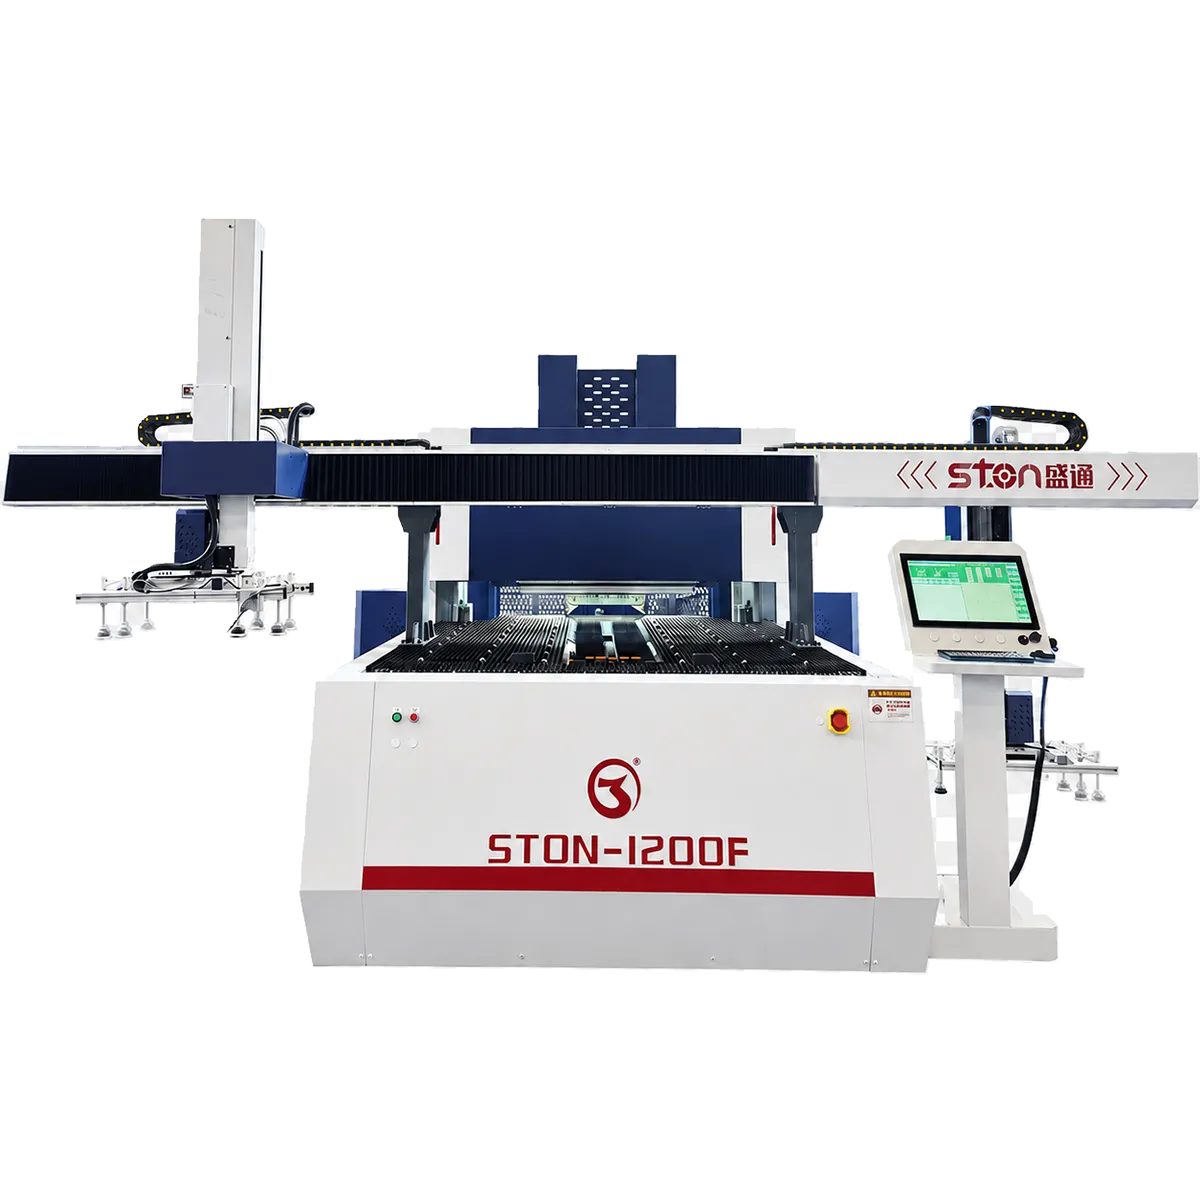
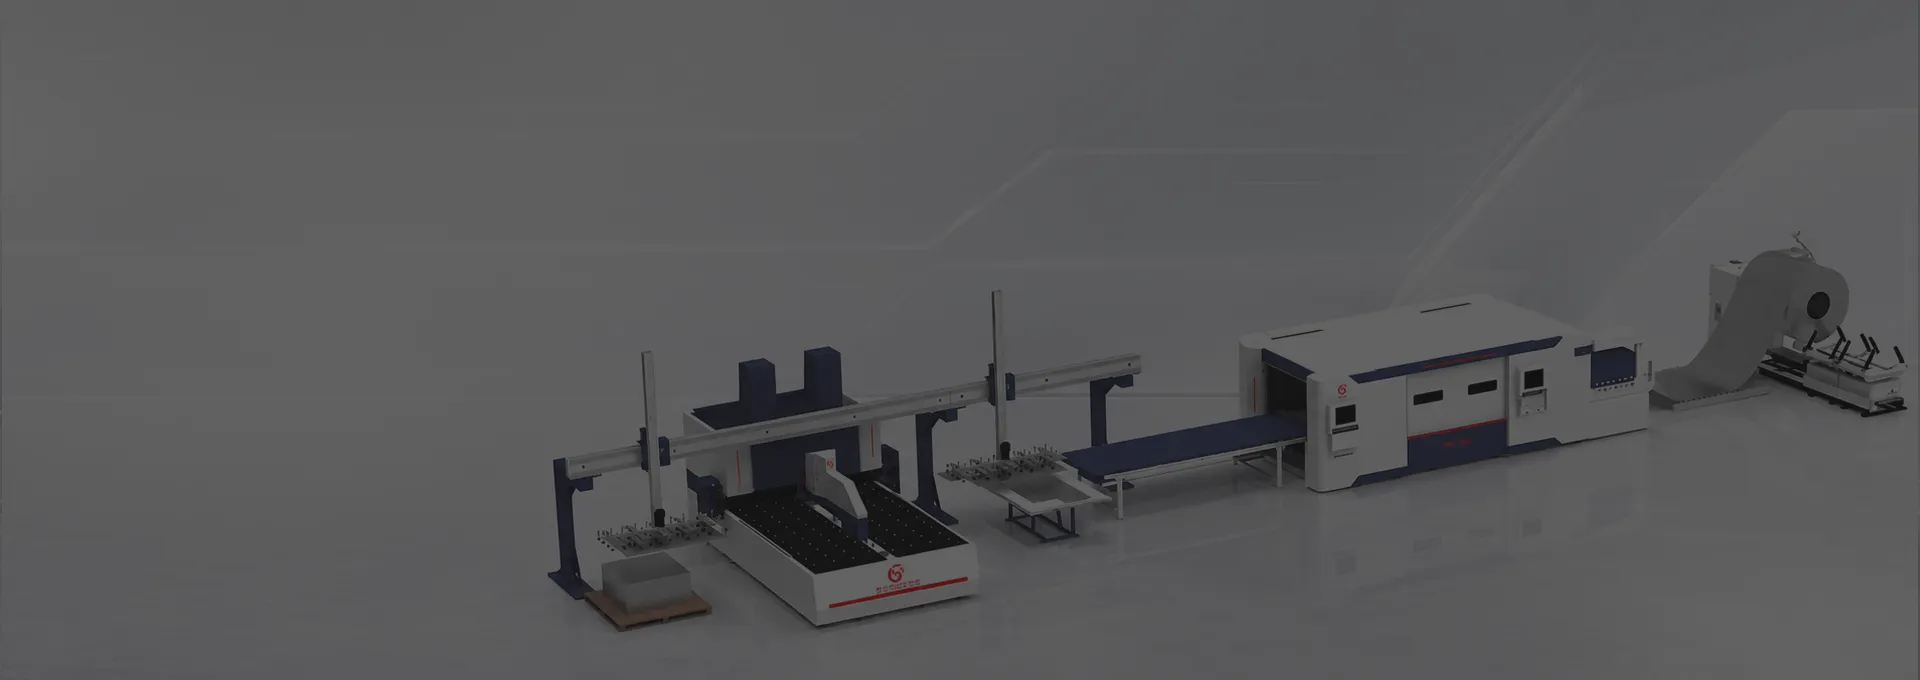
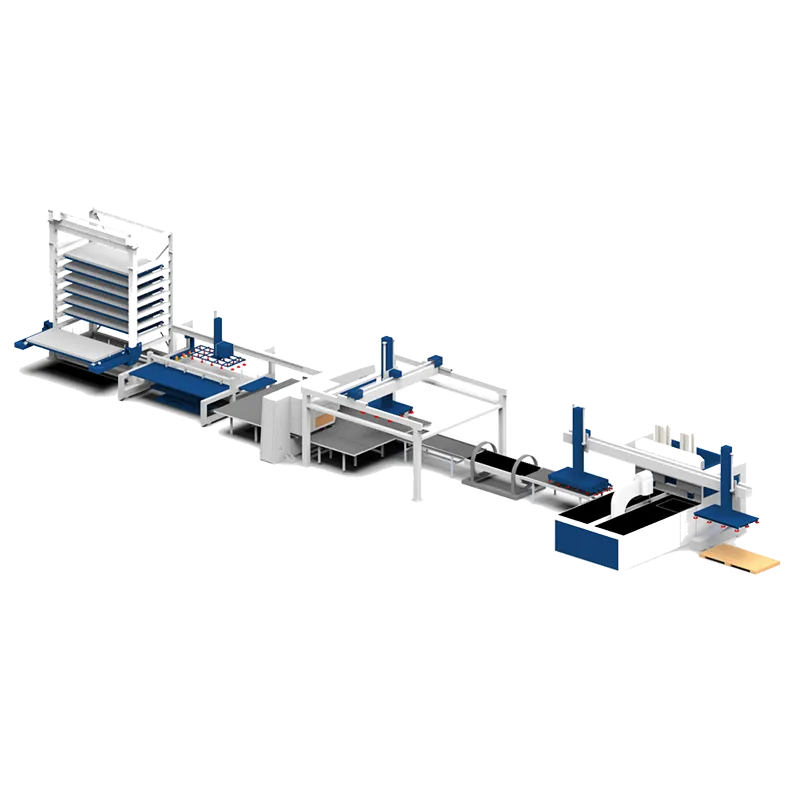
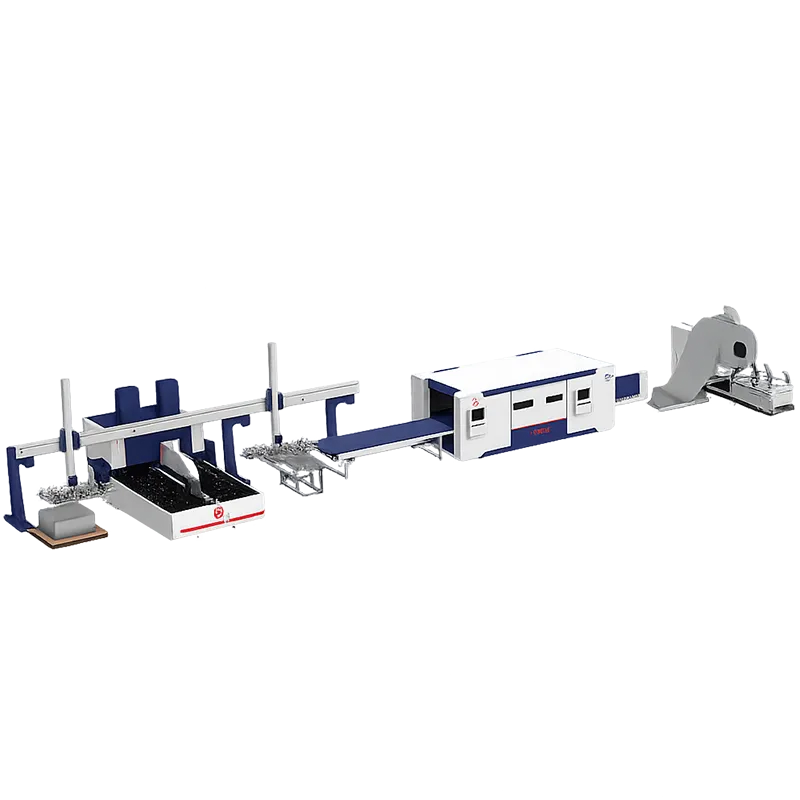
Desenvolva a linha de produção em torno da sequência de processos necessária
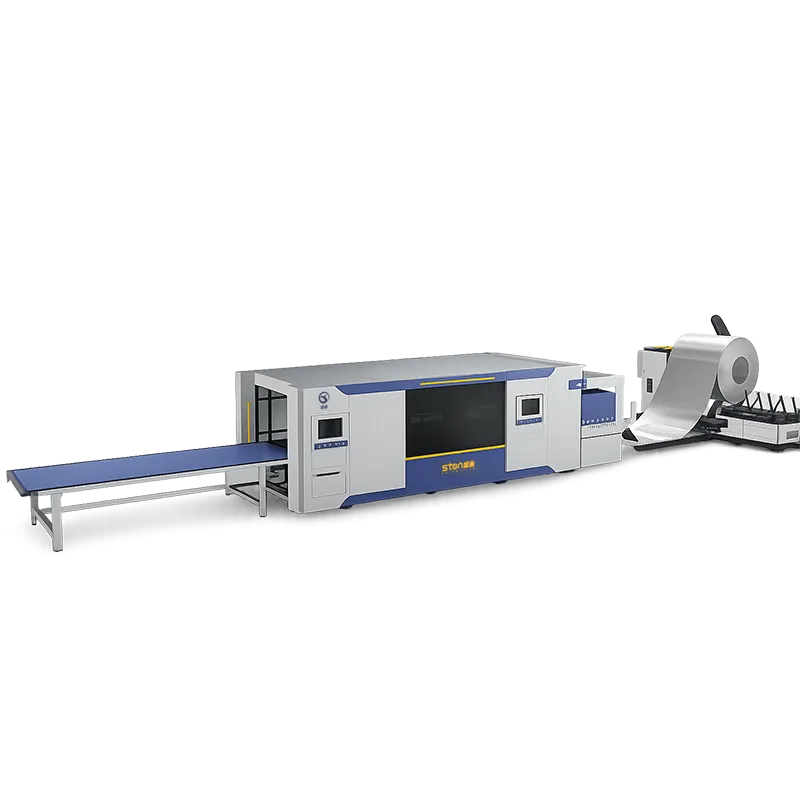
Uma linha automática de produção de chapa metálica deve ser concebida com base na família de produtos, na capacidade pretendida e na disposição da fábrica. Os módulos disponíveis podem incluir desbobinamento, nivelamento, alimentação de chapas ou bobinas, corte a laser de fibra, puncionamento CNC com torre, dobragem, soldadura, transferência robotizada e empilhamento. Um projeto não necessita de todos os módulos; a linha correta inclui apenas os processos, buffers e interfaces necessários para as peças em questão.
Configurable Process Map
- Material preparation: coil or sheet storage, separation, uncoiling, leveling and feeding.
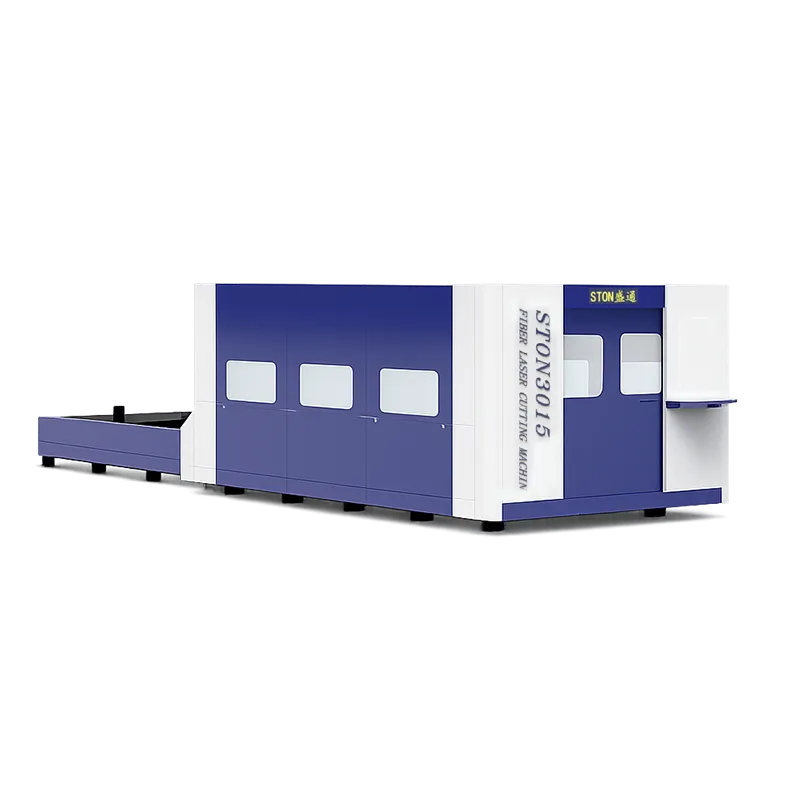
- Cutting and punching: fiber laser cutting, CNC turret punching or a combined punch-laser process.
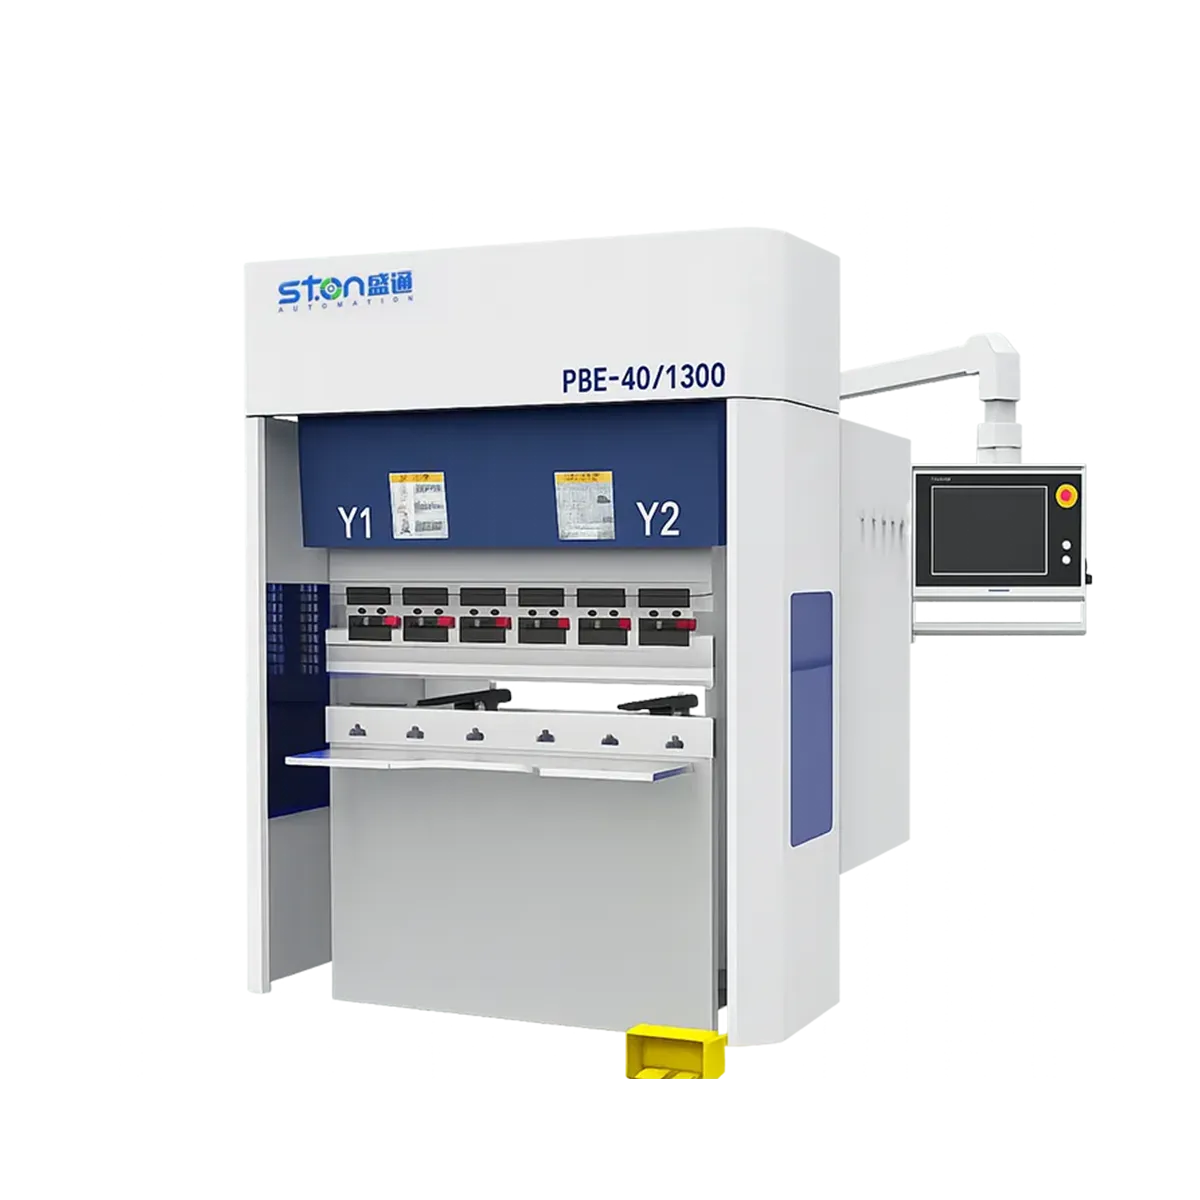
- Conformação e união: dobragem de painéis, conformação em prensa dobradeira e soldadura, quando necessário.
- Transferência e saída: manuseamento robotizado, empilhamento, identificação de peças e ligação ao processo seguinte.
Control, scheduling and traceability requirements should be defined along with the mechanical process. Existing equipment interfaces, data ownership and exception recovery must be checked before the layout is frozen.
Data Required to Start Engineering
Forneça desenhos representativos, famílias de produtos, material e espessura, plano de lotes ou turnos, produção pretendida, tempos atuais dos processos, dimensões da fábrica, infraestruturas de apoio, interfaces das máquinas existentes e fluxo de materiais preferido. Estes dados permitem à STON desenvolver uma proposta de disposição e identificar onde são necessárias áreas de armazenamento intermédio, intervenção manual ou testes com amostras. As restrições do local e as zonas de segurança devem ser consideradas desde o início.
Evaluate Automation Value without a Generic ROI Promise
Project value should be calculated from the current baseline: manual loading and transfer time, changeovers, material utilization, work-in-process, staffing pattern, downtime and quality loss. The proposed line can then be evaluated against those variables. STON does not need to publish a fixed payback claim; a customer-specific model based on measured inputs is more useful and can be updated after sample and cycle validation.
Delivery and Acceptance Path
A practical project route includes data collection, solution design, sample or cycle verification, layout approval, manufacturing, factory acceptance testing, shipment, installation, commissioning, training and final acceptance. Spare parts, remote support, on-site service and documentation should be agreed in the contract. The acceptance plan should name the products, processes, output conditions, quality checks and responsibilities of both teams.
Equipamentos relacionados e opções de integração
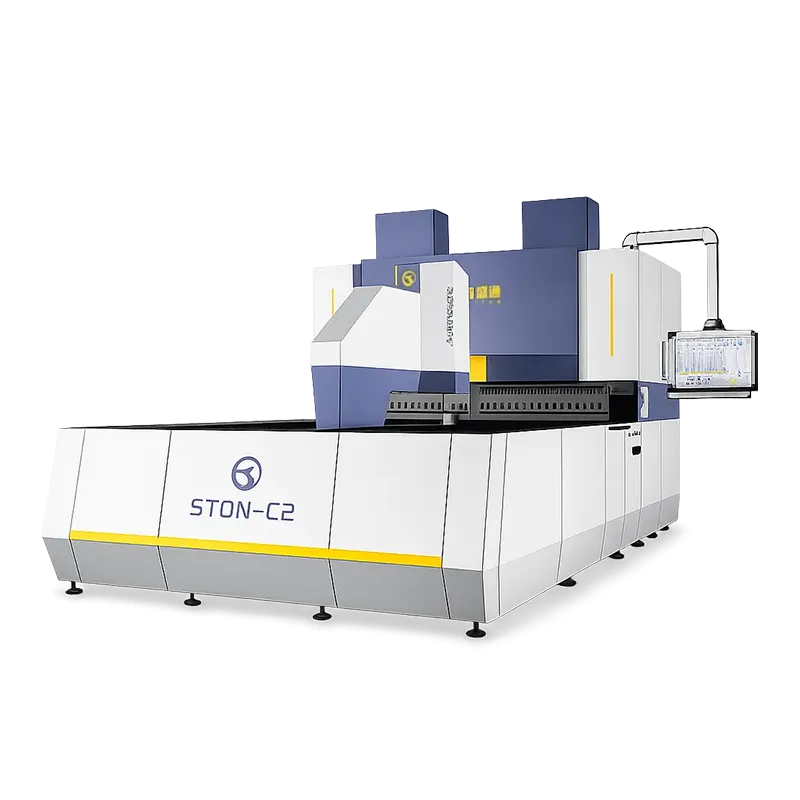
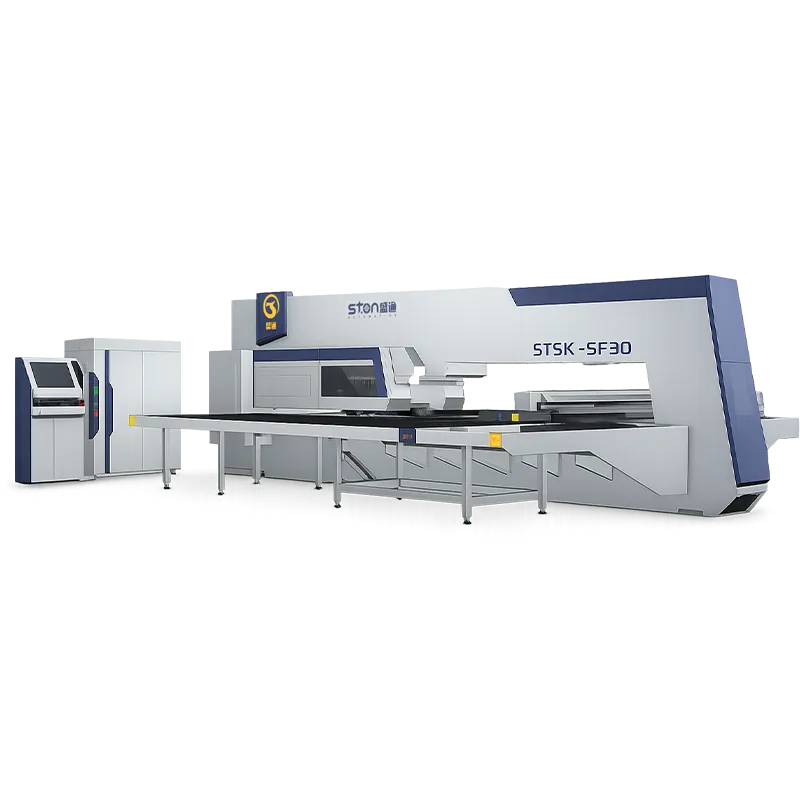
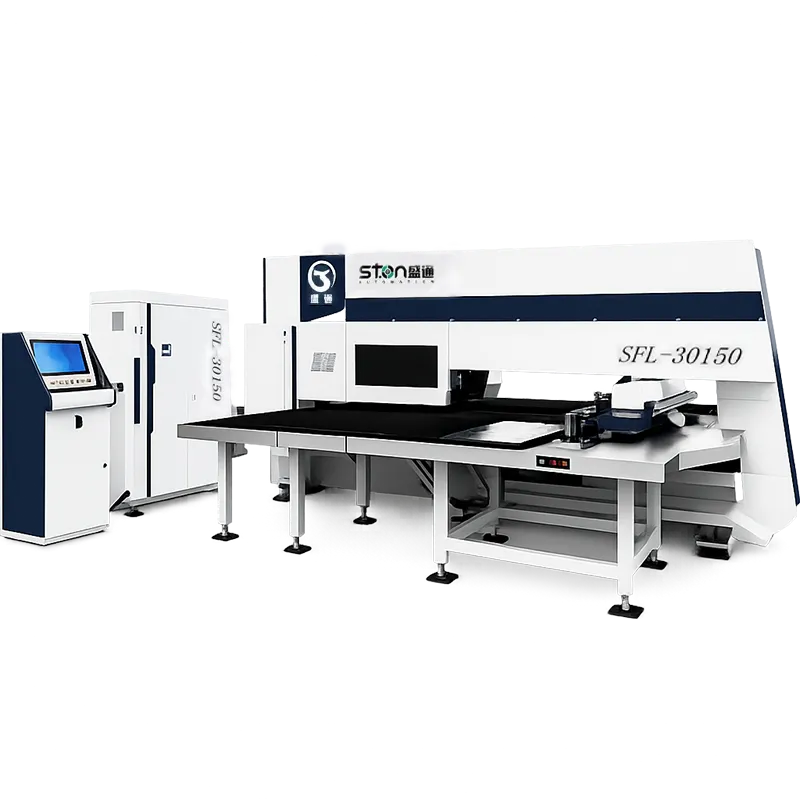
Explore máquinas de corte a laser de fibra, Máquinas de puncionamento CNC com torre, dobradeiras de painéis CNC e sistemas automáticos de carga e descarga. STON operates a self-owned 20,000 square meter factory and can support in-house manufacturing and coordinated project planning, subject to the agreed scope for each installation.
Buffers, software e recuperação segura
Uma linha automatizada deve ser capaz de lidar tanto com variações como com a produção normal. A equipa de engenharia deve definir os pulmões entre os processos, a identificação das peças, as regras de programação, a troca de dados e a responsabilidade pelas informações principais de produção. O layout deve prever acesso seguro para manutenção, reabastecimento de materiais e remoção de peças rejeitadas ou inacabadas. A avaliação de riscos, as proteções, os interbloqueios, as paragens de emergência e a lógica de reinício devem abranger todos os módulos interligados, e não apenas a máquina principal.
Acceptance Metrics and Production Handover
Factory acceptance testing should use agreed product families and operating conditions. Measure the complete route: material input, process quality, transfer, stacking, alarms, changeover and recovery from planned faults. Output targets must state material, part mix, staffing and quality conditions. The handover package should include layouts, electrical and interface documentation, software backups, maintenance schedules, spare-parts recommendations and training for operators, maintenance staff and production supervisors. After commissioning, compare measured performance with the original baseline and adjust scheduling or buffers before drawing conclusions about payback.
Commercial Governance for a Multi-Supplier Project
When a line connects equipment from several suppliers, assign one owner for each mechanical, electrical, data and safety interface. The contract should include a responsibility matrix, approved layout, change-control process and conditions for cycle estimates. Separate machine, automation, software, integration, installation, training, spare parts and site-preparation costs. Confirm documentation language, remote-access policy, software licenses, warranty boundaries and support after handover. This governance is essential because a line can contain capable individual machines and still fail to meet the production goal if interface responsibilities are unclear.