Gerekli İşlem Akışına Göre Üretim Hattını Kurun
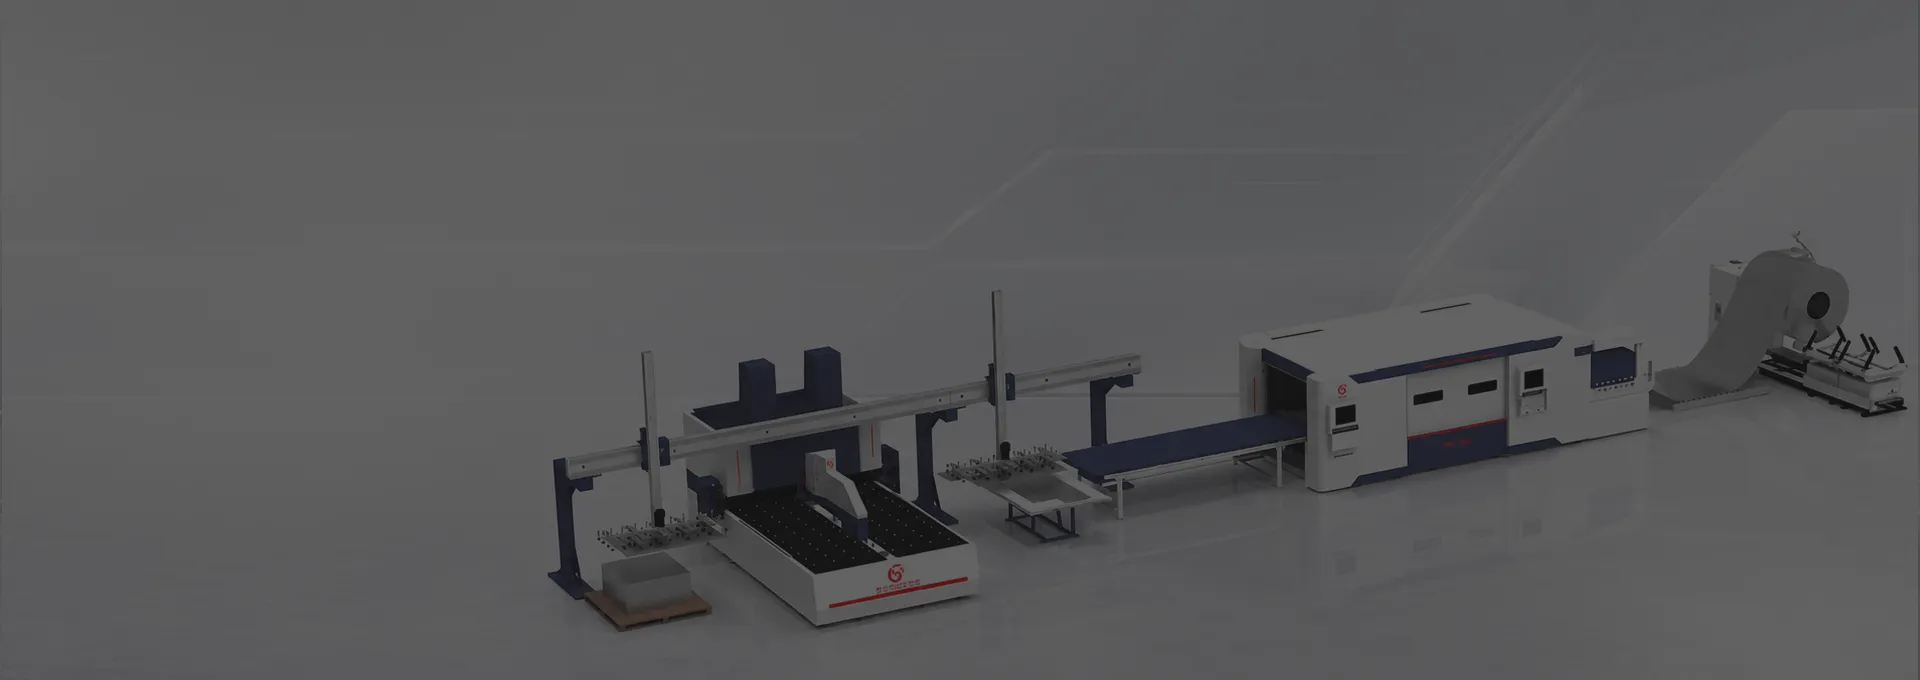
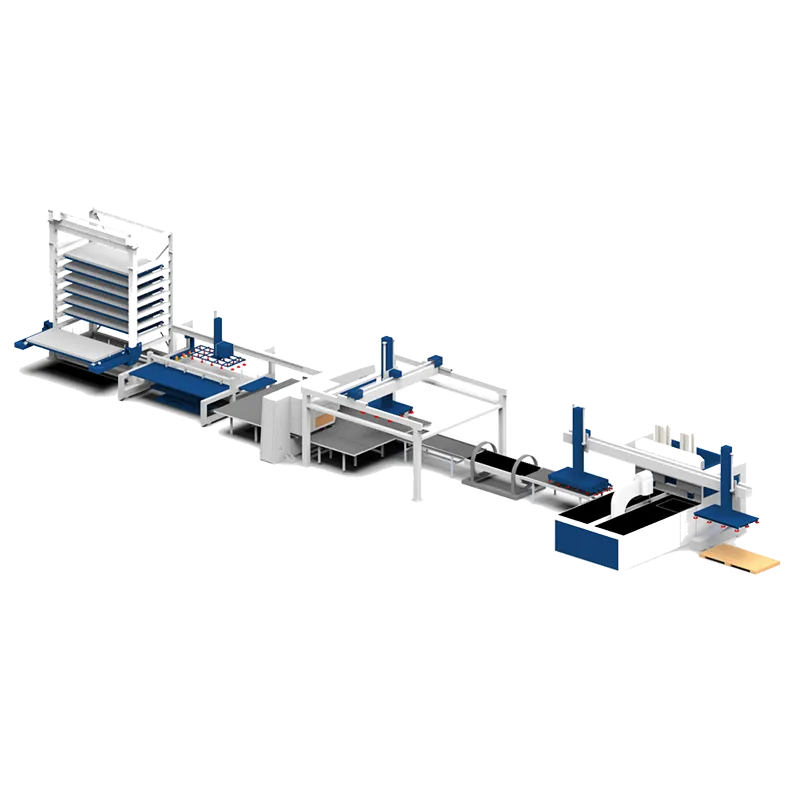
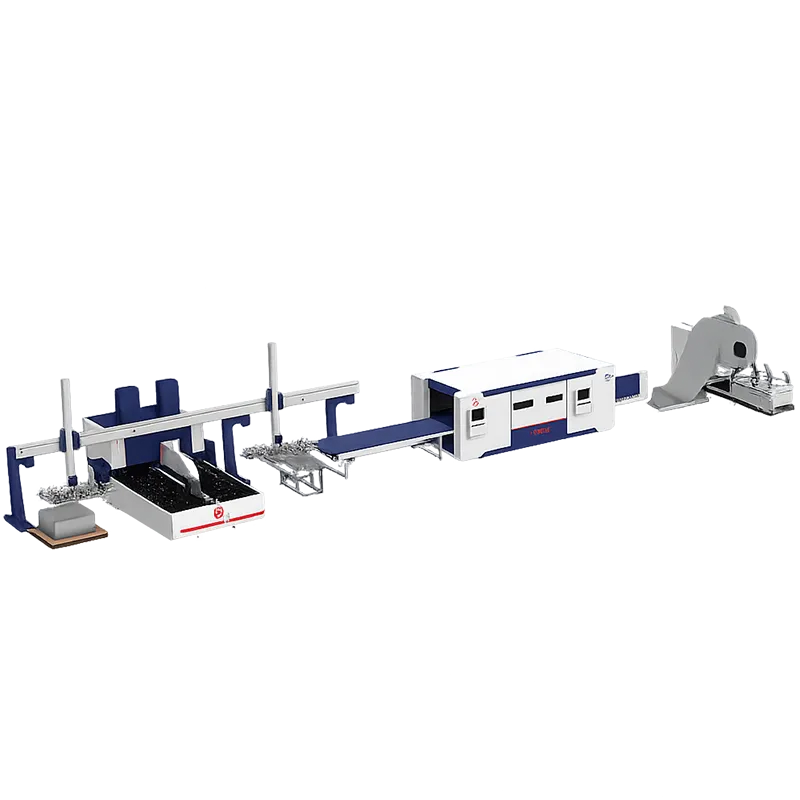
Otomatik sac metal üretim hattı, ürün grubu, kapasite hedefi ve tesis yerleşim planı temel alınarak tasarlanmalıdır. Kullanılabilir modüller arasında rulo açma, düzleştirme, sac veya rulo besleme, fiber lazer kesim, CNC taretli delme, bükme, kaynak, robotik transfer ve istifleme yer alabilir. Bir projede her modülün bulunması gerekmez; doğru üretim hattı, yalnızca gerçek parçalar için gerekli olan işlemleri, tamponları ve arayüzleri içerir.
Yapılandırılabilir Süreç Haritası
- Malzeme hazırlığı: rulo veya sac depolama, ayırma, rulo açma, düzleştirme ve besleme.
- Kesme ve delme: fiber lazer kesim, CNC revolver delme veya delme-lazer kombine işlemi.
- Şekillendirme ve birleştirme: panel bükme, pres frenle şekillendirme ve gerektiğinde kaynak.
- Aktarım ve çıktı: robotik taşıma, istifleme, parça tanımlama ve bir sonraki işleme aşamasına aktarım.
Kontrol, zamanlama ve izlenebilirlik gereklilikleri, mekanik süreçle birlikte tanımlanmalıdır. Yerleşim planı kesinleşmeden önce mevcut ekipman arayüzleri, veri sahipliği ve istisna durumlarında kurtarma prosedürleri kontrol edilmelidir.
Mühendislik Çalışmalarına Başlamak İçin Gerekli Veriler
Temsili çizimler, ürün grupları, malzeme ve kalınlık bilgileri, parti veya vardiya planı, hedef üretim miktarı, mevcut işlem süreleri, fabrika boyutları, altyapı hizmetleri, mevcut makine arayüzleri ve tercih edilen malzeme akışı bilgilerini sağlayınız. Bu girdiler, STON’un bir taslak yerleşim planı geliştirmesine ve tampon alanların, manuel müdahalenin veya numune testlerinin nerede gerekli olduğunu belirlemesine olanak tanır. Tesis kısıtlamaları ve güvenlik bölgeleri en başından itibaren plana dahil edilmelidir.
Genel Bir Yatırım Getirisi (ROI) Vaadi Olmadan Otomasyonun Değerini Değerlendirin
Proje değeri, mevcut referans durumdan hareketle hesaplanmalıdır: manuel yükleme ve aktarım süresi, üretim hatları arası geçişler, malzeme kullanımı, yarı mamul stokları, personel dağılımı, arıza süreleri ve kalite kaybı. Önerilen hat, daha sonra bu değişkenler ışığında değerlendirilebilir. STON'un sabit bir geri ödeme iddiası yayınlamasına gerek yoktur; ölçülen girdilere dayalı, müşteriye özel bir model daha yararlıdır ve numune ve döngü doğrulamasından sonra güncellenebilir.
Teslimat ve Kabul Süreci
Pratik bir proje süreci, veri toplama, çözüm tasarımı, numune veya döngü doğrulaması, yerleşim planı onayı, üretim, fabrika kabul testleri, sevkiyat, kurulum, devreye alma, eğitim ve nihai kabul aşamalarını içerir. Yedek parçalar, uzaktan destek, yerinde servis ve dokümantasyon konuları sözleşmede kararlaştırılmalıdır. Kabul planında ürünler, süreçler, çıktı koşulları, kalite kontrolleri ve her iki ekibin sorumlulukları belirtilmelidir.
İlgili Ekipmanlar ve Entegrasyon Seçenekleri
Keşfedin fiber lazer kesim makineleri, CNC taretli delme makineleri, CNC panel büken makineleri ve otomatik yükleme ve boşaltma sistemleri. STON, kendisine ait 20.000 metrekare büyüklüğünde bir fabrika işletmekte olup, her bir kurulum için kararlaştırılan kapsam çerçevesinde, kendi bünyesinde üretim ve koordineli proje planlaması konusunda destek sağlayabilmektedir.
Tamponlar, Yazılım ve Güvenli Kurtarma
Otomatik bir üretim hattı, normal üretimin yanı sıra üretimdeki dalgalanmaları da yönetebilmelidir. Mühendislik ekibi, işlemler arasındaki tamponları, parça tanımlamasını, planlama kurallarını, veri alışverişini ve ana üretim bilgilerinin sahipliğini tanımlamalıdır. Tesis düzeni, bakım, malzeme ikmali ve reddedilen ya da tamamlanmamış parçaların uzaklaştırılması için güvenli erişim imkânı sağlamalıdır. Risk değerlendirmesi, koruma önlemleri, kilitleme sistemleri, acil durdurma ve yeniden başlatma mantığı, yalnızca ana makineyi değil, bağlı tüm modülleri kapsamalıdır.
Kabul Ölçütleri ve Üretime Devir
Fabrika kabul testlerinde, üzerinde mutabık kalınan ürün grupları ve çalışma koşulları kullanılmalıdır. Sürecin tamamı ölçülmelidir: hammadde girişi, proses kalitesi, aktarım, istifleme, alarmlar, üretim geçişi ve planlı arızalardan sonra sistemin normale dönmesi. Çıktı hedefleri, hammadde, parça karışımı, personel ve kalite koşullarını belirtmelidir. Devir teslimi paketi, yerleşim planlarını, elektrik ve arayüz belgelerini, yazılım yedeklerini, bakım programlarını, yedek parça önerilerini ve operatörler, bakım personeli ve üretim süpervizörleri için eğitimleri içermelidir. Devreye alma işleminden sonra, ölçülen performansı orijinal referans değerle karşılaştırın ve yatırımın geri dönüşü hakkında sonuçlara varmadan önce zamanlamayı veya tampon süreleri ayarlayın.
Çok Tedarikçili Bir Proje için Ticari Yönetişim
Bir hat, farklı tedarikçilere ait ekipmanları birbirine bağladığında, her bir mekanik, elektrik, veri ve güvenlik arayüzü için birer sorumlu atayın. Sözleşme, sorumluluk matrisi, onaylanmış yerleşim planı, değişiklik kontrol süreci ve döngü tahminlerine ilişkin koşulları içermelidir. Makine, otomasyon, yazılım, entegrasyon, kurulum, eğitim, yedek parça ve saha hazırlık maliyetlerini ayrı ayrı belirtin. Dokümantasyon dilini, uzaktan erişim politikasını, yazılım lisanslarını, garanti kapsamını ve devir teslim sonrası desteği teyit edin. Bir üretim hattı, yetenekli tek tek makinelerden oluşsa bile, arayüz sorumlulukları net değilse üretim hedefine ulaşamayabileceğinden, bu yönetişim çok önemlidir.