Parçalarınıza ve üretim planınıza uygun bir CNC panel bükme makinesi seçin
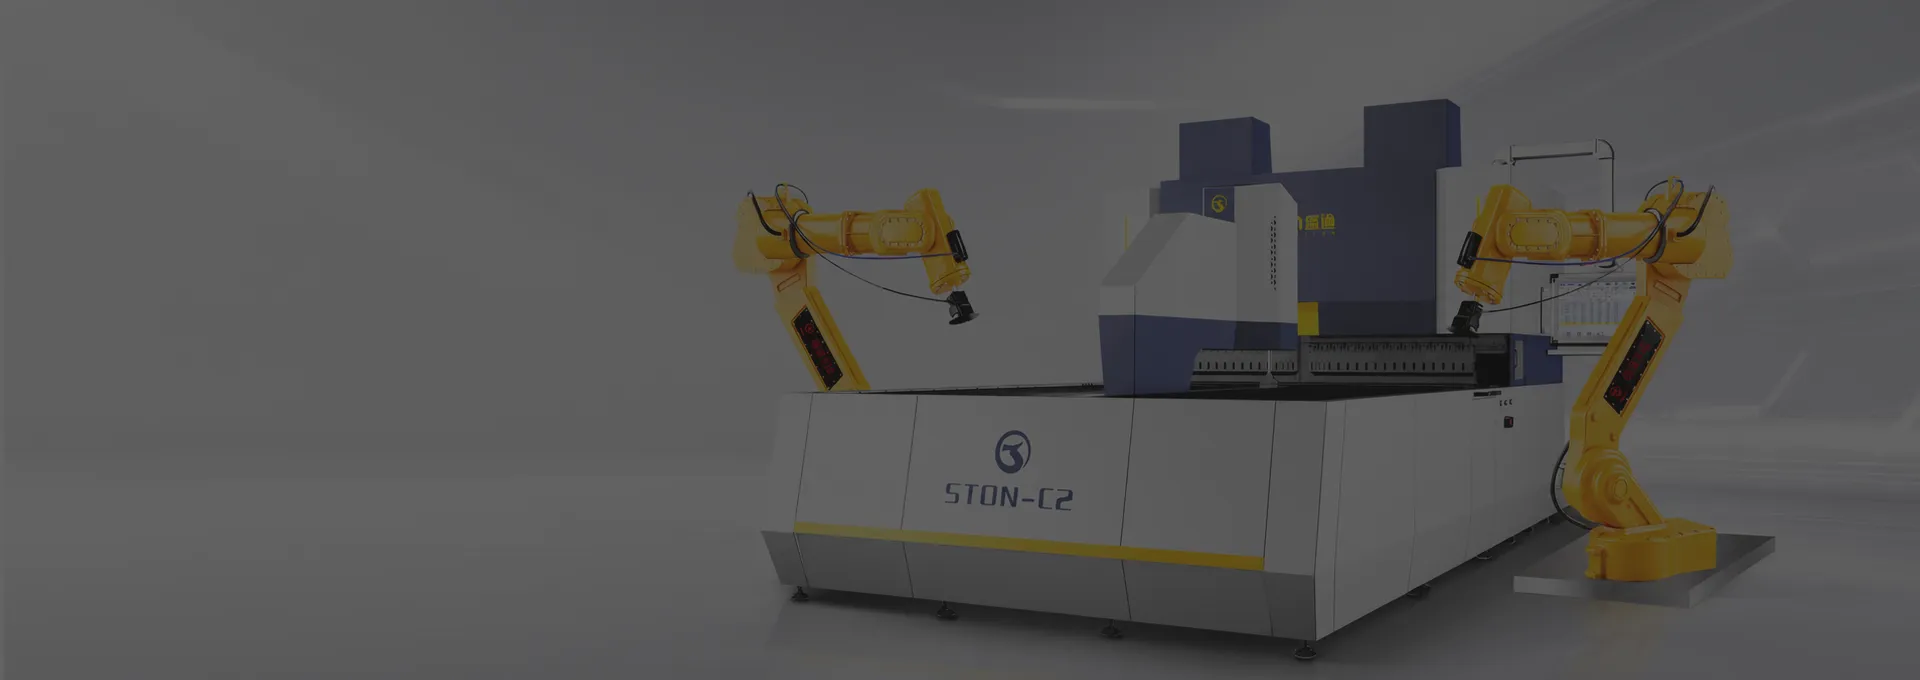
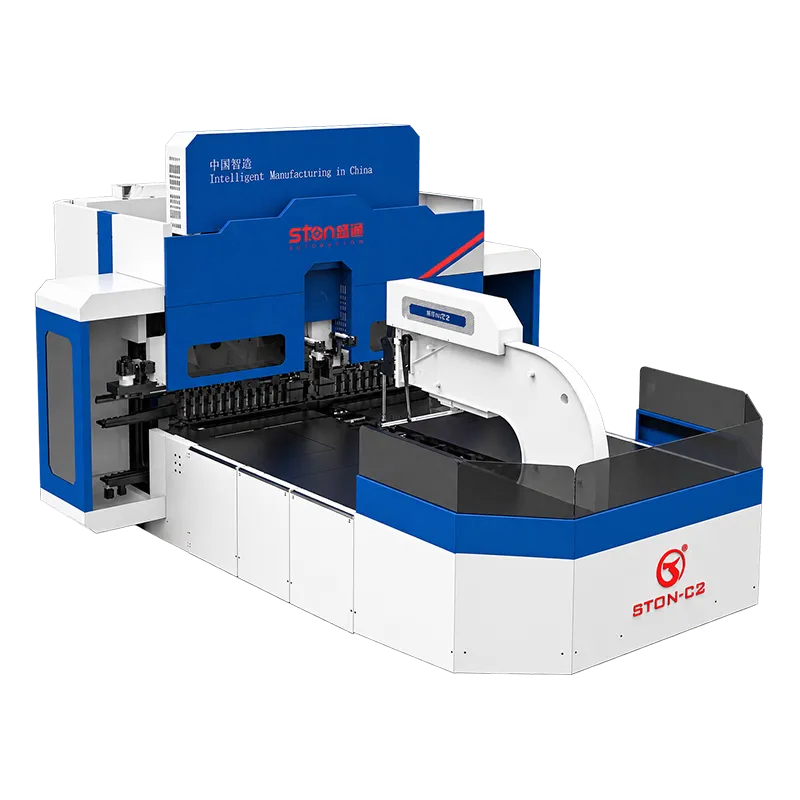
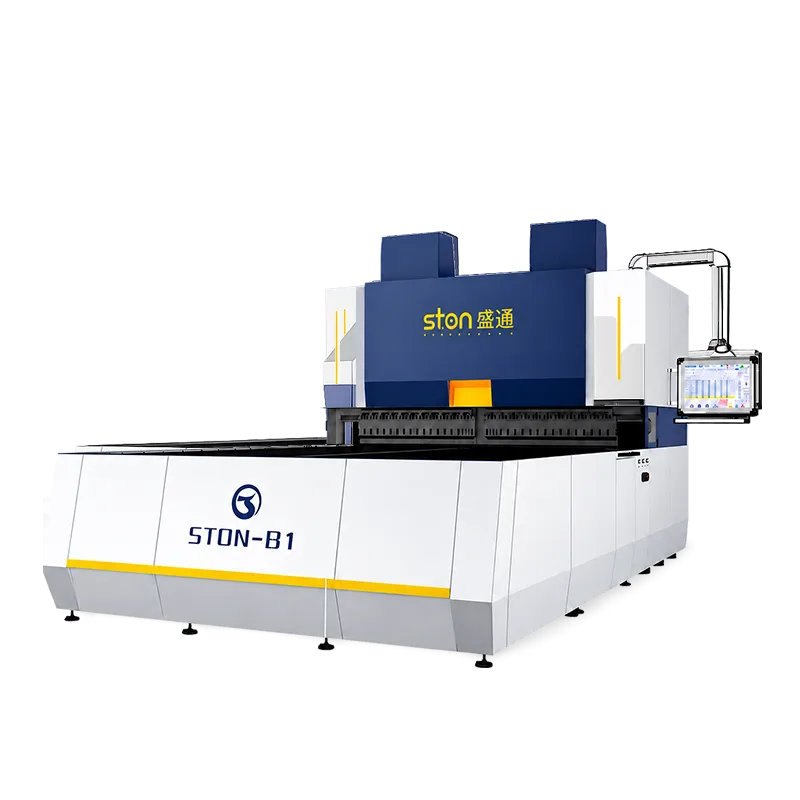
STON CNC panel bükme makineleri, dolaplar, kapılar, çekmeceler, HVAC panelleri ve diğer kutu şeklindeki sac parçalarda kullanılan tekrarlanan yukarı-aşağı şekillendirme işlemlerini otomatikleştirir. Doğru konfigürasyon, parça çizimi, malzeme, kalınlık, flanş geometrisi, parti büyüklüğü ve istenen otomasyon düzeyine bağlıdır. Bu kategori, çok sayıda makine ve taşıma seçeneği içerdiğinden, nihai seçim tek bir katalog spesifikasyonu yerine temsili parçalar üzerinden teyit edilmelidir.
Panel Bükme İşlemine Uygun Parçalar ve Sektörler
Panel bükme işlemi, bir fabrikanın tekrarlanabilir ince sac muhafazalar ve çok sayıda kenara sahip paneller ürettiği durumlarda özellikle yararlıdır. Tipik uygulama alanları arasında elektrik dolapları, kontrol muhafazaları, sunucu rafları, dosya dolapları, çelik kapılar, havalandırma ekipmanları, mutfak ekipmanları, elektrikli araç şarj veya pil muhafazaları, alet dolapları ile tıbbi veya laboratuvar mobilyaları sayılabilir. OEM sac metal fabrikaları da, tekrarlanan ürün grupları genelinde bükme kalitesini standartlaştırmak için panel bükme makinesini kullanabilir.
- Dolap ve muhafaza panelleri: kapılar, yan paneller, raflar ve iç bölmeler.
- Çekmece ve saklama parçaları: çekmece gövdeleri, dosya dolapları ve alet dolapları.
- Isıtma, Havalandırma ve Klima (HVAC) ile ev aletleri panelleri: havalandırma panelleri, muhafazalar ve kapaklar.
- Çok çeşitli ürün yelpazesine sahip OEM işleri: değişim esnekliğinin ve tutarlı geometrinin önemli olduğu tekrar siparişler.
A2 – F2 Serisi Seçim Kılavuzu
STON, A2, B2, C2, D2 ve F2 serisi seçenekleri sunmaktadır. Kayıtlı seri yelpazesi genelinde mevcut maksimum bükme uzunlukları 1000 ile 4100 mm arasında değişmektedir. Mevcut ürün kılavuzunda belirtilen malzeme bilgileri arasında 1,2 mm'ye kadar paslanmaz çelik, 2,0 mm'ye kadar soğuk haddelenmiş çelik ve 2,5 mm'ye kadar alüminyum yer almaktadır; kayıtlı toplam kalınlık aralığı ise 0,15 ile 2,0 mm arasındadır. Bu değerler, her model, parça şekli veya bükme sırası için evrensel bir garanti niteliğinde değildir. Seçilen model, malzeme sınıfı, flanş geometrisi ve istenen yüzey kalitesi için mühendislik onayı gereklidir.
Seçim sürecinde, uygulamanın otomatik takım değişimi, C ekseni kaldırma, üst veya alt yardımcı bıçaklar ya da W/X/Z eksenlerinde ağır hizmet yükseltmelerine ihtiyaç duyup duymadığı da göz önünde bulundurulmalıdır. Otomatik takım değişimi, sık ürün değişikliklerini destekleyebilir; yardımcı bıçaklar, belirli bükme dizilerini gerçekleştirmeye yardımcı olur; parça veya işlem standart ince sac işlerinin ötesine geçtiğinde ise ağır hizmet seçenekleri değerlendirilmelidir. Mühendislik ekibinin her bir seçeneği gerçek bir üretim gereksinimine eşleştirebilmesi için gerçek parça çizimlerini gönderin.
Panel Bükme Makinesi, Pres Freni mi, Yoksa Otomatik Hücre mi?
Panel bükme makinesi, genellikle otomatik taşıma ve tutarlı çok kenarlı bükme işlemlerinin önemli olduğu, tekrarlanan panel ve kutu parçası üretiminde tercih edilir. A CNC kant press birçok genel imalat işi için daha geniş bir kalıp ve şekillendirme esnekliği sunar. Hedef sürekli üretim ise, panel bükme makinesi şu kriterlere göre değerlendirilebilir: otomatik yükleme ve boşaltma sistemi ya da özelleştirilmiş bir çözümün parçası olarak sac metal üretim hattı. En uygun güzergâh, ürün karışımı, parti büyüklüğü, işgücü planı, üretim alanı düzeni ve önceki veya sonraki aşamadaki süreçlere bağlıdır.
Çizim İncelemesinden Numune Doğrulamasına
Güvenilir bir teklif alabilmek için malzeme türü ve kalitesi, kalınlık, düz haldeki boyutlar, nihai çizim, bükme sırası, yıllık veya vardiya başına üretim hacmi, yüzey koruma gereksinimleri ve mevcut fabrika yerleşim planını belirtiniz. STON, bu verileri inceleyerek uygun bir konfigürasyon seçebilir ve hangi parçaların numune testine tabi tutulması gerektiğini belirleyebilir. Numune doğrulama aşaması, nihai kabul kriterleri üzerinde mutabakat sağlanmadan önce kalıp planını, gerçekleştirilebilir bükümleri, parça elleçlemeyi, yüzey kalitesini ve beklenen üretim iş akışını teyit etmelidir.
Üretim ve Proje Desteği
STON, kendisine ait 20.000 metrekare büyüklüğündeki bir fabrikayı işletmekte olup, şirket içi üretim, konfigürasyon, kurulum planlaması, eğitim, yedek parça hazırlığı ve satış sonrası iletişimi desteklemektedir. Kesin kapsam, teslimat takvimi, kabul yöntemi ve hizmet düzenlemeleri, hedef pazara yönelik proje teklifine yazılmalıdır. Bayiler ayrıca hedef sektörleri için ürün yelpazesi uyumu ve teknik materyal talebinde bulunabilirler.
Bir yapılandırma incelemesi talep edin: 2D veya 3D parça çizimlerini, malzeme ve kalınlık bilgilerini, maksimum parça boyutunu, hedef üretim miktarını, tercih edilen yükleme yöntemini ve mevcut zemin alanını gönderin. Ekibimiz bu bilgileri kullanarak bir model önerisinde bulunacak ve fiyat teklifi vermeden önce gerekli mühendislik kontrollerini belirleyecektir.
Satın Alma Öncesi İnceleme Kontrol Listesi
Satın alma siparişi vermeden önce, onaylanmış parça çizimleriyle model ve seçenek listesini karşılaştırarak doğrulayın, malzeme kalitelerini ve kalınlık aralığını kaydedin, kabul edilecek parçaları belirleyin ve büküm kalitesi ile tekrarlanabilirliğin nasıl kontrol edileceği konusunda mutabık kalın. Teklifte ayrıca makinenin kapladığı alan, yükleme yolu, tesisatlar, operatör erişimi, koruma önlemleri ve servis açıklığı da gösterilmelidir. Hangi takımlar, yazılımlar, eğitimler, belgeler, yedek parçalar, kurulum faaliyetleri ve garanti koşullarının dahil olduğunu teyit edin. Otomatik bir hücre için, her bir arayüzü kimin sağlayacağını ve alarmların veya tamamlanmamış döngülerin nasıl giderileceğini tanımlayın. Bu kontrol listesi, fabrikaya ve tedarikçiye ortak bir proje çerçevesi sunar ve genel bir kategori spesifikasyonunun her parça için bir garanti olarak değerlendirilmesini önler.