Choose a CNC Panel Bender Around Your Parts and Production Plan
Листогибочные станки для панелей STON CNC автоматизируют повторяющуюся формовку вверх и вниз, используемую при изготовлении шкафов, дверей, ящиков, панелей HVAC и других деталей из листового металла коробчатой формы. Выбор подходящей конфигурации зависит от чертежа детали, материала, толщины, геометрии отбортовки, размера партии и требуемого уровня автоматизации. Эта категория включает различные варианты станков и систем обработки, поэтому окончательный выбор следует подтверждать на типовых деталях, а не по одной характеристике из каталога.
Детали и отрасли, подходящие для гибки панелей
Гибка панелей особенно полезна на предприятиях, где серийно изготавливаются корпуса и панели из тонкого листового металла с несколькими кромками. Типичные области применения включают электрические шкафы, корпуса систем управления, серверные стойки, картотеки, стальные двери, вентиляционное оборудование, кухонное оборудование, корпуса зарядных устройств для электромобилей и аккумуляторных батарей, инструментальные шкафы, а также медицинскую и лабораторную мебель. Заводы по производству листового металла для OEM-заказчиков также могут использовать листогибочный станок для панелей, чтобы стандартизировать качество гибки в регулярно выпускаемых семействах изделий.
- Cabinet and enclosure panels: дверцы, боковые панели, полки и внутренние перегородки.
- Детали ящиков и систем хранения: drawer bodies, filing cabinets and tool cabinets.
- Панели для систем HVAC и бытовой техники: вентиляционные панели, корпуса и крышки.
- Производство OEM-продукции с широкой номенклатурой: повторяющихся заказов, где важны гибкость переналадки и стабильная геометрия.
A2 to F2 Series Selection Guide
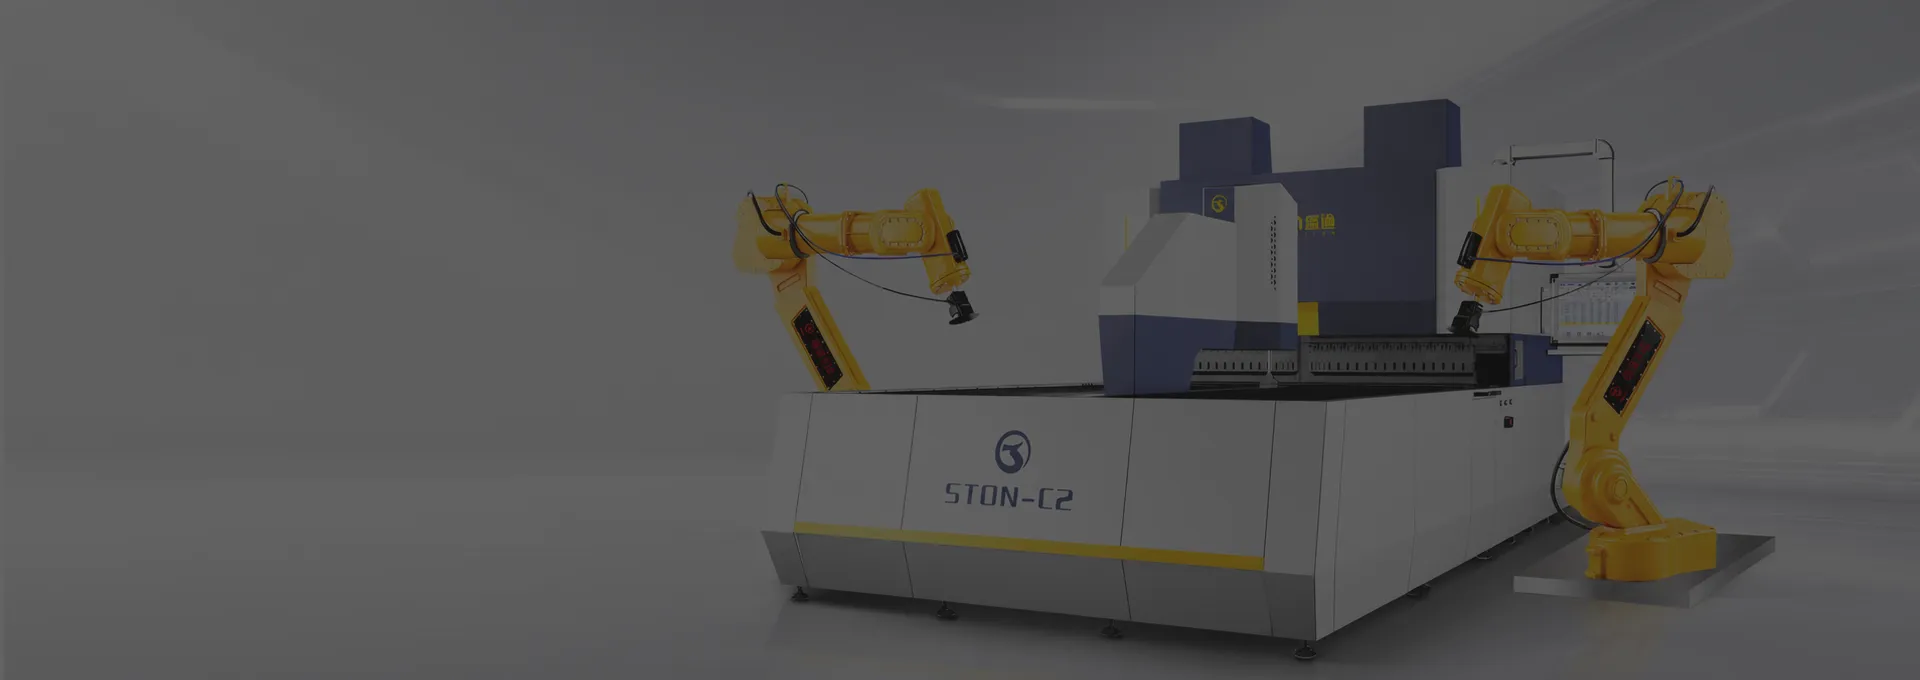
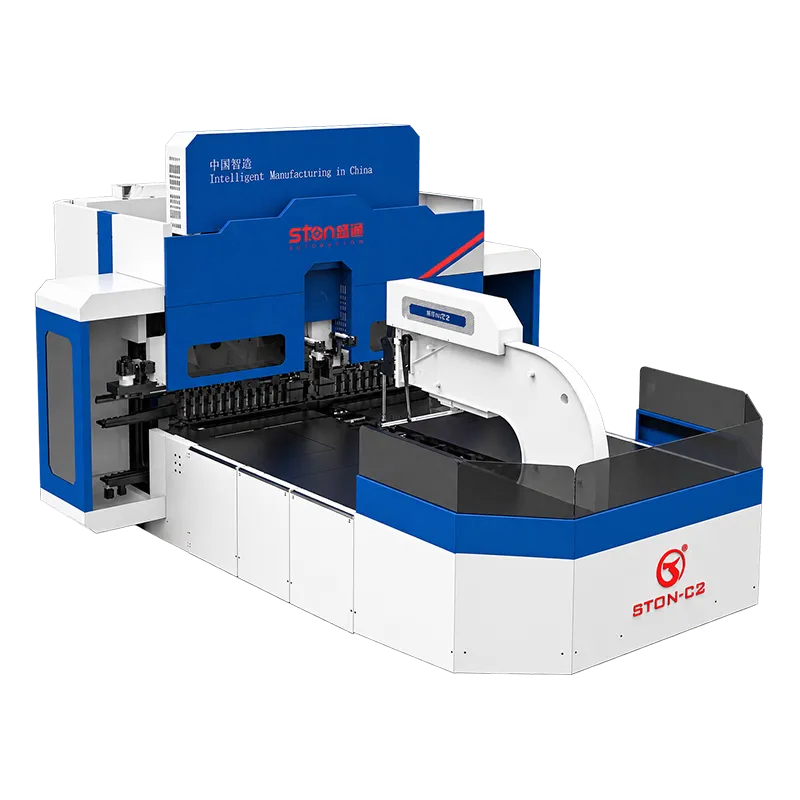
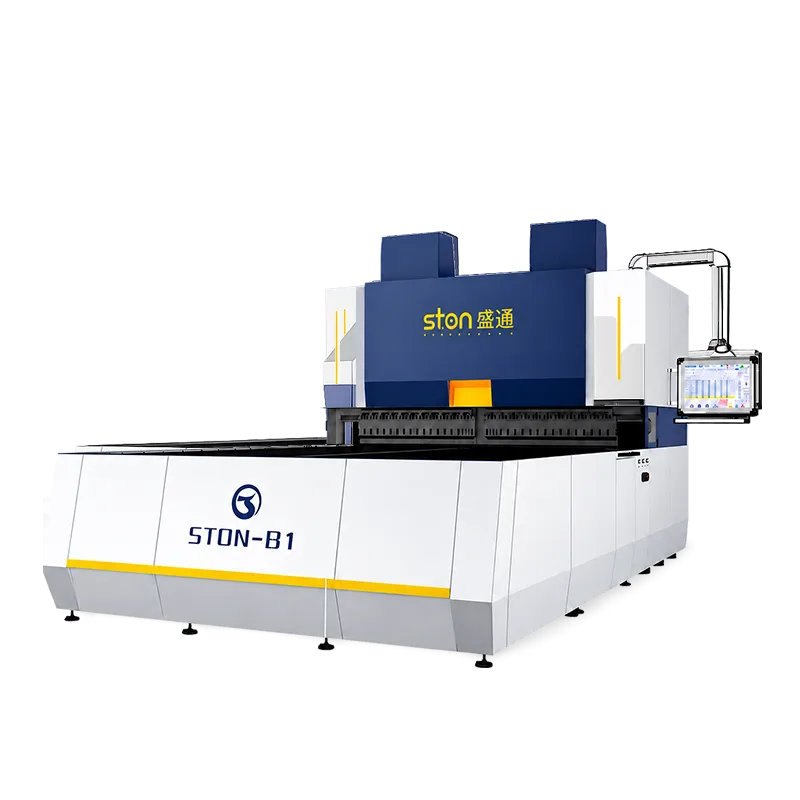
STON предлагает варианты серий A2, B2, C2, D2 и F2. Доступная максимальная длина гибки в представленном диапазоне серий составляет от 1000 до 4100 мм. Согласно текущим материалам о продукции, рекомендуемая максимальная толщина составляет до 1,2 мм для нержавеющей стали, до 2,0 мм для холоднокатаной стали и до 2,5 мм для алюминия; общий указанный диапазон толщины составляет от 0,15 до 2,0 мм. Эти значения не являются универсальными гарантиями для каждой модели, формы детали или последовательности гибки. Требуется инженерное подтверждение для выбранной модели, марки материала, геометрии полки и необходимого качества поверхности.
Selection should also consider whether the application needs automatic tool change, C-axis lifting, upper or lower auxiliary blades, or W/X/Z heavy-duty upgrades. Automatic tool change can support frequent product changes; auxiliary blades help address specific bending sequences; and heavy-duty options should be evaluated when the part or process moves beyond standard thin-sheet work. Send the actual part drawings so the engineering team can map each option to a real production requirement.
Листогибочная машина, листогибочный пресс или автоматизированная ячейка?
Листогибочную машину обычно выбирают для серийного производства панелей и коробчатых деталей, когда важны автоматическая загрузка и стабильная гибка по нескольким кромкам. А Листогибочный пресс с ЧПУ обеспечивает более широкие возможности оснащения и гибки для многих общих задач по изготовлению. Если целью является непрерывное производство, гибочный станок для панелей можно рассматривать в сочетании с системой автоматической загрузки и выгрузки или в составе индивидуально разработанной линия по производству изделий из листового металла. Оптимальный маршрут зависит от ассортимента продукции, размера партии, плана загрузки персонала, планировки цеха, а также процессов до или после данного этапа.
От проверки чертежа до проверки образца
Для подготовки надежного предложения предоставьте тип и марку материала, толщину, плоский размер заготовки, готовый чертеж, последовательность гибки, годовой объем или выпуск за смену, требования к защите поверхности и существующую планировку производства. STON может изучить эти данные, выбрать подходящую конфигурацию и определить, какие детали требуют испытаний на образцах. Проверка образцов должна подтвердить план оснастки, доступность гибов, обращение с деталями, качество поверхности и предполагаемый производственный процесс до согласования окончательных критериев приемки.
Поддержка производства и проектов
STON управляет собственной фабрикой площадью 20 000 квадратных метров и обеспечивает внутреннее производство, настройку конфигурации, планирование установки, обучение, подготовку запасных частей и послепродажное взаимодействие. Точный объём работ, график поставки, метод приёмки и условия сервисного обслуживания должны быть указаны в коммерческом предложении для целевого рынка. Дилеры также могут запросить подбор продукции и технические материалы для своих целевых отраслей.
Запросить проверку конфигурации: отправьте 2D- или 3D-чертежи деталей, укажите материал и толщину, максимальный размер детали, целевую производительность, предпочтительный способ загрузки и доступную площадь пола. Команда использует эти данные, чтобы рекомендовать модель и определить, какие инженерные проверки необходимо выполнить до подготовки коммерческого предложения.
Контрольный список перед покупкой
Перед оформлением заказа на закупку подтвердите модель и перечень опций по утвержденным чертежам деталей, зафиксируйте марки материалов и диапазон толщин, определите детали для приемки и согласуйте порядок проверки качества и повторяемости гибки. В предложении также должны быть указаны занимаемая машиной площадь, траектория загрузки, инженерные коммуникации, доступ оператора, ограждения и свободное пространство для обслуживания. Подтвердите, какие оснастка, программное обеспечение, обучение, документация, запасные части, монтажные работы и гарантийные условия включены. Для автоматизированной ячейки определите, кто поставляет каждый интерфейс и каким образом будут устраняться последствия аварийных сигналов или незавершенных циклов. Этот контрольный список устанавливает общие границы проекта для предприятия и поставщика и не позволяет воспринимать общую спецификацию категории как гарантию для каждой детали.