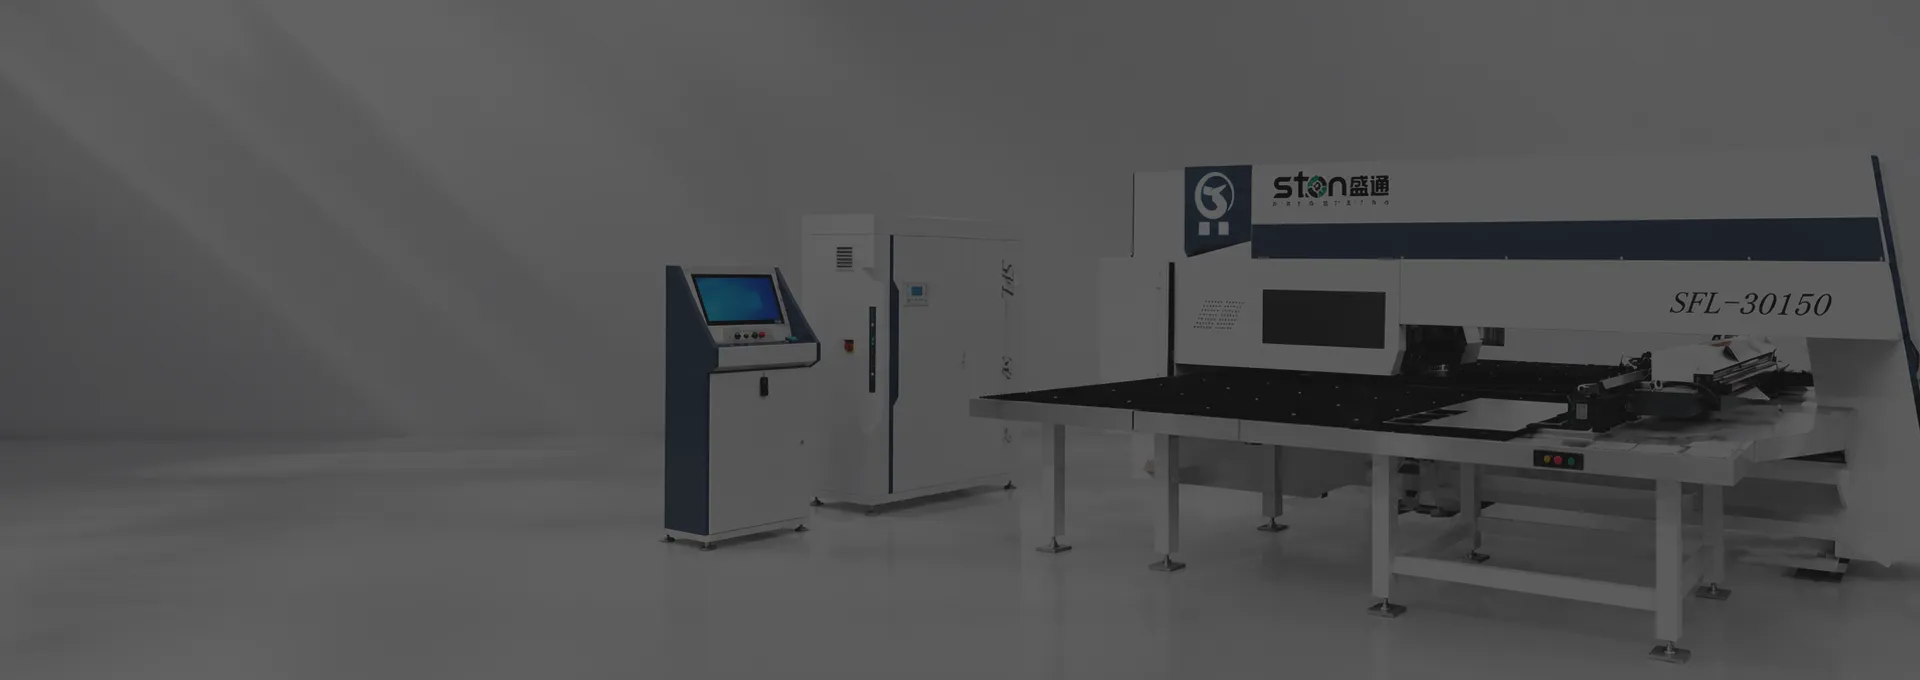
Совместите штамповку, формовку и гибкую лазерную резку
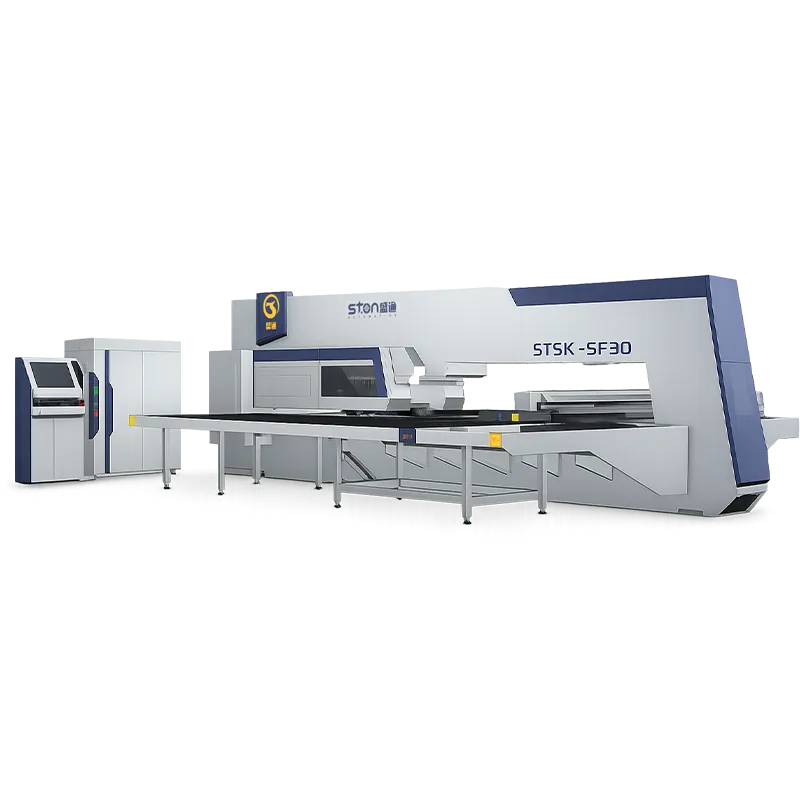
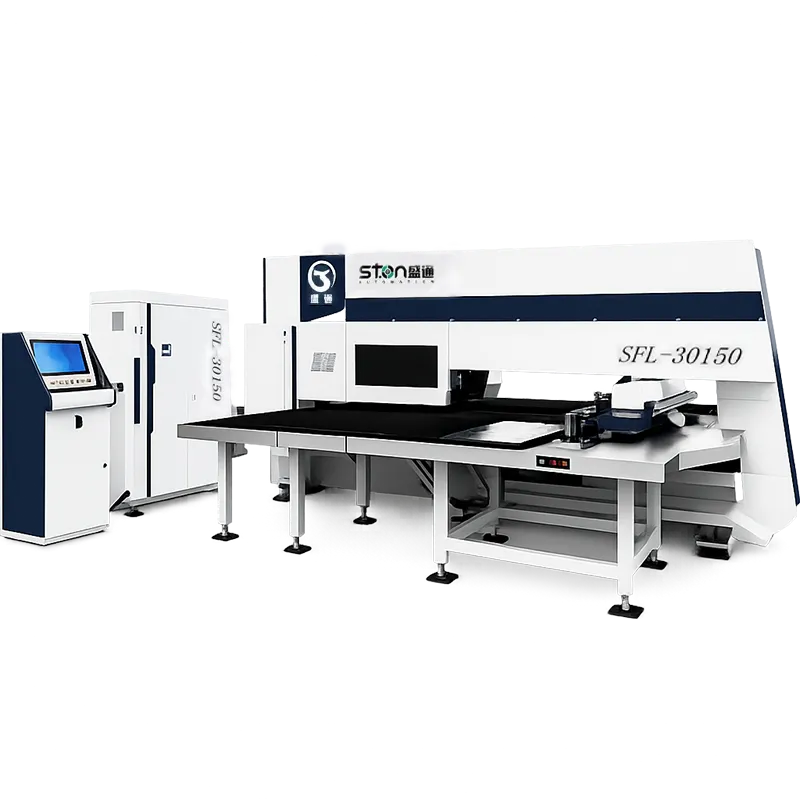
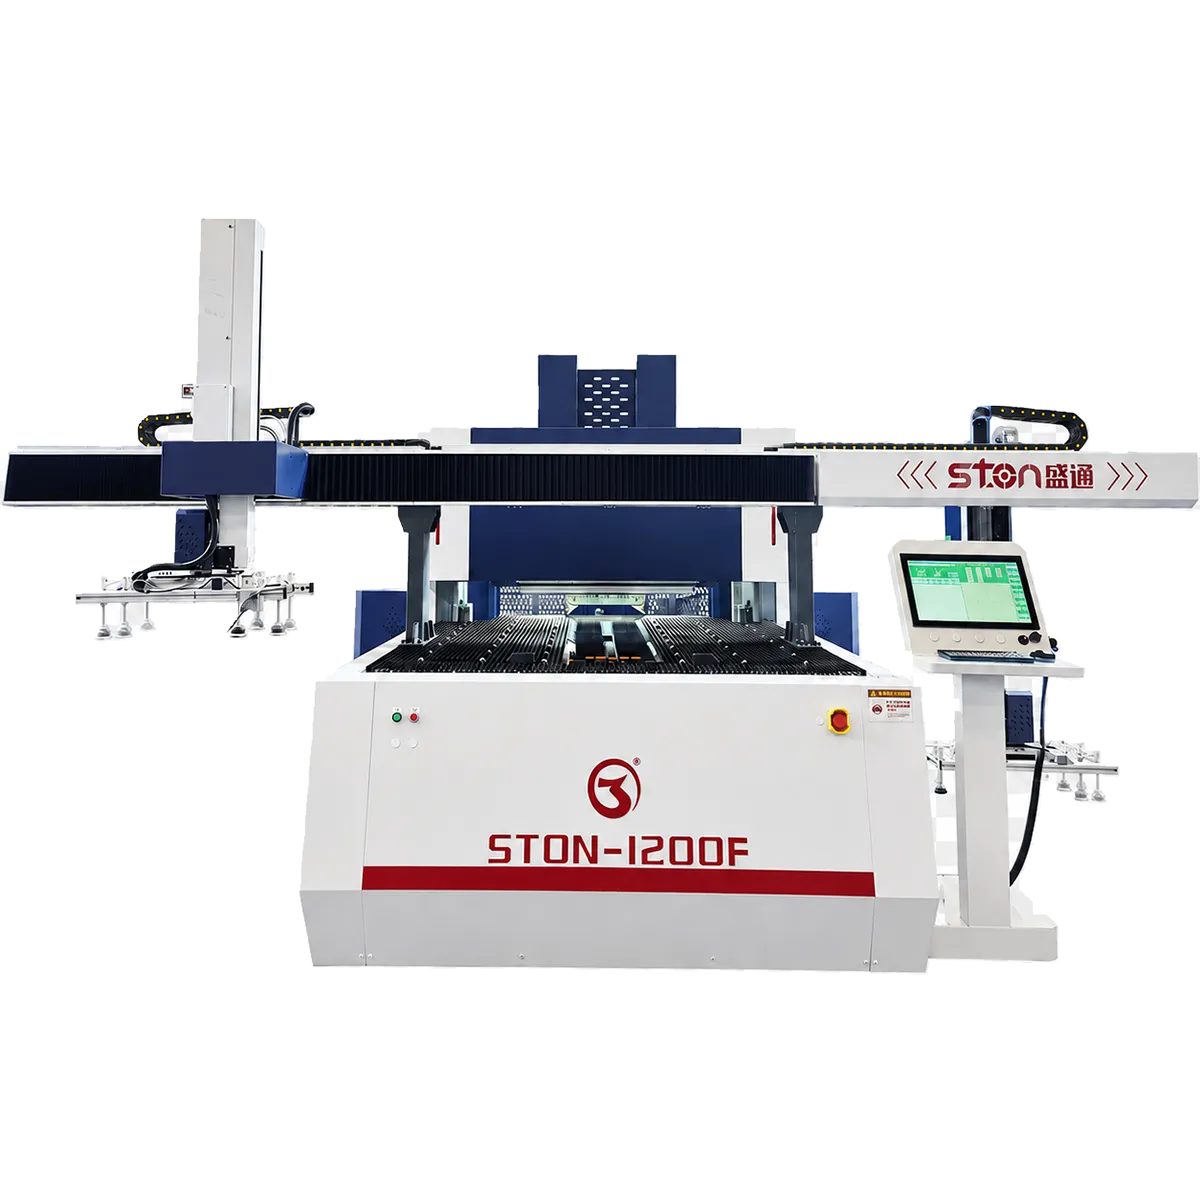
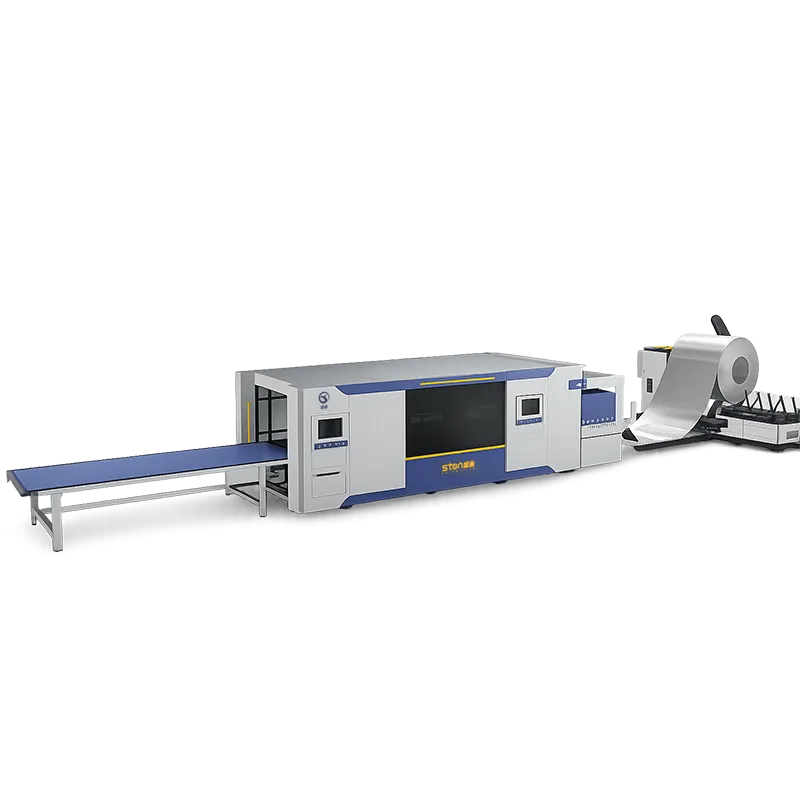
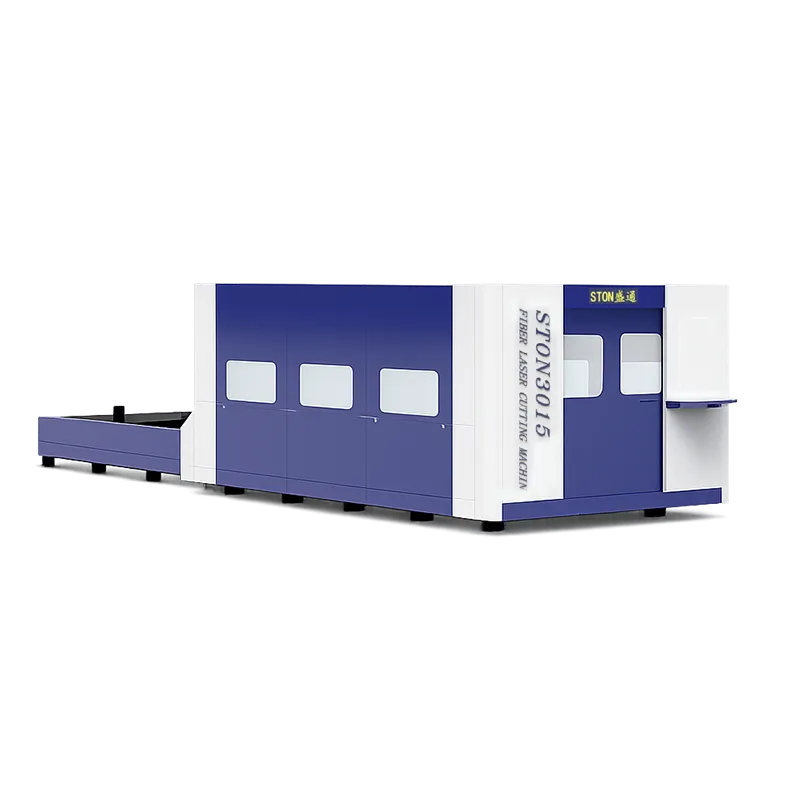
Комбинированный лазерно-пробивной станок предназначен для предприятий по обработке листового металла, которым требуется выполнять повторяющиеся отверстия или формованные элементы в сочетании с наружными контурами произвольной формы. Пробивка с ЧПУ позволяет выполнять группы отверстий и отдельные операции формовки, а резка волоконным лазером — окончательную обработку контуров и различных форм. Объединение этих процессов в единый согласованный рабочий цикл может сократить количество промежуточных перемещений, однако эффективность такого решения зависит от фактической номенклатуры деталей, объема производства и технологического маршрута.
Как распределяется работа между двумя процессами
- Пробивка: повторяющиеся отверстия, стандартные формы и операции формовки, поддерживаемые выбранной оснасткой.
- Волоконно-лазерная резка: гибкие профили, изменение контуров и отделение заготовок без специального пробивного инструмента для каждого варианта контура.
- Интегрированная система перемещения материалов: дополнительные модули загрузки, выгрузки и укладки, которые связывают комбинированный процесс со следующей операцией.
Необходимо проверить совместимость оснастки, мощности лазера, материала, толщины и требований к качеству кромки с предлагаемой моделью. Заявления о скорости, уровне заусенцев или производительности должны основываться на согласованном образце и плане технологического процесса, а не на общих маркетинговых показателях.
Когда целесообразно использовать комбинированный станок
Комбинированную систему стоит рассмотреть, если детали регулярно требуют как формовки, так и обработки сложных контуров, если заказы с широкой номенклатурой приводят к частому перемещению между отдельными станками или если приоритетом является сокращение межоперационного перемещения незавершённого производства. Отдельно стоящий координатно-пробивной пресс с ЧПУ и револьверной головкой может оказаться более рациональным решением для деталей с большим количеством отверстий, требующих преимущественно формовки. Отдельно стоящий станок для волоконной лазерной резки может быть более подходящим вариантом, если преобладает контурная резка и формовка не требуется.
Типовой автоматизированный рабочий процесс
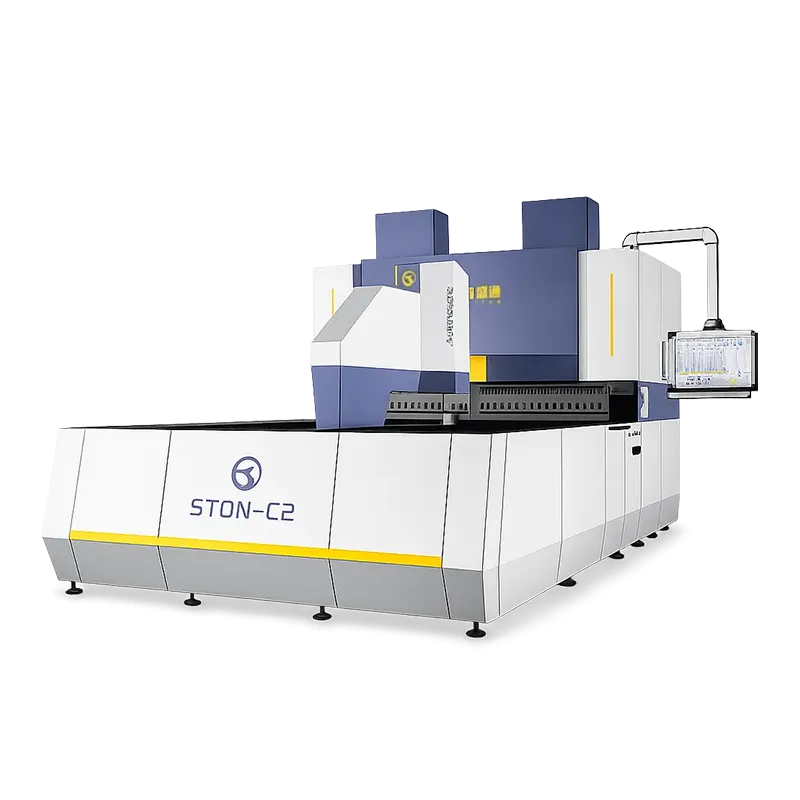
Проект может включать загрузку листа, пробивку и формовку, контурную резку волоконным лазером, выгрузку или укладку в стопу, а затем гибку. Дополнительные точки автоматизации могут включать разделение листов, позиционирование, сортировку деталей и передачу на панелегибочный станок или другому последующему оборудованию. Интерфейс должен проектироваться с учетом фактического потока материалов, состояния стопы, геометрии деталей и доступного пространства на производстве.
Области применения и исходные данные проекта
К соответствующим изделиям относятся панели электрических шкафов, компоненты корпусов, дверные панели и другие изделия из листового металла смешанного типа с большим количеством отверстий, формованных элементов и контуров различной конфигурации. Для анализа конфигурации предоставьте чертежи, сведения о материале и его толщине, годовой или сменный объем выпуска, требования к формованным элементам и качеству контуров, предпочтительный способ загрузки и текущую планировку. На основе этой информации STON может определить предварительный технологический процесс, границы автоматизации и план валидации образцов.
Поставка, обучение и приемка
STON обеспечивает собственное производство, конфигурирование, планирование монтажа, обучение, подготовку запасных частей и послепродажное сопровождение. В ходе приемки необходимо определить согласованные детали, инструменты, настройки лазера, последовательность операций по перемещению и проверки качества. Для непрерывного производства также следует рассмотреть специализированную система загрузки и выгрузки и подключение к последующей производственной линии.
Планирование оснастки, лазерной обработки и технического обслуживания
Для комбинированного станка необходимо планировать как пробивную оснастку, так и процесс лазерной обработки. Прежде чем окончательно определять позиции револьверной головки и мощность лазера, проанализируйте повторяющиеся формы отверстий, формованные элементы и типовые контуры. Технологический план должен учитывать зоны зажима, использование листа, поддержку деталей, вспомогательный газ, уход за соплом и оптикой, ожидаемое образование шлака или заусенцев, а также выгрузку готовых деталей. В коммерческом предложении должны быть указаны входящие в комплект инструменты, держатели, расходные материалы для резки, поддержка в программировании и образцы деталей, использованные для определения настроек.
Заводские приемочные испытания и передача в производство
Заводские приемочные испытания должны охватывать весь технологический маршрут, а не отдельные проверки штамповки и лазерной резки. На согласованных материалах следует проверить размеры отверстий и формованных элементов, качество контуров, выгрузку деталей, последовательность перемещения, работу аварийной сигнализации и стабильность повторяющихся циклов. При наличии автоматизации необходимо испытать разделение листов, позиционирование, укладку в стопы и восстановление работы после остановки цикла. План передачи оборудования в эксплуатацию также должен предусматривать проверку защитных ограждений, инженерных коммуникаций, резервных копий программного обеспечения, профилактического обслуживания, обучения операторов и технического персонала, наличия запасных частей и распределения ответственности за каждый интерфейс с предшествующим и последующим оборудованием. Эти пункты дают покупателю измеримый базовый уровень производительности, не основанный на неподтвержденных заявлениях об универсальной скорости.
Планирование производительности и сравнение коммерческих предложений
Перед сравнением коммерческих предложений отделите изделия, для которых действительно необходимы пробивка, формовка и лазерная резка, от деталей, которые можно обрабатывать на более простом станке. Оцените долю каждого процесса, предполагаемую частоту переналадок, потребность в инструментах, номенклатуру материалов и пропускную способность последующих операций. Комбинированный станок сможет повысить эффективность всего производства, только если участки разгрузки, гибки и контроля способны справиться с объемом выпускаемой им продукции. В коммерческом предложении следует отдельно указать базовую систему, источник лазерного излучения, инструменты для револьверной головки, оборудование для подачи вспомогательного газа, систему удаления дыма и пыли, средства автоматизации, программное обеспечение, монтаж, обучение и запасные части.
Попросите поставщиков оценить одни и те же репрезентативные чертежи и указать условия, на которых основаны расчеты продолжительности цикла. Уточните требования к инженерным коммуникациям, нагрузке на пол, стандартам безопасности, языку документации, лицензиям на программное обеспечение, политике удаленного доступа, границам гарантийных обязательств и распределению ответственности за подключенное оборудование. Это позволит получить сопоставимые предложения и не даст привлекательности универсального технологического процесса скрыть затраты на оснастку, сервисное обслуживание или интеграцию.