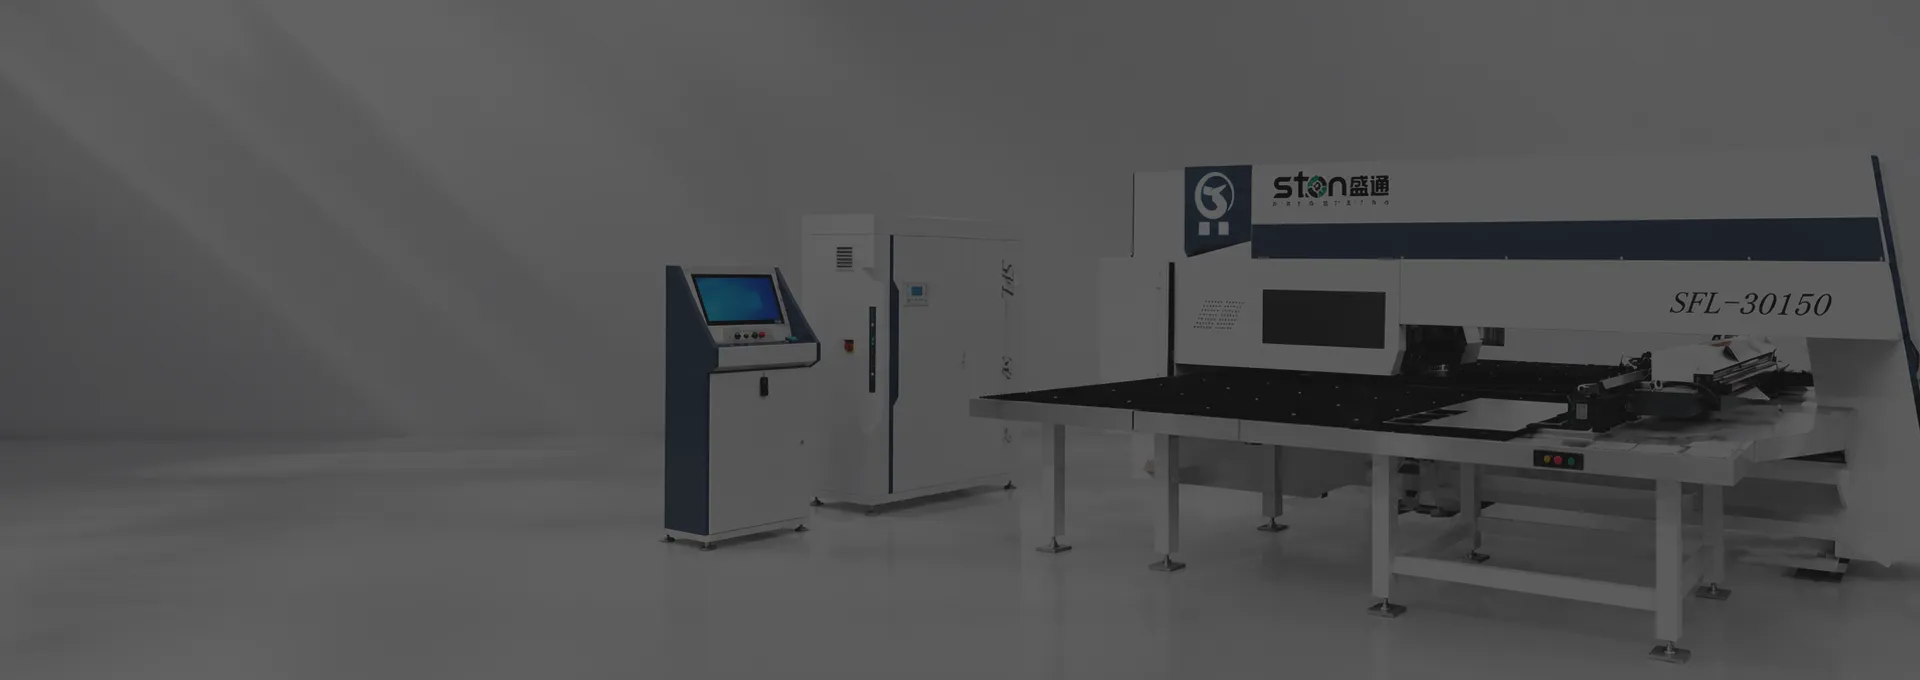
Combina el punzonado, el conformado y el corte flexible con láser
Una máquina combinada de punzonado y corte por láser está diseñada para fábricas de chapa metálica que necesitan realizar perforaciones repetidas o elementos conformados junto con contornos externos flexibles. El punzonado CNC puede encargarse de los patrones de perforación y de ciertas operaciones de conformado, mientras que el corte por láser de fibra puede completar los contornos y las formas variables. La integración de estos procesos en un flujo de trabajo coordinado puede reducir las transferencias intermedias, pero el beneficio depende de la familia de piezas concreta, el volumen de producción y la secuencia de procesos.
Cómo se reparten el trabajo los dos procesos
- Perforación: agujeros repetidos, formas estándar y operaciones de conformado compatibles con las herramientas seleccionadas.
- Corte con láser de fibra: perfiles flexibles, cambios de contorno y separación de piezas sin necesidad de una herramienta de punzonado específica para cada contorno.
- Manejo integrado: módulos opcionales de carga, descarga y apilamiento que conectan el proceso combinado con la siguiente operación.
Se deben verificar las herramientas, la potencia del láser, el material, el espesor y los requisitos de los bordes para el modelo propuesto. Las afirmaciones sobre la velocidad, el nivel de rebabas o la productividad deben basarse en una muestra y un plan de proceso acordados, en lugar de en una cifra general de mercadotecnia.
Cuándo conviene usar una máquina combinada
Considera un sistema combinado cuando las piezas requieran habitualmente tanto el conformado como contornos complejos, cuando los pedidos con gran variedad de productos generen desplazamientos frecuentes entre máquinas separadas, o cuando sea prioritario reducir el traslado de la producción en proceso. Una máquina independiente Punzonadora de torreta CNC puede ser más directo para piezas con formas complejas y un gran número de orificios. Un sistema independiente cortadora láser de fibra puede ser más adecuado cuando predomina el corte de contorno y no se requiere conformado.
Flujo de trabajo automatizado típico
Un proyecto puede planificarse de la siguiente manera: carga de láminas, punzonado y conformado, corte de contorno con láser de fibra, descarga o apilamiento y, por último, doblado. Los puntos de automatización opcionales incluyen la separación de láminas, el posicionamiento, la clasificación de piezas y la transferencia a un dobladora de paneles u otros equipos posteriores en la línea de producción. La interfaz debe diseñarse teniendo en cuenta el flujo real de material, las condiciones de apilamiento, la geometría de las piezas y el espacio disponible en la fábrica.
Solicitudes y aportaciones al proyecto
Las piezas relevantes incluyen paneles de cabinas eléctricas, componentes de carcasas, paneles de puertas y otros productos de chapa metálica mixta que contienen numerosos orificios, formas y contornos variables. Para la revisión de la configuración, proporcione los planos, el material y el espesor, la producción anual o por turno, las características de conformado requeridas, las expectativas de calidad del contorno, el método de carga preferido y el diseño actual. STON puede utilizar esta información para definir un proceso candidato, los límites de automatización y un plan de validación con muestras.
Entrega, capacitación y aceptación
STON ofrece apoyo en la fabricación interna, la configuración, la planificación de la instalación, la capacitación, la preparación de repuestos y la comunicación posventa. La aceptación debe identificar las piezas, las herramientas, los ajustes del láser, la secuencia de manejo y los controles de calidad acordados. Para la producción continua, también se debe revisar un sistema dedicado sistema de carga y descarga y la conexión de la línea de salida.
Planificación de herramientas, procesos láser y mantenimiento
Una máquina combinada requiere tanto la planificación del proceso de punzonado como la del láser. Revisa las formas recurrentes de los agujeros, los perfiles y las familias de contornos antes de definir las estaciones de la torreta y la potencia del láser. El plan de proceso debe abordar las zonas de sujeción, la utilización de la chapa, el soporte de las piezas, el gas auxiliar, el mantenimiento de la boquilla y la óptica, las expectativas respecto a la escoria o las rebabas y la extracción de las piezas terminadas. La cotización debe identificar las herramientas incluidas, los soportes, los consumibles de corte, el soporte de programación y las piezas de muestra utilizadas para establecer los ajustes.
Aceptación en fábrica y entrega de la producción
Las pruebas de aceptación en fábrica deben abarcar todo el proceso, en lugar de verificar por separado el punzonado y el corte con láser. Utilice los materiales acordados para verificar las dimensiones de los orificios y las formas, la calidad del contorno, la liberación de las piezas, la secuencia de transferencia, las alarmas y la estabilidad en los ciclos repetidos. Cuando se incluya automatización, pruebe la separación de las hojas, el posicionamiento, el apilamiento y la recuperación tras un ciclo detenido. El plan de entrega también debe confirmar las protecciones de seguridad, los servicios públicos, las copias de seguridad del software, el mantenimiento preventivo, la capacitación de los operadores y del personal de mantenimiento, las piezas de repuesto y la responsabilidad de cada interfaz anterior o posterior. Estos elementos le brindan al comprador una referencia de producción medible sin depender de una afirmación de velocidad universal sin fundamento.
Planificación de la capacidad y comparación comercial
Antes de comparar cotizaciones, separa los requisitos que realmente necesitan punzonado, conformado y corte por láser de las piezas que podrían procesarse en una máquina más sencilla. Calcula la proporción de cada proceso, los cambios de configuración previstos, la demanda de herramientas, la combinación de materiales y la capacidad de las etapas posteriores. Una máquina combinada solo puede mejorar el rendimiento de toda la fábrica cuando las operaciones de descarga, doblado e inspección puedan asimilar su producción. El alcance comercial debe desglosar el sistema base, la fuente de láser, las herramientas de la torreta, el equipo de gas auxiliar, la extracción, la automatización, el software, la instalación, la capacitación y las piezas de repuesto.
Pide a los proveedores que evalúen los mismos planos representativos y que especifiquen las condiciones en las que se basan las estimaciones de los ciclos. Confirma los servicios públicos, la carga por piso, las normas de seguridad, el idioma de la documentación, las licencias de software, la política de acceso remoto, los límites de la garantía y las responsabilidades respecto a los equipos conectados. Esto permite obtener una propuesta comparable y evita que el atractivo de un proceso «todo en uno» oculte los costos de herramientas, servicio o integración.