Выберите волоконный лазерный станок для резки по материалу, качеству и производительности
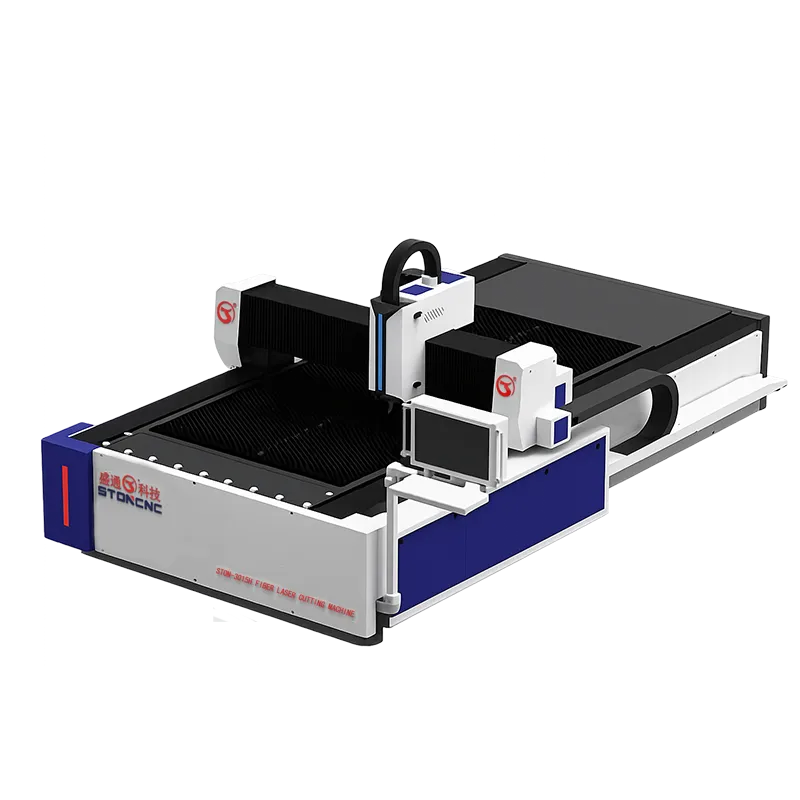
Волоконные лазерные станки STON предназначены для обработки листового металла и доступны в конфигурациях с одним столом, двумя платформами и готовностью к автоматизации. Согласно текущим данным о продуктах, опциональная мощность лазера составляет от 1 до 6 кВт, а обрабатываемые материалы включают углеродистую сталь, нержавеющую сталь, оцинкованный лист и алюминий. Фактические значения толщины резки, скорости и качества кромки необходимо подтвердить с учетом выбранной мощности, марки материала, вспомогательного газа, геометрии детали и производственных требований.
Как выбрать мощность лазера и возможности обработки материалов
Более высокая мощность — не единственный критерий выбора. Отдел закупок должен сопоставить ассортимент материалов, распределение толщин, количество проколов, сложность контуров, требуемое состояние кромки, размер партии, расходные материалы и последующую обработку. Образцы из репрезентативных материалов помогут подтвердить, соответствует ли предлагаемая конфигурация требованиям к качеству резки и производительности. Не следует применять одно утверждение о максимальной толщине ко всем материалам или уровням качества.
Один стол, две платформы или автоматическая загрузка?
- Один стол: рассматриваемый как вариант для несложного производства и предприятий, способных осуществлять ручную обработку материалов.
- Двойная платформа: рассмотреть, если чередование рабочих столов может сократить время ожидания между резкой и загрузкой.
- Автоматизированная загрузка и выгрузка: роботизированные, портальные или ферменные системы можно рассматривать для загрузки, выгрузки и укладки листового материала.
- Интеграция линии: подачу рулонного или листового материала, хранение и последующую передачу можно спроектировать как часть более крупного рабочего процесса.
Оптимальная конфигурация зависит от состояния штабеля, размера листов, сортировки деталей, доступной площади и требуемого периода автономной работы. Ознакомьтесь с STON системы автоматической загрузки и выгрузки для вариантов интеграции.
Качество резки и эффективность производства
Интеллектуальный раскрой может улучшить планирование расхода материала, а подходящие параметры процесса помогают поддерживать стабильность кромок и контролировать образование заусенцев. Эти результаты зависят от программирования, оптики, газа, фокусировки, состояния сопла, поверхности материала и технического обслуживания. В коммерческом предложении следует определить детали для приемочных испытаний и критерии качества, а не обещать абсолютную скорость или отсутствие заусенцев при выполнении каждой работы.
Лазерная резка или комбинация лазерной резки и пробивки?
Станок для лазерной резки с автономной конфигурацией — гибкий вариант, когда основная задача заключается в контурной резке. Если детали также требуют регулярного пробивания отверстий и формирования элементов, сравните комбинированный лазерно-пробивной станок. В автоматизированном производстве с несколькими процессами лазер также может подключаться к автоматическая линия производства листового металла.
Данные для настройки конфигурации и пробных испытаний
Отправьте чертежи или файлы раскроя, марки материалов, диапазон толщин, размеры листов, целевую производительность, требования к качеству кромки, план подачи газа, способ загрузки и планировку производства. После этого STON сможет предложить подходящую конфигурацию мощности и системы обработки материалов, а также определить необходимые пробные испытания. Планирование монтажа, обучение, подготовку запасных частей и взаимодействие с сервисной службой можно зафиксировать в рамках проекта.
Вспомогательный газ, расходные материалы и техническое обслуживание
Результаты резки зависят от всего технологического комплекса. Закупочная команда должна проверить тип и подачу вспомогательного газа, расход сопел и линз, систему вытяжки, охлаждение, сжатый воздух, доступную электрическую мощность и хранение материалов. Регламентное техническое обслуживание должно охватывать оптику, сопла, калибровку фокуса, направляющие системы, охлаждение и удаление дыма в соответствии с выбранным оборудованием. В коммерческом предложении следует указать входящие в комплект расходные материалы, начальные настройки, поддержку программного обеспечения или раскроя, а также рекомендуемый перечень запасных частей.
Критерии приемки для реальной производственной номенклатуры
Используйте согласованные материалы, толщины и репрезентативные чертежи во время приемочных испытаний на заводе. Проверьте размеры, качество контура, качество прожига, защиту поверхности, выгрузку деталей и стабильность работы при повторяющихся циклах. Если в комплект входят двойные столы или автоматическая система загрузки, дополнительно проверьте время смены, разделение листов, позиционирование, укладку, срабатывание сигналов тревоги и восстановление после сбоев. В показателях производительности следует указывать точную номенклатуру деталей, материал, стандарт качества и условия эксплуатации. До отгрузки подтвердите обучение операторов и технического персонала, резервное копирование программ, наличие защитных ограждений, подготовку площадки, ответственность за монтаж, а также объем удаленного или выездного сервисного обслуживания.
Коммерческое сравнение и требования к площадке
Сравнивайте предложения по лазерному оборудованию, используя одинаковые исходные данные по сочетанию материалов, распределению толщин, комплекту чертежей, требованиям к газу и критериям качества. Выделяйте отдельно станок, лазерный источник, режущую головку, чиллер, систему удаления отходов, компрессор или газовое оборудование, программное обеспечение для раскроя, систему загрузки, монтаж, обучение и запасные части. Проверьте электрическую мощность, состояние пола, маршруты отвода дыма, доступ для подачи материалов и свободное пространство для технического обслуживания. В договоре следует указать лицензии на программное обеспечение, язык документации, правила удалённого доступа, образцы для приёмки, границы гарантийных обязательств и ответственность за инженерные коммуникации на объекте. Это снижает вероятность того, что низкая заявленная цена станка скрывает необходимость в дополнительном оборудовании или интеграционных работах.
Для окончательной проверки тщательно изучите производственные возможности завода, записи контроля качества, контакты службы поддержки и точный состав комплекта запасных частей. Любое заявление о сертификации или соответствии требованиям рынка назначения должно подтверждаться актуальными документами на указанную модель. Дилеры также должны подтвердить наличие обучения продажам, демонстрационных материалов и процедуры передачи специалистам вопросов по применению или обслуживанию после поставки.