Malzeme, kalite ve üretim kapasitesine göre bir fiber lazer kesim makinesi seçin
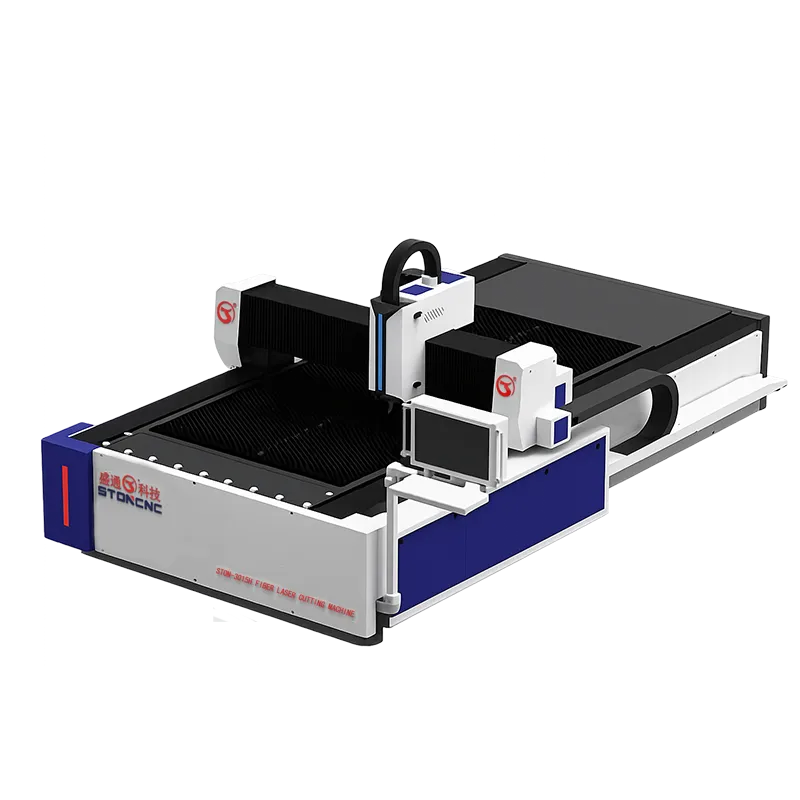
STON fiber lazer kesim makineleri, tek masalı, çift platformlu ve otomasyona hazır konfigürasyonlarla sac metal işleme için tasarlanmıştır. Mevcut ürün verilerinde, 1 ila 6 kW arasında değişen isteğe bağlı lazer güçleri ve karbon çeliği, paslanmaz çelik, galvanizli sac ve alüminyum gibi malzemeler belirtilmiştir. Seçilen güç, malzeme kalitesi, yardımcı gaz, parça geometrisi ve üretim gereksinimlerine göre gerçek kesme kalınlığı, hızı ve kenar kalitesi teyit edilmelidir.
Lazer Gücü ve Malzeme Uyumluluğu Nasıl Seçilir?
Yalnızca daha yüksek güç seçimi yeterli değildir. Satın alma ekibi, malzeme karışımını, kalınlık dağılımını, delme sayısını, kontur karmaşıklığını, gerekli kenar durumunu, parti büyüklüğünü, sarf malzemelerini ve son işlem aşamalarını karşılaştırmalıdır. Temsili numuneler, önerilen konfigürasyonun gerekli kesim kalitesini ve üretim kapasitesini karşılayıp karşılamadığını doğrulayabilir. Her malzeme veya kalite seviyesine tek bir maksimum kalınlık iddiası uygulamaktan kaçının.
Tek Masa, Çift Platform mu, Yoksa Otomatik Yükleme mi?
- Tek tablo: basit üretim süreçleri ve manuel malzeme taşıma işlemlerini destekleyebilen fabrikalar için uygun görülmüştür.
- Çift platform: Değişken çalışma masaları kullanıldığında, kesme ve yükleme arasındaki bekleme süresini azaltabileceği göz önünde bulundurulmalıdır.
- Otomatik elleçleme: Levhaların yüklenmesi, boşaltılması ve istiflenmesi için robot, portal veya kafes sistemler değerlendirilebilir.
- Çizgi entegrasyonu: Rulo veya levha besleme, depolama ve sonraki aşamalara aktarım işlemleri, daha geniş bir iş akışının parçası olarak tasarlanabilir.
En uygun konfigürasyon, istif durumuna, levha boyutuna, parça sıralamasına, zemin alanına ve istenen gözetimsiz çalışma süresine bağlıdır. STON'u inceleyin otomatik yükleme ve boşaltma sistemleri entegrasyon seçenekleri için.
Kesim Kalitesi ve Üretim Verimliliği
Akıllı yerleştirme, malzeme planlamasını iyileştirebilir; uygun işlem parametreleri ise düzgün kenarlar ve kontrol edilebilir çapak oluşumunu destekler. Bu sonuçlar, programlama, optik, gaz, odak, nozul durumu, malzeme yüzeyi ve bakım gibi faktörlere bağlıdır. Teklifte, her iş için mutlak bir hız veya çapak içermeyen bir sonuç vaat etmek yerine, kabul edilebilir parçalar ve kalite kriterleri belirtilmelidir.
Lazer Kesim mi, Yoksa Zımba-Lazer Kombinasyonu mu?
Kontur kesim işleri ağırlıkta olduğunda, bağımsız bir lazer kesici esnek bir seçenektir. Parçalarda ayrıca tekrarlanan delikler ve şekillendirilmiş özellikler gerekiyorsa, bir lazer-delme kombinasyon makinesi. Çok işlemcili fabrika otomasyonu için lazer ayrıca bir otomatik sac metal üretim hattı.
Yapılandırma ve Örnek Testler için Giriş Verileri
Çizimleri veya yerleştirme dosyalarını, malzeme kalitelerini, kalınlık aralığını, levha boyutlarını, hedef üretimi, kenar beklentilerini, gaz planını, yükleme yöntemini ve fabrika yerleşim planını gönderin. STON, bu bilgilere dayanarak uygun bir güç ve işleme konfigürasyonu önerebilir ve örnek testleri belirleyebilir. Kurulum planlaması, eğitim, yedek parça hazırlığı ve satış sonrası iletişim, proje kapsamında belgelenebilir.
Yardımcı Gaz, Sarf Malzemeleri ve Bakım
Kesim sonuçları, tüm süreç paketine bağlıdır. Satın alma ekibi, yardımcı gaz türü ve tedarikini, nozul ve mercek tüketimini, duman emişini, soğutmayı, basınçlı havayı, elektrik kapasitesini ve malzeme depolamasını gözden geçirmelidir. Önleyici bakım, seçilen ekipmana göre optikler, nozullar, odak kalibrasyonu, kılavuz sistemleri, soğutma ve duman emişini kapsamalıdır. Teklifte, dahil edilen sarf malzemeleri, başlangıç ayarları, yazılım veya yerleştirme desteği ve önerilen yedek parça listesi belirtilmelidir.
Gerçek Bir Üretim Karışımı İçin Kabul Kriterleri
Fabrika kabul testleri sırasında kararlaştırılan malzemeleri, kalınlıkları ve temsili çizimleri kullanın. Boyutları, kontur kalitesini, delme durumunu, yüzey korumasını, parça ayrılmasını ve tekrarlanan döngü kararlılığını kontrol edin. Çift platformlar veya otomatik taşıma sistemleri dahilse, değiştirme süresini, sac ayırmayı, konumlandırmayı, istiflemeyi, alarmları ve kurtarma işlemlerini de test edin. Çıktı verilerinde tam parça karışımı, malzeme, kalite standardı ve çalışma koşulları belirtilmelidir. Sevkiyat öncesinde operatör ve bakım eğitimini, program yedeklemelerini, koruma önlemlerini, saha hazırlığını, kurulum sorumluluğunu ve uzaktan veya yerinde servis kapsamını teyit edin.
Ticari Karşılaştırma ve Yer Gereksinimleri
Aynı malzeme karışımı, kalınlık dağılımı, çizim seti, gaz varsayımları ve kalite kriterlerini kullanarak lazer tekliflerini karşılaştırın. Makine, lazer kaynağı, kesme kafası, soğutucu, emme sistemi, kompresör veya gaz ekipmanı, yerleştirme yazılımı, yükleme sistemi, kurulum, eğitim ve yedek parçaları ayrı ayrı değerlendirin. Elektrik kapasitesini, zemin koşullarını, duman tahliyesini, malzeme erişimini ve bakım için gerekli boşluğu teyit edin. Sözleşmede yazılım lisansları, dokümantasyon dili, uzaktan erişim politikası, kabul numuneleri, garanti sınırları ve tesis altyapısı ile ilgili sorumluluklar belirtilmelidir. Bu sayede, düşük bir ana makine fiyatının, gerekli yardımcı ekipmanları veya entegrasyon çalışmalarını gizleme olasılığı azalır.
Nihai durum değerlendirmesi kapsamında, fabrikanın üretim kapasitesini, kalite kontrol kayıtlarını, servis sözleşmelerini ve yedek parça paketinin tam içeriğini inceleyin. Herhangi bir sertifikasyon veya hedef pazara uygunluk iddiası, teklif edilen modele ait güncel belgelerle desteklenmelidir. Bayiler ayrıca satış eğitimi, tanıtım materyalleri ve teslimattan sonra uygulama veya servisle ilgili soruların üst mercilere iletilme sürecini de teyit etmelidir.