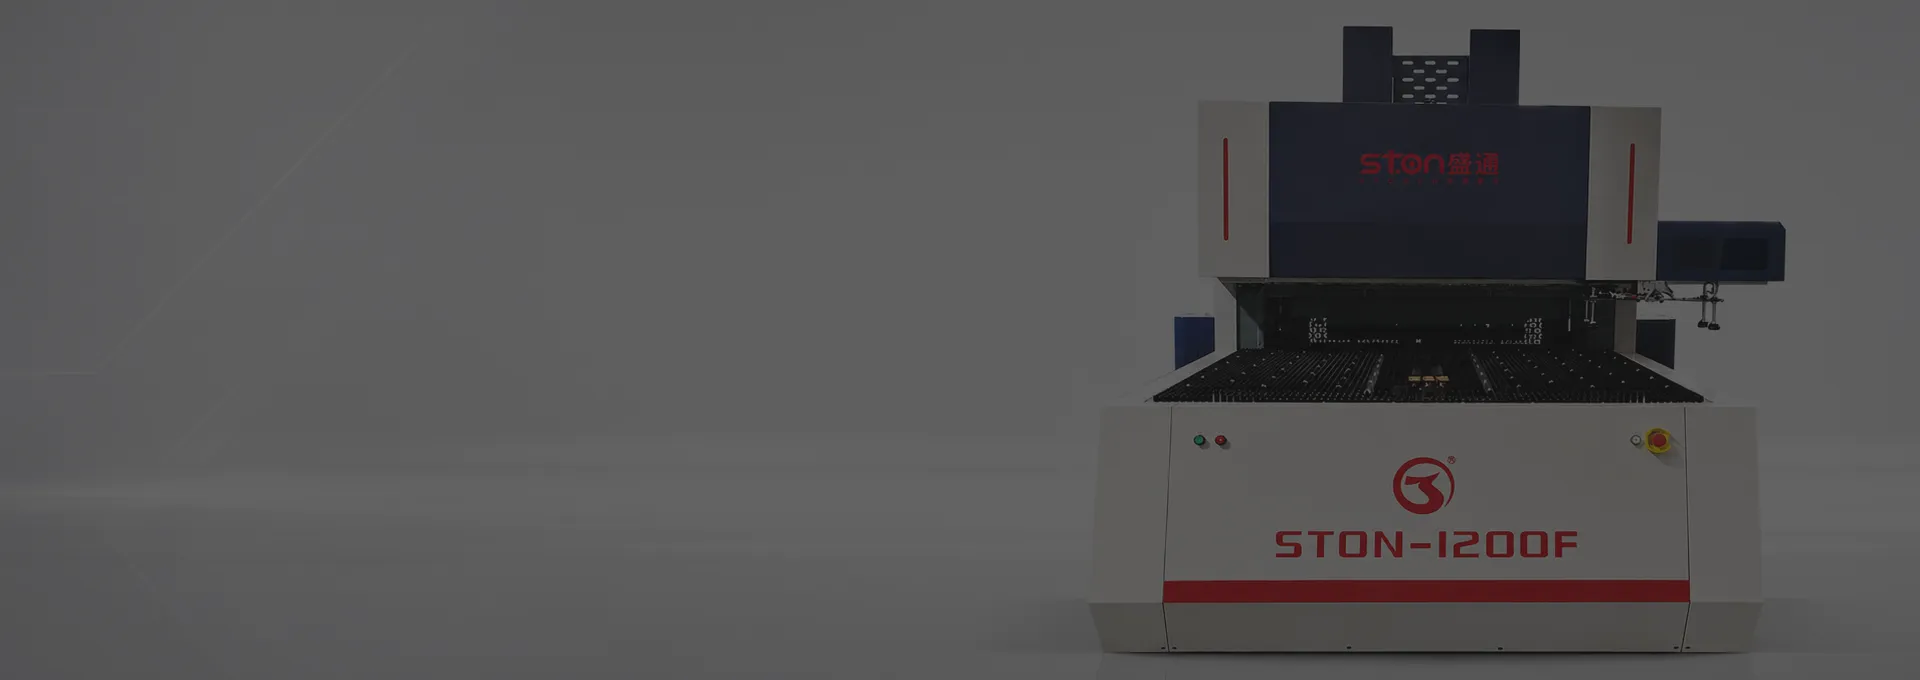
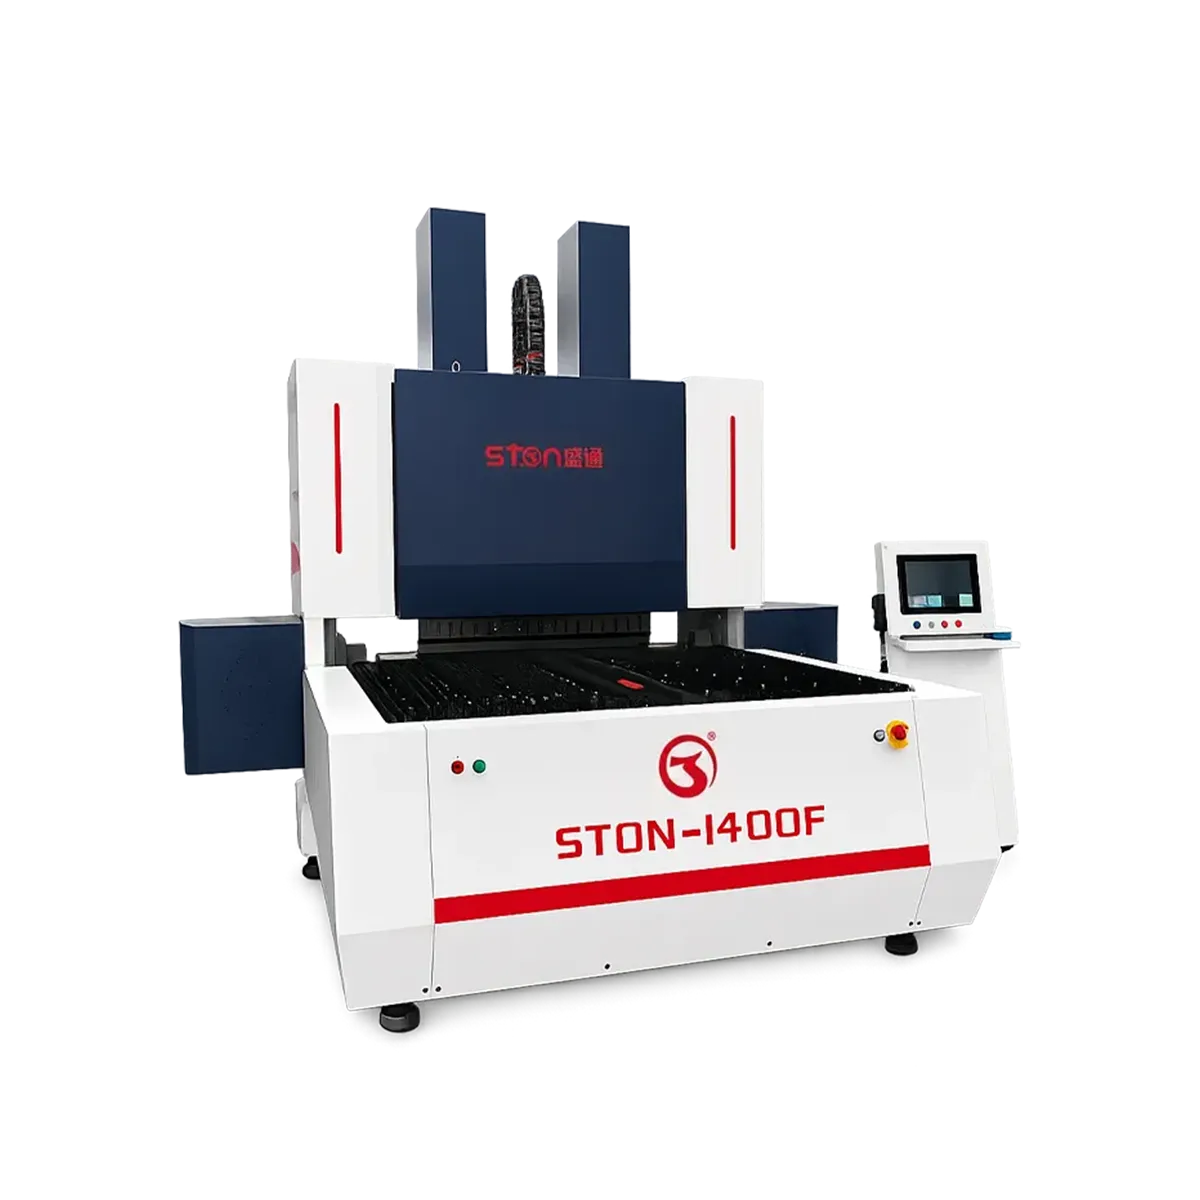
İnce sac parçalar ve sık sık yapılan ürün değişimi için esnek kenar bükme
STON esnek kenar bükme makineleri, dolap kapakları, muhafaza panelleri, HVAC bileşenleri, ev aletleri gövdeleri ve belirli küçük veya düzensiz parçalar gibi ince sac parçaların otomatik olarak şekillendirilmesi için tasarlanmıştır. Tamamen elektrikli servo kontrol, vakum tabanlı taşıma ve yapılandırılabilir şekillendirme işlevleri, tekrarlanabilir üretimi destekleyebilir; ancak uygunluk, parça dış hatlarına, flanş dizisine, malzemeye, kalınlığa ve yüzey gereksinimlerine bağlıdır.
Parçalar, Şekillendirme İşlemleri ve Pratik Sınırlar
Projeler, seçilen model ve kalıplar tarafından desteklendiği durumlarda pozitif ve negatif bükümler, yaylar, keskin kenarlar ve ofset şekilleri içerebilir. Belirli parça grupları için yardımcı bıçaklar, C ekseni kaldırma ve otomatik takım değiştirme seçenekleri değerlendirilebilir. Fabrika, zorlu bükümleri ve temsili parçaları erkenden sunmalıdır; böylece mühendislik ekibi erişim, çarpışma açıklığı, takım seçimi, işleme ve bitmiş parça kalitesini doğrulayabilir.
- Dolap ve muhafaza imalatı: kapılar, yan paneller, raflar ve iç bileşenler.
- Isıtma, havalandırma ve iklimlendirme (HVAC) ile ev aletleri ile ilgili işler: ince sacdan üretilen paneller, kapaklar ve muhafazalar.
- Çok çeşitlilikli üretim: değişim ve tekrarlanabilirliğin önemli olduğu tekrarlanan parça aileleri.
Esnek Kenar Bükme Makinesi, Panel Bükme Makinesi mi, yoksa Pres Freni mi?
Esnek kenar bükme makinesi, ince sac parçalar ve bu makinenin işleme kapasitesi ile takım seçeneklerine uygun şekillendirme işlemleri için değerlendirilebilir. A CNC panel büken makine genellikle otomatik çok kenarlı bükme işlemiyle tekrarlanan dolap ve kutu paneli üretimi için değerlendirilir. A CNC kant press geniş kapsamlı, genel amaçlı kalıplama ve şekillendirme esnekliği sunar. Karar verilirken parça şekli, parti büyüklüğü, ürün değişimi, kalıplama, otomasyon ve operatör gereksinimleri karşılaştırılmalıdır.
Yapılandırma Yolları
Bir proje, standart makineyle başlatılabilir ve daha sonra otomatik yükleme ve boşaltma, otomatik takım değişimi, yardımcı bıçaklar veya diğer işleme seçenekleri değerlendirilebilir. Sergilenen tek bir modeli, ürün yelpazesinin tamamı olarak değerlendirmeyin. Sürekli üretim gerekiyorsa, yükleme yöntemi, parça yönlendirme, istifleme ve istisna yönetimi, makineyle birlikte tasarlanmalıdır. Bkz. STON otomatik yükleme ve boşaltma sistemleri mevcut entegrasyon yolları için.
Seçim ve Örnek Doğrulama Girişleri
2D veya 3D çizimleri, malzeme kalitesini, kalınlığı, düz ve son haldeki boyutları, bükme sırasını, hedef üretimi, yüzey koruma gereksinimlerini ve mevcut zemin alanını gönderin. STON bu bilgileri inceleyerek uygun bir konfigürasyon önerebilir ve numune testi için parçaları belirleyebilir. Nihai kabul, üzerinde mutabık kalınan kalıplar, bükme kalitesi, tekrarlanabilirlik, işleme sırası ve operatör eğitimini kapsamalıdır.
Son Kullanıcılara ve Bayilere Yönelik Destek
STON, kendisine ait 20.000 metrekare büyüklüğündeki fabrikasını işletmekte olup, şirket içi üretim, konfigürasyon, kurulum planlaması, eğitim, yedek parça hazırlığı ve satış sonrası iletişimi desteklemektedir. Kesin hizmet kapsamı ve müdahale düzenlemeleri, hedef pazara yönelik teklifte belirtilmelidir. Bayiler, yerel endüstrileri için model konumlandırma ve uygulama materyalleri talep edebilirler.
Programlama, Kalıplama ve Parça Taşıma İncelemesi
Esnek bükme performansı, yalnızca makine tahrik sistemine bağlı değildir. Programlama sırasında bükme sırası, parça desteği, vakum konumları, çarpışma mesafesi, yüzey koruması ve bitmiş parçanın çıkarılması gibi unsurlar dikkate alınmalıdır. Çizim setindeki zorlu flanş ve köşe detayları açısından standart ve isteğe bağlı takımları gözden geçirin. Otomatik yükleme özelliği varsa, ham malzeme yönünü, ayırmayı, algılamayı, reddedilen parçaların işlenmesini ve istiflemeye veya bir sonraki işleme geçişi tanımlayın.
Kabul, Bakım ve Eğitim
Kabul için temsili parçalar ve üzerinde anlaşmaya varılmış malzeme partileri kullanın. Büküm boyutlarını ve açılarını, yüzey durumunu, parça elleçlemeyi, geçiş adımlarını ve tekrarlanan döngü kararlılığını kontrol edin. Tanımlanmamış bir hassasiyet iddiası kullanmak yerine denetim yöntemini kaydedin. Teslimat kapsamı, yazılım ve program yedeklemelerini, takım denetimini, yağlama veya önleyici bakım görevlerini, operatör eğitimini, bakım eğitimini, önerilen yedek parçaları ve servis erişimini belirtmelidir. Fabrikalar ve bayiler ayrıca, hedef pazarda kurulum, altyapı hizmetleri, güvenlik önlemleri, uzaktan destek ve yerinde müdahale işlemlerini kimin üstleneceği konusunda mutabık kalmalıdır.
Ticari ve Tedarikçi Durum Değerlendirmesi
Teklifleri aynı çizimler, malzemeler, üretim varsayımları ve otomasyon sınırları temelinde karşılaştırın. Farklı tekliflerin adil bir şekilde değerlendirilebilmesi için temel makine, isteğe bağlı aletler, yükleme sistemi, yazılım, kurulum, eğitim ve yedek parçaları ayrı ayrı ele alın. Tesis altyapısı, elektrik standartları, koruma önlemleri, dokümantasyon dili, uzaktan erişim politikası, garanti koşulları ve servis sorumluluklarını teyit edin. Bayiler ayrıca hangi tanıtım parçalarının, ürün eğitiminin ve üst düzey destek hizmetlerinin dahil edildiği konusunda mutabık kalmalıdır. Bu kontroller, sadece bir numuneyi bükebilen bir makineyi, alıcının fabrikasına kurulup desteklenebilecek bir projeden ayırt etmeye yardımcı olur.