Flexibles Kantenbiegen für Dünnblechteile und häufige Umrüstungen
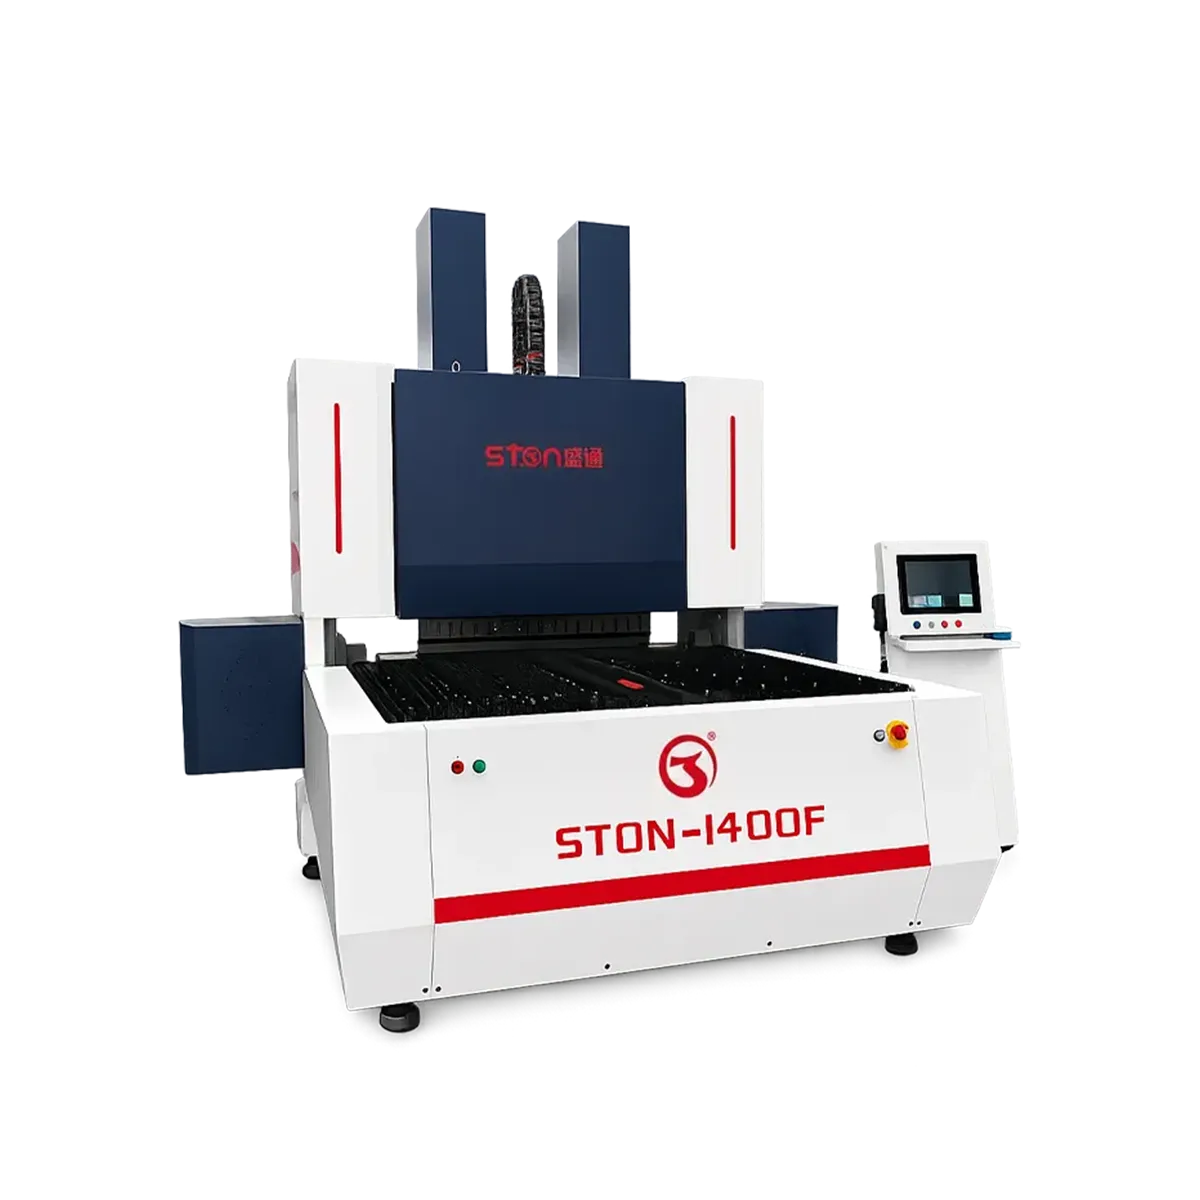
Die flexiblen Kantenbiegemaschinen von STON sind für die automatisierte Umformung von Dünnblechteilen wie Schranktüren, Gehäuseblechen, HVAC-Komponenten, Gerätegehäusen und ausgewählten kleinen oder unregelmäßigen Teilen vorgesehen. Die vollelektrische Servosteuerung, die saugbasierte Handhabung und konfigurierbare Umformfunktionen können eine wiederholbare Produktion unterstützen. Die Eignung hängt jedoch von der Teilekontur, der Reihenfolge der Flansche, dem Material, der Materialstärke und den Anforderungen an die Oberfläche ab.
Teile, Umformaufgaben und praktische Grenzen
Projekte können positive und negative Biegungen, Bögen, Totkanten und versetzte Formen umfassen, sofern dies vom ausgewählten Modell und der Werkzeugausstattung unterstützt wird. Optionen wie Zusatzmesser, Anheben der C-Achse und automatischer Werkzeugwechsel können für bestimmte Teilefamilien geprüft werden. Das Werk sollte schwierige Biegungen und repräsentative Teile frühzeitig einreichen, damit die Konstruktion Reichweite, Kollisionsabstände, Werkzeugauswahl, Handhabung und die Qualität der Fertigteile bestätigen kann.
- Arbeiten an Schränken und Gehäusen: Türen, Seitenwände, Regalböden und interne Komponenten.
- Arbeiten im Bereich HLK und Haushaltsgeräte: aus Dünnblech gefertigte Paneele, Abdeckungen und Gehäuse.
- Produktion mit hoher Variantenvielfalt: wiederkehrende Teilefamilien, bei denen Umrüstzeit und Wiederholgenauigkeit wichtig sind.
Flexible Kantenbiegemaschine, Panel-Biegemaschine oder Abkantpresse?
Ein flexibler Kantenbieger kommt für Dünnblechteile und Umformabläufe infrage, die zu seinen Handhabungs- und Werkzeugoptionen passen. Ein CNC-Tafelschwenkbiegemaschine wird üblicherweise für die wiederholte Fertigung von Schränken und Kastenblechen mit automatisiertem Biegen mehrerer Kanten bewertet. Eine CNC-Abkantpresse bietet ein breites Sortiment an universell einsetzbaren Werkzeugen und flexible Umformmöglichkeiten. Die Entscheidung sollte Werkstückform, Losgröße, Produktwechsel, Werkzeuge, Automatisierung und Anforderungen an die Bediener vergleichen.
Konfigurationsmöglichkeiten
Ein Projekt kann mit der Standardmaschine beginnen und anschließend die automatische Be- und Entladung, den automatischen Werkzeugwechsel, zusätzliche Messer oder andere Handhabungsoptionen bewerten. Betrachten Sie ein einzelnes angezeigtes Modell nicht als das gesamte Produktsortiment. Wenn eine kontinuierliche Produktion erforderlich ist, müssen die Lademethode, die Ausrichtung der Teile, das Stapeln und die Behandlung von Ausnahmefällen gemeinsam mit der Maschine konzipiert werden. Siehe STON automatische Be- und Entladesysteme für verfügbare Integrationsmöglichkeiten.
Eingaben für Auswahl und Musterprüfung
Senden Sie 2D- oder 3D-Zeichnungen, Materialgüte, Dicke, Abmessungen im flachen und fertigen Zustand, Biegefolge, angestrebte Ausbringungsmenge, Anforderungen an den Oberflächenschutz und die verfügbare Stellfläche. STON kann diese Angaben prüfen, eine geeignete Konfiguration vorschlagen und Teile für Mustertests bestimmen. Die Endabnahme sollte die vereinbarten Werkzeuge, Biegequalität, Wiederholgenauigkeit, Handhabungsfolge und Bedienerschulung umfassen.
Unterstützung für Endanwender und Händler
STON betreibt eine eigene Fabrik mit 20.000 Quadratmetern Fläche und bietet interne Fertigung, Konfiguration, Installationsplanung, Schulungen, Ersatzteilvorbereitung und Kommunikation im Kundendienst. Der genaue Leistungsumfang und die Reaktionsvereinbarung sollten im Angebot für den Zielmarkt angegeben werden. Händler können eine Beratung zur Modellpositionierung und Anwendungsmaterialien für ihre lokalen Branchen anfordern.
Überprüfung von Programmierung, Werkzeugen und Teilehandhabung
Die flexible Biegeleistung hängt von mehr als nur dem Maschinenantrieb ab. Bei der Programmierung müssen Biegereihenfolge, Werkstückauflage, Saugpositionen, Kollisionsabstände, Oberflächenschutz und das Freigeben des fertigen Werkstücks berücksichtigt werden. Prüfen Sie Standard- und optionale Werkzeuge anhand der schwierigen Flansch- und Eckdetails in den Zeichnungssätzen. Wenn eine automatische Beladung vorgesehen ist, müssen Ausrichtung und Vereinzelung der Platinen, Erkennung, Handhabung von Ausschussteilen sowie der Übergang zum Stapeln oder zum nächsten Prozess festgelegt werden.
Abnahme, Wartung und Schulung
Verwenden Sie repräsentative Teile und vereinbarte Materialchargen für die Abnahme. Prüfen Sie Biegemaße und -winkel, den Oberflächenzustand, die Handhabung der Teile, die Umrüstschritte und die Stabilität bei wiederholten Zyklen. Dokumentieren Sie die Prüfmethodik, anstatt eine nicht näher definierte Präzisionsangabe zu verwenden. Der Lieferumfang sollte Software und Programmsicherungen, Werkzeugprüfung, Schmier- oder vorbeugende Wartungsarbeiten, Bedienerschulung, Wartungsschulung, empfohlene Ersatzteile und den Servicezugang ausweisen. Werke und Händler sollten außerdem vereinbaren, wer im Zielmarkt für Installation, Versorgungsanschlüsse, Schutzeinrichtungen, Fernsupport und den Vor-Ort-Service zuständig ist.
Kaufmännische und lieferantenbezogene Due-Diligence-Prüfung
Vergleichen Sie Angebote anhand derselben Zeichnungen, Materialien, Produktionsannahmen und Automatisierungsgrenzen. Weisen Sie die Basismaschine, optionale Werkzeuge, das Ladesystem, die Software, Installation, Schulung und Ersatzteile separat aus, damit verschiedene Angebote fair bewertet werden können. Bestätigen Sie die Versorgungsanschlüsse am Standort, den elektrischen Standard, die Schutzeinrichtungen, die Sprache der Dokumentation, die Richtlinien für den Fernzugriff, die Garantiebedingungen und die Zuständigkeiten für den Service. Händler sollten außerdem vereinbaren, welche Demonstrationsteile, Produktschulungen und Unterstützung bei der Eskalation enthalten sind. Diese Prüfungen helfen dabei, eine Maschine, die ein Musterteil biegen kann, von einem Projekt zu unterscheiden, das in der Fabrik des Käufers installiert und betreut werden kann.