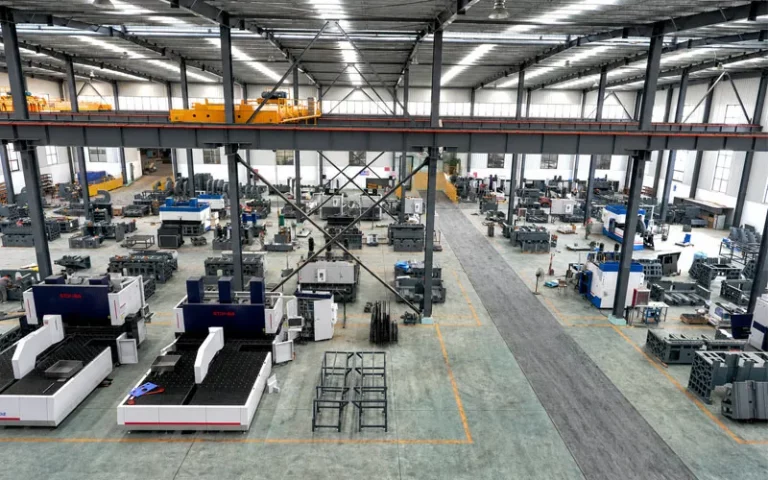
Un línea de producción automática de chapa metálica combina el desenrollado, el nivelado, el corte con láser, el punzonado, el doblado y el apilado en un solo sistema de control con transferencia automatizada entre estaciones. Lo difícil no son las máquinas. Lo difícil es sincronizar un proceso continuo con bobinas con la manipulación de piezas discretas, y crear un sistema de almacenamiento temporal en las estaciones para que una parada no detenga toda la línea.
Hay tres cosas a las que se les llama “automáticas”, y tienen distintos precios
Antes de entrar en detalles sobre el proceso, decide cuál de estos productos vas a comprar. Los proveedores casi nunca los distinguen y los compradores casi nunca preguntan.
- Máquinas automatizadas, transferencia manual. Cada máquina ejecuta programas CNC sin intervención del operador durante el ciclo. Las piezas se trasladan entre estaciones en carritos o con una montacargas. La programación se realiza por máquina. Así es como ya operan la mayoría de las fábricas de chapa.
- Celdas vinculadas. Dos o tres máquinas conectadas mediante un sistema de manipulación con robots o vigas, con una fila de piezas compartida. Una punzonadora de torreta con carga automática, separación de láminas, posicionamiento, descarga y apilamiento constituye una celda de Nivel 2. Lo mismo ocurre con una dobladora de paneles equipada con un brazo robótico. Las celdas siguen funcionando de manera independiente.
- Una línea sincronizada. Desde la bobina hasta la pieza terminada, con un único sistema de control que gestiona la interconexión de procesos, la programación y la trazabilidad de los datos en todas las estaciones. STON ofrece esta línea personalizada, diseñada de acuerdo con la estructura del producto del usuario, sus requisitos de capacidad, la distribución de la planta y el flujo de procesos.
El salto del Nivel 1 al Nivel 2 suele dar resultados en cuanto a mano de obra. El salto del Nivel 2 al Nivel 3 da resultados en cuanto a la utilización de materiales, la reducción de los trabajos en curso y la consistencia, pero fracasa rotundamente si tu mezcla de productos no es la adecuada. La última sección de este artículo trata precisamente de eso.
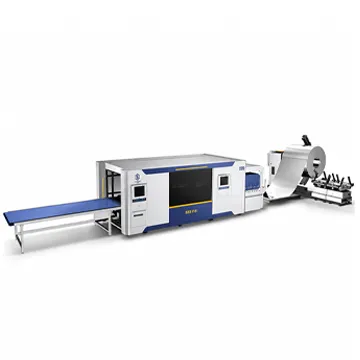
Procesos uno y dos: desenrollado y nivelación, donde se establece el ritmo de la línea
El desenrollador desenrolla la bobina de banda y establece un equilibrio sincrónico de material con la niveladora. El cuerpo y la base son estructuras soldadas sometidas a un tratamiento de envejecimiento térmico. La capacidad de la bobina es de ≤10 T, con un diámetro interno de φ508–630 mm ⁽¹⁾ y un diámetro externo de φ1,000–1,600 mm.
La nivelación es lo que determina si la línea funciona o no. Los rodillos de nivelación de STON son de acero 40Cr y cuentan con rodamientos autoalineables o de agujas en los rodillos de trabajo para ofrecer mayor capacidad de carga y baja fricción. Las diferentes niveladoras se configuran según los requisitos de espesor y precisión del cliente. Rendimiento publicado: precisión de nivelación de ±1 mm/m², precisión diagonal de ≤1 mm/2000 mm.
Por qué esto es importante dos estaciones más adelante: una dobladora de paneles mantiene una precisión angular de aproximadamente ±0.5°/m y una rectitud de unos 0.2 mm/m. Esas cifras suponen que la chapa está plana. La deformación residual de la bobina que sobrevive a la niveladora se manifiesta como una dispersión angular en la dobladora, y ninguna compensación angular puede corregirla de manera confiable en todo un lote. Los compradores que buscan precisión en el doblado en las especificaciones y aceptan una niveladora estándar han optimizado la estación equivocada.
Envolvente de material, línea alimentada por bobina
| Parámetro |
Valor |
| Materia prima |
Chapa laminada en frío, chapa galvanizada, acero inoxidable |
| Espesor |
0,5–2,0 mm (acero inoxidable ≤1,5 mm) |
| Ancho de la placa |
1 000–1 500 mm ⁽²⁾ |
| Peso de la bobina |
≤10 T |
| Diámetro interno/externo de la bobina |
φ508–630 mm ⁽¹⁾ / φ1 000–1 600 mm |
| Precisión de nivelación |
±1 mm/m² |
| Precisión diagonal |
≤1 mm/2 000 mm |
| Velocidad de roscado |
5 m/min |
| Velocidad de la línea |
0–12 m/min, ajustable |
| Altura de funcionamiento |
+800 mm |
| Fuente de alimentación |
3φ CA 400 V ±5%, 50 Hz ±2% |
| Aire |
0,5–0,6 MPa, 0,6 m³/min |
La tabla de parámetros de la línea indica φ508–630 mm; la descripción general del producto de la empresa indica Ø470–630 mm. Se reproducen ambas. Verifica con el mandril de tu proveedor de bobinas antes de realizar el pedido. ⁽²⁾ La tabla de parámetros de la línea indica 1,000–1,500 mm; la descripción general del producto indica 200–1,500 mm. Confirme el rango para su configuración con el departamento de ingeniería de STON.
Proceso tres: corte con láser, y el momento en que la línea deja de ser continua
La sección de corte con láser de fibra toma la banda nivelada y produce piezas en bruto terminadas mediante un sistema inteligente de anidamiento. STON Ofrece potencias de 1 kW a 6 kW, una computadora industrial de control con interfaz gráfica, compatibilidad con archivos de AutoCAD y CorelDraw, y una base de datos de parámetros del proceso de corte con ajuste de parámetros en tiempo real durante el corte. El avance se realiza mediante una cremallera rectificada de alta precisión con servocontrol.
Esta es la transición que define el diseño de la línea. El desenrollado y el nivelado son procesos continuos, regulados por la velocidad. El corte con láser es un proceso de arranque y parada: se alimenta una longitud, se sujeta, se corta, se suelta y se vuelve a alimentar. Todo lo que viene después es discreto: las piezas individuales se mueven una por una.

Un razonamiento que da a entender que se trata del mismo proceso no se sostiene. Las tres respuestas prácticas:
- Bucle o festón entre el nivelador y el láser. El nivelador avanza a velocidad constante por el bucle; el láser extrae datos del bucle en ráfagas. Los sensores de profundidad del bucle modulan la velocidad del nivelador. Esta es la disposición estándar y la razón por la que tu línea necesita indicar la profundidad del foso o el espacio libre superior en el plano de trazado.
- Alimentación servo con función de «detener y cortar» y sin bucle de control. Es más sencilla y más corta, pero el desenrollador y la niveladora ahora aceleran y desaceleran con cada hoja, lo que desgasta los sistemas de transmisión y reduce la consistencia del nivelado en los extremos de cada longitud de alimentación.
- Corte sobre la marcha. Máximo rendimiento, requisitos de control muy estrictos, y solo resulta conveniente en contornos simples y repetitivos.
Pregunta en cuál se basa tu cotización. Esto influye más en la longitud de la pista, los requisitos del foso y la velocidad de línea alcanzable que la potencia del láser.
Para configuraciones de láser independientes o de doble plataforma, las dimensiones publicadas son de 4,500 × 2,600 mm para el modelo 3015 de mesa única y de 9,000 × 3,100 mm para el modelo 3015 con mesa intercambiable, aumentando a 5,500 × 2,600 mm y 12,000 × 3,100 mm, respectivamente, en el modelo 4015. El suministro eléctrico es trifásico de 380 V/50 Hz, con una capacidad total instalada de ≤50 kVA a 3,000 W (se recomienda un suministro de 60 kVA) y de ≤100 kVA a 6,000 W (se recomienda 120 kVA). Un enfriador de doble circuito con pantalla digital de temperatura enfría dos zonas del núcleo de manera independiente y se activa y desactiva automáticamente según un punto de ajuste.
Proceso cuatro: punzonado con torreta con carga y descarga automáticas
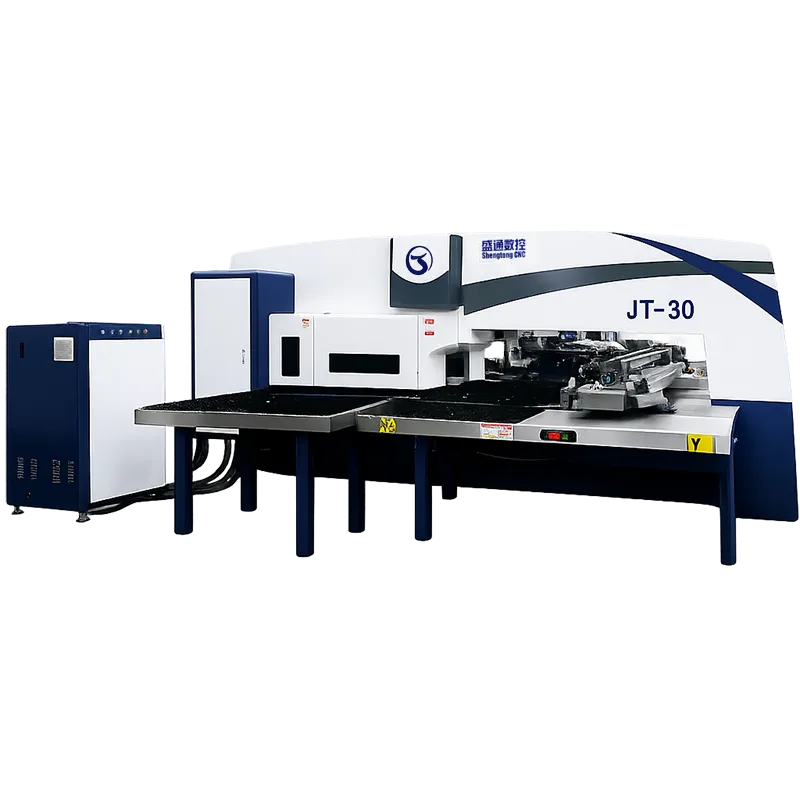
El punzonado, el recorte, el conformado, la creación de rejillas y el prensado de nervaduras son operaciones que el láser no puede realizar, y cuando hay un gran número de agujeros, la torreta es mucho más rápida por característica. La configuración de la línea de STON opera la torreta con una unidad automática de carga y descarga, de modo que la carga, la separación de las láminas, el posicionamiento, la descarga y el apilamiento se realizan sin intervención humana.
| Parámetro |
Serie SF (Servo) |
Serie JT (mecánica) |
| Velocidad máxima de la torreta |
40 rpm |
30 rpm |
| Precisión de mecanizado |
±0.1 mm |
±0.1 mm |
| Capacidad máxima de carga |
150 kg |
150 kg |
| Consumo de energía combinado |
Aprox. 3–5 kW |
≤2 kW |
| Presión de la fuente de aire |
0.55 MPa |
0.55 MPa |
| Fuente de alimentación |
380 V ±5% |
380 V ±5% |
| Dimensiones externas |
5 200 × 5 000/5 500/6 500 × 2 230 mm |
5 200 × 5 000/5 500 × 2 100 mm |
Ambas utilizan una superficie de trabajo compuesta por un cepillo y bolas de acero omnidireccionales, que se puede personalizar para usar solo el cepillo o solo las bolas de acero. En piezas de acero inoxidable prepintadas o cepilladas, esto es una especificación técnica, no un simple detalle: las mesas que utilizan solo bolas de acero dejan marcas en los recubrimientos blandos, mientras que las que utilizan solo el cepillo se atascan en las piezas en bruto pesadas.
El sistema mecánico JT cuenta con un accionamiento por volante de inercia con protección contra sobrecarga que reduce la fuerza de impacto, activa el pasador de seguridad o desacopla el embrague cuando la presión excede el valor establecido. El accionamiento servo consume más energía, pero ofrece un control programable del pistón. Para una línea que produce un solo espesor en grandes volúmenes, el sistema mecánico es una opción justificada. Para una línea que alterna entre 0,8 mm y 2,0 mm, el control de carrera del servo justifica su consumo de energía.
Cuando la pieza realmente requiere punzonado y corte de contorno en una sola sujeción, la máquina combinada de punzonado y láser SFL realiza ambas operaciones: Fuerza de punzonado de 300/400 kN (30/40 T), estructura cerrada tipo “O”, eje X de 2.500 mm en una posición y hasta 5.000 mm con posicionamiento secundario, eje Y de 1,250/1,500 mm, paso de 405 veces por minuto a 5 mm, disposición de troqueles de 16A / 11B / 3C / 2D, incluyendo estaciones rotativas 1B y 1C. Un único sistema CNC controla conjuntamente el punzonado, el corte por láser y el movimiento de los ejes, con FANUC disponible como opción. STON afirma que ocupa aproximadamente 40% menos espacio que una prensa punzonadora y una cortadora láser independientes, y elimina el tiempo de manipulación, volver a sujetar y realinear entre ambas máquinas.
Proceso cinco: el doblado, y la etapa en la que la automatización resulta más difícil
El doblado es la etapa en la que las líneas no alcanzan la capacidad nominal, ya que es la única estación cuyo ciclo depende de la geometría de la pieza y no de su tamaño.
Una dobladora de paneles CNC realiza dobleces de múltiples ángulos en un panel con una sola sujeción, con alimentación, posicionamiento, doblado y descarga automáticos, compensación de ángulos y cambio rápido de programa entre productos.
| Modelo |
Tamaño máximo de doblado (mm) |
Altura máxima de doblado (mm) |
Espesor máximo en la curvatura completa |
Ejes de servo |
Dimensiones externas (cm) |
| A (1000) Soldado |
1,000 × 1,000 |
170 / 300 / 400 |
CR 1.5 / SS 1.0 |
15 |
425 × 160 × 255 |
| A+ (1200) Soldado |
1,200 × 1,200 |
170 / 300 / 400 |
CR 1.5 / SS 1.0 |
15 |
430 × 180 × 255 |
| B (1400) Fundición |
1,400 × 1,250 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
450 × 206 × 290 |
| B+ (1600) Fundición |
1,600 × 1,250 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
462 × 226 × 290 |
| C (2000) Reparto |
2,000 × 1,500 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
558 × 270 × 310 |
| D (2500) Fundición |
2,500 × 1,500 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
615 × 308 × 310 |
| D+ (2800) Fundición |
2,800 × 1,500 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
630 × 338 × 310 |
Límites de proceso comunes a toda la gama: ángulo de doblado de 0 a 180°; altura mínima de doblado de 5 mm; dimensión interna mínima para el doblado de cuatro lados de 140 × 190 mm; dimensión mínima de dos lados de aproximadamente 140 mm; precisión angular de aproximadamente ±0,5°/m; rectitud de aproximadamente 0,2 mm/m; precisión dimensional de aproximadamente ±0,1 mm/m; trifásico de 380 V y aire a 0,6 MPa. Los modelos con ventosas cubren únicamente la gama de A a B+.
Las denominaciones de los modelos aparecen como A / A+ / B / B+ / C / D / D+ en las tablas de productos y como A2 / B2 / C2 / D2 / F2 en la página oficial del producto. En el material de presentación de la empresa se indica una longitud máxima de doblado de 4,100 mm, frente a los 2,800 mm que figuran en la tabla de modelos; asimismo, se menciona una precisión de ±0.01 mm, en contraste con la precisión dimensional de ±0.1 mm/m que se indica en la misma tabla. En este caso, se considera que la tabla de modelos es la que prevalece. Solicite una confirmación por escrito de la denominación de la serie, la longitud máxima y la base de precisión en su cotización.
Tres decisiones de configuración que determinan si la estación de doblado puede mantener el ritmo:
- Material del marco. Los marcos soldados tienen una clasificación de CR 1,5 mm / SS 1,0 mm en flexión máxima; los marcos fundidos, de CR 2,0 mm / SS 1,2 mm. El uso de material laminado en frío de 1,5 mm en un marco soldado implica operar al límite máximo publicado en cada ciclo.
- Cuchillas auxiliares. Superiores, inferiores o ambas, fabricadas en acero forjado 42CrMo, con longitud personalizable para dobleces cortos locales. Las piezas que requieran una brida corta dentro de un borde largo pueden incorporarse una cuchilla auxiliar o salir de la línea para pasar a una prensa plegadora.
- Método de alimentación. Tipo de abrazadera, elevación por el eje C, pinzas magnéticas o conjuntos de ventosas, seleccionados según la pieza de trabajo en el análisis previo a la venta. Esta es la causa más común por la que una línea opera por debajo de su capacidad nominal: el método de manipulación se adapta a la pieza de muestra, pero no a la tercera referencia.
Cuando las piezas requieren curvaturas en arco, bordes muertos o desplazamientos en lugar de simples rebordes, la máquina flexible para doblar bordes cubre los tamaños 1200 / 1600 / 2000, con un tamaño máximo de conformado de 2,000 × 1,500 mm, una altura máxima de doblado de 100 mm, una dimensión interna mínima en los cuatro lados de 200 × 200 mm y una altura mínima de doblado de 4 mm, con doblado positivo o positivo más negativo. Su sistema de control admite hasta 25 ejes de articulación simultánea.
Los trabajos pesados o que exceden las dimensiones estándar siguen siendo propios de una prensa plegadora. La gama electrohidráulica de STON abarca desde 63 T/1500 mm hasta 320 T/4100 mm, con controles DELEM de 53T, 58T, 66T o 69T, o una opción italiana de ESA, compensación mecánica de abombamiento, retroalimentación de bucle cerrado con regla de rejilla y tope trasero CNC multieje. El modelo 100/3200 pesa 8,500 kg y mide 3,720 × 1,720 × 2,550 mm.
Procesos seis y siete: soldadura y apilamiento
Una estación de trabajo de soldadura automatizada combina un robot de soldadura, un posicionador, accesorios de sujeción y un sistema de seguimiento de costuras para soldadura a tope, en ángulo y por puntos. Su incorporación convierte una línea de producción de piezas en una línea de subensamblaje, lo que modifica por completo tu modelo de trabajo en curso y merece la pena evaluarla por separado de la línea de conformado.
La carga, la descarga y el traslado a lo largo de toda la línea se realizan mediante brazos robóticos, sistemas de pórtico o manipuladores de tipo truss. Las dobladoras de paneles de STON mantener un puerto de acoplamiento nativo para la carga y descarga automáticas, compatible con la mayoría de las marcas de brazos robóticos y pórticos del mercado, lo cual es importante si ya utilizas una marca de robots en particular o si pretendes estandarizar tu sistema más adelante.
La capa de control: lo que realmente sincroniza la línea
Es aquí donde el material publicado sobre esta categoría se limita a frases sobre monitoreo en tiempo real y flujo coordinado de datos. Esto es lo que debes especificar en su lugar.
Un sistema de control, o varios que se comunican entre sí. Las líneas totalmente personalizadas de STON utilizan un sistema de control unificado que permite la interconexión de procesos, la programación inteligente y la trazabilidad de los datos. Cada máquina opera con sus propios controles: la torreta utiliza una plataforma Windows con servomotores con bus RTEX, y se pueden solicitar modelos de FANUC, Siemens o Rexroth; la dobladora de paneles utiliza un sistema importado totalmente eléctrico de servocontrol en bucle cerrado con control por bus y articulación simultánea multieje en 15 ejes. Pregunta explícitamente si tu línea es un solo sistema con módulos de estación o varios sistemas que intercambian E/S. Ambos funcionan. Se diferencian enormemente en cómo diagnosticas una falla a las 2 de la madrugada.
La lista de apretones de manos. Solicita la lista de señales entre cada par de estaciones adyacentes antes de la firma del contrato. Como mínimo, debe contener: pieza presente en el punto de recogida, lista para recibir en la estación siguiente, ID del programa transmitido con la pieza, ciclo completado, clase y gravedad de la falla, y la regla de propagación de la detención para cada clase de falla. Un proveedor que no pueda presentar esta lista aún no ha diseñado la integración.
Política de propagación de fallas. Decide, según el tipo de falla, si se detiene la línea, si se detiene la estación y se vacía el búfer, o si la pieza se marca y se deja pasar. Un atascamiento en el apilador no debe detener el desenrollador. Una lectura de nivelación fuera de tolerancia debe detener todo, ya que está generando chatarra antes de las tres estaciones siguientes.
Flujo del programa. Un programa de pieza existe en el software de anidamiento, en el control del láser, en el control de la torreta y en el control de la dobladora. Confirma qué sistema es el maestro y cómo se propaga una revisión. Las fábricas que revisan un programa de doblado en la máquina y no en el archivo maestro pierden, en menos de un mes, la trazabilidad por la que pagaron.
Resultados de la trazabilidad. Pregunta qué datos registra la línea por pieza o por lote, en qué formato y si se pueden exportar a tu ERP o MES. La trazabilidad de los datos que aparece en una hoja de especificaciones y los datos que realmente puedes consultar son cosas distintas.
Arquitectura de seguridad y parada para una línea interconectada
La maquinaria conectada para funcionar como un todo se considera un conjunto de máquinas según la Directiva de Maquinaria 2006/42/CE, y el Reglamento (UE) 2023/1230 rige ahora la comercialización de nuevos productos en el mercado de la UE. Esto significa que la línea, tal como está instalada, cuenta con su propia evaluación de riesgos, expediente técnico y Declaración de Conformidad, y no solo una carpeta con los certificados de las estaciones individuales.
En lo que respecta específicamente a la integración de líneas, solicite:
- Evaluación de riesgos conforme a la norma EN ISO 12100 que abarca las interfaces entre estaciones, en particular las zonas de transferencia y de amortiguación, donde los operadores realmente introducen las manos
- Funciones de seguridad clasificadas según la norma EN ISO 13849-1, con indicación del nivel de desempeño y la categoría de cada función, incluyendo la propagación de la parada entre estaciones y el enclavamiento de reinicio
- Un plano de zonificación de seguridad que muestra qué parada de emergencia detiene cada estación, y en qué puntos se puede ingresar a una zona mientras las zonas adyacentes siguen funcionando
- Lógica de desactivación y reinicio para los puntos de entrada de material, que es donde las líneas de bobinas presentan los riesgos de mayor energía
- Cumplimiento de las normas EN 12622 y EN ISO 16092 para cualquier prensa plegadora ubicada dentro de la línea o adyacente a ella
STON’Las máquinas cuentan con las certificaciones ISO y CE, con dispositivos de protección láser que monitorean el área protegida en tiempo real y detienen la máquina en caso de intrusión, protección contra sobrecarga en la torreta mecánica y protección trasera totalmente cerrada en las máquinas flexibles de doblado de bordes. La fabricación se lleva a cabo internamente en una planta de 20 000 m² que abarca fundición, tratamiento térmico, mecanizado, soldadura, ensamblaje e inspección, con una precisión de ensamblaje publicada de ±0,05 mm y certificación ISO 9001.
Preguntas Frecuentes
P: ¿En qué se diferencia la disponibilidad de la línea de la disponibilidad de la máquina?
R: La disponibilidad de una máquina es el tiempo de funcionamiento de una sola máquina. La disponibilidad de la línea, en el caso de estaciones acopladas de manera rígida, es el producto de todas ellas: cinco máquinas a 95% dan 77,4% en la línea. Los búferes rompen el acoplamiento y hacen que la disponibilidad de la línea se reduzca al nivel de la estación individual con peor rendimiento. Siempre pregunta al proveedor en qué cifra se basa su afirmación sobre el rendimiento.
P: ¿Puede una misma línea de producción procesar tanto piezas que requieren mucho punzonado como piezas que requieren mucho corte?
R: Sí, pero no de manera eficiente en un flujo en serie único. Una línea en serie optimizada para piezas que requieren mucho corte hace que la torreta se utilice poco, y viceversa. O bien se divide el flujo en ramas paralelas a partir de un búfer compartido, o bien se especifica una máquina combinada de punzonado y láser para que ambas operaciones compartan una sola sujeción.
P: ¿Cuál es el tamaño mínimo de pieza que puede procesar la línea?
R: En la dobladora de paneles, el conformado de cuatro lados requiere una dimensión interna mínima de 140 × 190 mm, el conformado de dos lados, aproximadamente 140 mm, y la altura mínima de doblado es de 5 mm. La dimensión interna mínima de cuatro lados de la dobladora de bordes flexible es de 200 × 200 mm, con una altura mínima de doblado de 4 mm. Las piezas pequeñas que no alcancen estos límites requieren una configuración específica para micropiezas, que STON ofrece como un servicio personalizado en lugar de una opción estándar.
P: ¿Tengo que comprar toda la línea de una sola vez?
R: No, y a menudo es mejor hacerlo por etapas. Una secuencia común consiste en instalar primero la célula de doblado con carga automatizada, ya que suele ser la que requiere más mano de obra, y luego agregar la sección inicial de corte una vez que se hayan establecido los programas de las piezas y las habilidades de los operadores. Confirme desde el inicio que la arquitectura de control admita una expansión posterior y que se especifiquen los puertos de conexión y la capacidad de E/S para toda la línea, incluso si solo se entrega una parte de ella.
P: ¿Cuántas personas forman parte de una línea sincronizada?
R: Por lo general, un operador en la interfaz hombre-máquina (HMI), otro en la manipulación de bobinas y el manejo de la grúa, y otro en la descarga y el apilamiento, compartiéndose las tareas de programación y mantenimiento. El número de puestos importa menos que el cambio en las habilidades: se reemplazan varios puestos semicalificados por menos puestos y un programador verdaderamente calificado. Capacita a dos, no a uno.
P: ¿Qué información registra la línea? ¿Puedo extraer los datos?
R: Las líneas personalizadas de STON se configuran con trazabilidad de datos bajo un sistema de control unificado. Qué datos contiene, con qué nivel de detalle, en qué formato y si se pueden exportar a su MES son cuestiones distintas que deben aclararse en el contrato. Pida un archivo de exportación de muestra durante la evaluación.
P: ¿Cuánto tiempo pasa desde la firma del contrato hasta alcanzar la potencia nominal?
R: Solicita cuatro cifras por separado en lugar de una sola: fabricación, transporte, instalación y puesta en marcha, y aumento gradual hasta la capacidad nominal. La cuarta suele omitirse en las propuestas y es la que determina cuándo podrás vender la nueva capacidad.









 11 de agosto de 2026