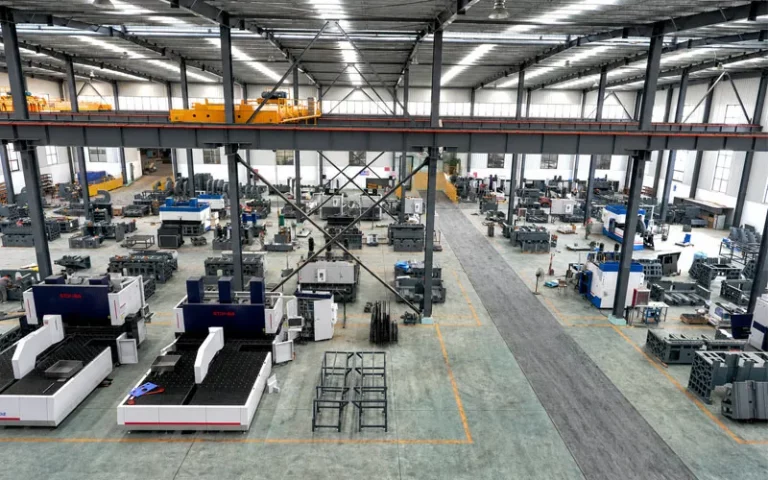
Una bobina alimentada sistema de corte por láser desbobina, nivela, alimenta y corta con láser la banda en una sola línea continua, en lugar de cargar láminas precortadas. STON‘La línea procesa material de 0,5 a 2,0 mm, bobinas de 200 a 1500 mm de ancho, bobinas de hasta 10 T, a una velocidad de 0 a 12 m/min. A continuación se presentan las cifras completas publicadas y los cálculos de rendimiento.
Lo que hay dentro de la línea, módulo por módulo
La línea es una cadena, y cada módulo que la integra condiciona al siguiente:
- Desbobinadora: desenrolla la bobina de banda y mantiene un equilibrio sincrónico de material con la niveladora. El cuerpo y la base son estructuras soldadas sometidas a un tratamiento de envejecimiento térmico.
- Niveladora: elimina las deformaciones propias de la bobina y la tensión residual para que la banda se presente plana ante el láser. Los rodillos de nivelación son de acero 40Cr; los cojinetes de los rodillos de trabajo son autoalineables o de agujas. La configuración de los rodillos se especifica en función de su rango de espesor y del objetivo de planitud, en lugar de ser fija.
- Alimentación servo: accionamiento de cremallera rectificada de alta precisión con servocontrol, que mantiene la posición a velocidad constante para que el cabezal de corte trabaje con respecto a un punto de referencia conocido.
- Unidad de corte por láser de fibra: potencia seleccionable en el rango de 1 a 6 kW, con una base de datos de parámetros de proceso integrada en el CNC y ajuste de parámetros en tiempo real durante el corte.
- Enfriamiento por agua: dos circuitos que enfrían dos zonas del núcleo de manera independiente, con pantalla digital que muestra la temperatura del enfriador y encendido/apagado automático según el punto de consigna.
- Estación hidráulica y neumática: una estación de bombeo integrada que alimenta los cilindros, con válvulas de alivio, manómetros, válvulas reguladoras, válvulas de retención y solenoides.
- Descarga / apilado — configurado según el tamaño de la pieza en bruto y el proceso posterior.
Cuando la línea continúa más allá del corte, el mismo sistema de control lleva la banda a la punzonadora de torreta CNC, al doblado de paneles y, en la configuración más completa, a una estación de soldadura robotizada. Esto es importante para el análisis del retorno de la inversión que veremos más adelante: el ahorro de material se nota desde el primer día, pero el ahorro de mano de obra solo se logra cuando deja de ser necesario manejar manualmente la pieza cortada entre estaciones.

Geometría de la bobina que debe respetar su proveedor
Antes de la cuestión de la máquina, está la cuestión del abastecimiento. La flexibilidad de una línea alimentada con bobinas depende exclusivamente de los anchos en los que tu proveedor de acero esté dispuesto a cortarlas para ti, y las bobinas cortadas a ancho suelen tener un plazo de entrega más largo que las láminas estándar cortadas a medida.
Cuatro cosas que hay que acordar con la fábrica o el centro de servicios:
- Anchos de corte disponibles y la cantidad mínima de pedido para cada uno; el aumento de la utilización que se menciona en la siguiente sección depende casi por completo de esto.
- Diámetro interior, que debe estar dentro del rango del mandril (Ø470–630 mm / Ø508–630 mm, según el modelo).
- Diámetro exterior de entre Ø1000 y 1600 mm, y peso máximo de ≤10 T.
- La película de aceite y el estado de la superficie, ya que un exceso de aceite altera tanto el comportamiento de nivelación como la calidad de corte en chapa galvanizada delgada.
Un cálculo que vale la pena hacer antes de confirmar: una bobina de 10 T de material de 1,0 mm y 1250 mm de ancho contiene aproximadamente 1.019 m de banda (1,25 m × 1,0 mm × 7,85 g/cm³ ≈ 9,81 kg por metro lineal). Esa cifra indica con qué frecuencia se necesita un operador y una grúa, lo cual representa el verdadero requerimiento de personal, no la cifra de velocidad de la línea.
El cálculo del rendimiento: dos escenarios de anidamiento, una hoja de cálculo
Esta es la parte que los competidores suelen pasar por alto, y es la única que determina si la inversión da resultados.
El aprovechamiento en una máquina láser de alimentación por hojas está limitado por el formato de la hoja. El aprovechamiento en una línea de bobina está limitado por el ancho de la banda, mientras que la longitud es prácticamente continua. Por lo tanto, la magnitud de la ganancia depende de un solo factor: qué tan bien se encajan tus piezas en una hoja estándar.
Supuestos utilizados a continuación (sustitúyalos por los suyos propios; se trata de ejemplos ilustrativos, no de datos reales de la planta): Margen de 10 mm, alma de 5 mm entre piezas, lámina estándar de 1250 × 2500 mm, galvanizado de 1,0 mm a 7,85 kg/m², material a 1.200 USD/tonelada, 200.000 piezas al año.
| Elemento de comparación |
Escenario A: La pieza encaja bien (400 × 300 mm) |
Escenario B: La pieza encaja mal (460 × 340 mm) |
| Alimentación por hojas: Unidades por hoja de 1250 × 2500 mm |
24 (3 horizontal × 8 vertical) |
14 (2 horizontal × 7 vertical) |
| Utilización de la alimentación por hojas |
92.2% |
70.1% |
| Ancho de bobina seleccionado |
1250 mm |
950 mm (cortar a medida) |
| Disposición con alimentación por bobina |
3 en fila, paso de 305 mm |
2 en horizontal, paso de 345 mm |
| Utilización de material alimentado en bobina |
94.4% |
95.4% |
| Material de entrada por pieza |
0,1302 → 0,1271 m² |
0,2230 → 0,1639 m² |
| Material ahorrado por pieza |
0,024 kg |
0,464 kg |
| Ahorro anual de material con 200 000 piezas |
≈ 5 900 USD |
≈ 111 000 USD |
Diecinueve veces el rendimiento: la misma máquina, el mismo año, geometría diferente de las piezas. El escenario A no justifica una línea de bobinas solo por el ahorro en material; debe justificarse en términos de mano de obra, daños por manejo y rendimiento. El escenario B amortiza una parte sustancial de la línea en un plazo de dos a tres años solo gracias a la reducción de desechos.
Hay otras dos partidas que deben incluirse en tu modelo, y no voy a inventar cifras para ninguna de ellas. El material en bobina normalmente se compra a un precio por tonelada más bajo que la chapa cortada a medida; solicita ambas cotizaciones a tu propio proveedor en lugar de aceptar un promedio de la industria. Además, la bobina ocupa menos espacio por tonelada que la chapa paletizada, lo cual vale la pena calcular si tu almacén es el factor limitante.

Comparación con las células de corte independientes de alimentación por hojas
A diferencia de la categoría general de células láser autónomas de alimentación por hojas que ya utilizan la mayoría de las plantas de fabricación, la línea de bobinas sacrifica la flexibilidad a cambio de un mayor rendimiento y continuidad. La célula de alimentación por hojas se destaca por la variedad de materiales y espesores, así como por su funcionamiento independiente en caso de falla. La línea de bobinas se destaca por su mayor aprovechamiento en la producción de una familia de piezas repetitivas, por la eliminación de la manipulación de hojas entre el almacén y la máquina, y por el funcionamiento sin supervisión entre los cambios de bobina.
En comparación con las prensas de corte con troqueles, la situación es diferente: no hay costos de diseño, compra ni mantenimiento de troqueles, y los cambios en la geometría de las piezas son una tarea de programación en lugar de un proyecto de herramientas. La desventaja es el tiempo de ciclo en tiradas de muy alto volumen con una sola geometría, donde la prensa sigue siendo la mejor opción.
Dado que la línea está completamente cerrada y cuenta con un sistema de enclavamiento, el expediente de seguridad se ha elaborado de acuerdo con los requisitos de la CE establecidos en la Directiva de Máquinas 2006/42/CE, y la evaluación de riesgos se ha realizado conforme a la norma EN ISO 12100 — la documentación que un importador de la UE solicitará antes de que la línea sea energizada, por lo que es mejor plantearla durante la aclaración técnica en lugar de en el momento del envío.
Cuánto cuesta y por qué no hay un precio de lista
STON no publica un rango de precios para esta línea, y yo no voy a inventarme uno. Se requiere una cotización, ya que el precio de un sistema de corte por láser alimentado por bobina no se define por un número de modelo, sino por su configuración.
Las variables que más influyen en ello:
- Potencia del láser seleccionada dentro del rango de 1 a 6 kW
- El ancho de la bobina y la clase de peso, que determinan el tamaño del desenrollador, la niveladora y el carro para bobinas
- Corte con un cabezal frente a corte con dos cabezales, y desenrollado simple frente a doble
- Configuración de los rodillos niveladores según el espesor y el grado de planitud deseados
- Si la línea se detiene en el corte de recorte o continúa con el punzonado en torreta, el doblado de paneles y la soldadura
- Diseño de descarga y apilamiento, que se adapta al tamaño y peso de las piezas en bruto
- Requisitos eléctricos, de seguridad y de documentación específicos para cada destino
Envía los planos de las piezas, el material y el rango de espesores, el volumen anual y un plano de la planta, y recibirás una configuración definida, en lugar de una aproximada.
Requisitos del lugar y de los servicios públicos antes de que llegue el contenedor
Verifica estos datos con los de tu edificio, no con los del folleto: trifásico 400 V ±5% a 50 Hz ±2%; aire comprimido a 0,5–0,6 MPa con un caudal de 0,6 m³/min; altura de trabajo de +800 mm; capacidad de la grúa superior a 10 T; y un espacio libre en el piso dimensionado según la configuración, el cual aumenta considerablemente una vez que se incorporan los procesos de punzonado y doblado en línea.
Una secuencia de evaluación de ocho pasos
- Selecciona las cinco plantillas de piezas con mayor volumen de producción y calcula la utilización del anidamiento en tu formato de hoja actual, utilizando tus valores reales de margen de corte y de banda.
- Vuelve a calcular las mismas piezas para dos o tres anchos de bobina posibles.
- Solicita cotizaciones a tu proveedor de acero tanto para las bobinas de esos anchos como para las láminas cortadas a medida, por tonelada.
- Comprueba que todas las piezas de la familia cumplan con el rango de 0,5–2,0 mm, y con 1,5 mm si alguna de ellas es de acero inoxidable.
- Verifica la capacidad de la grúa y asegúrate de que el diámetro interno (DI) y el diámetro externo (DE) de tu bobina estén dentro del rango del mandril.
- Mida el espacio libre disponible en el piso y verifique que la altura de trabajo sea de +800 mm con respecto al equipo situado más adelante.
- Verifica que el suministro de energía eléctrica y de aire comprimido coincida con los datos que se muestran arriba.
- Envíe una bobina de muestra para realizar un corte de prueba y mida la precisión diagonal en las piezas en bruto devueltas antes de firmar.
Preguntas Frecuentes
P: ¿Qué rango de espesores puede manejar un sistema de corte por láser alimentado por bobina?
R: STON‘La línea tiene un rango de 0,5 a 2,0 mm para láminas laminadas en frío y galvanizadas, mientras que para el acero inoxidable el límite máximo es de 1,5 mm. Cualquier espesor superior a 2,0 mm requiere una clase de máquina diferente.
P: ¿Cuánto material se ahorra realmente con la alimentación en bobina en comparación con el corte de láminas?
R: Depende totalmente de cómo se encajen tus piezas en una lámina estándar. En el caso de una pieza que ya se encaja bien, puedes esperar una ganancia pequeña de dos a tres puntos porcentuales. En el caso de una pieza que se encaja mal en una hoja de 1250 × 2500 mm, la ganancia puede superar los veinte puntos, ya que el ancho de la bobina se puede cortar a la medida de la pieza y la longitud es continua. Realiza el cálculo con tus propios planos antes de elaborar el presupuesto.
P: ¿La velocidad de línea de 0–12 m/min significa que obtengo 12 metros de piezas terminadas por minuto?
R: No. Esa cifra corresponde a la velocidad de transporte de la banda en la niveladora. El rendimiento real viene determinado por el tiempo de corte por banda, el cual depende de la longitud de corte, la complejidad de la pieza y la potencia del láser. Solicita que te den un tiempo de ciclo específico para tu pieza.
P: ¿Qué dimensiones de bobinas admite la línea?
R: Bobinas con un peso de hasta 10 T, diámetro exterior de Ø1000–1600 mm y diámetro interior de Ø470–630 mm, según el perfil de nuestra empresa, o de Ø508–630 mm, según la ficha técnica de la línea. Confirme el rango exacto de mandriles para su proyecto durante la consulta técnica.
P: ¿La línea puede continuar con el proceso de doblado, o solo realiza el corte?
R: Existen ambas configuraciones. La línea puede construirse solo con las etapas de desenrollado, nivelación y corte por láser, o bien ampliarse para incluir punzonado con torreta CNC con carga y descarga automáticas, doblado automático de paneles con compensación de ángulo y una estación de soldadura robotizada, todo ello bajo un único sistema de control con interconexión de procesos y trazabilidad de datos.
P: ¿Cuánto cuesta un sistema de corte por láser alimentado por bobina?
R: No hay un precio de lista, ya que la potencia del láser, la clase de ancho de bobina, la configuración de la niveladora, el número de cabezales y la integración en las etapas posteriores influyen de manera significativa en el costo. STON presenta sus cotizaciones basándose en los planos de las piezas, el material y el rango de espesores, el volumen anual y el diseño de la planta.










 6 de agosto de 2026