Una lista de verificación de ocho pasos para evaluar un Plegadora CNC Fabricante en 2026: fundición propia frente a ensamblaje, número de ejes, método de abombado, cumplimiento de la norma EN ISO 16092, herramientas y condiciones de servicio.
Evaluar un Plegadora CNC La elección del fabricante se reduce a ocho aspectos verificables: quién funde y mecaniza el marco, cuántos ejes controlados incluye de serie, cómo se logra el arqueo, según qué norma de seguridad está certificada la máquina y en cuánto tiempo llega un ingeniero de servicio a tu planta. Todo lo demás es marketing.
Paso 1: Averiguar qué es lo que realmente fabrica el proveedor
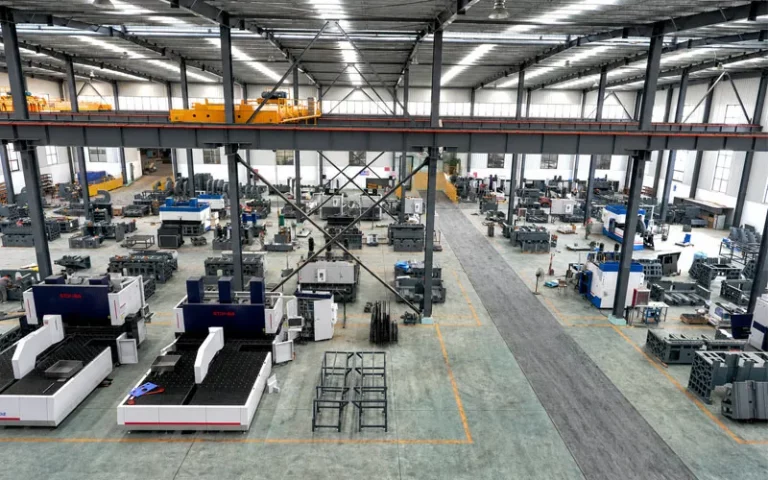
Antes de entrar en cualquier discusión técnica, hazte una pregunta: ¿cuáles de estas operaciones se llevan a cabo dentro de tu propio edificio: fundición o soldadura de placas, alivio de tensiones, mecanizado estructural, ensamblaje o inspección final?
Muchas empresas que venden bajo su propia marca compran bastidores soldados o fundidos a terceros, no fabrican ninguna pieza y ensamblan cilindros, controles y sistemas de accionamiento adquiridos en el mercado. Ese es un modelo de negocio legítimo y puede dar como resultado una máquina que cumpla con su función. Sin embargo, cambia lo que puedes esperar cuando algo falla tres años después.
| Dimensión de verificación |
Fabricante con producción totalmente propia |
Proveedor exclusivo de ensamblaje |
| Origen del fotograma |
Fundido o soldado y sometido a un proceso de alivio de tensiones bajo su propio control de proceso |
Adquirido; los registros del proceso están en poder de un subcontratista |
| Mecanizado estructural |
Mecanizado con pórtico propio o de suelo con registros de tolerancia internos |
Subcontratado; las tolerancias se heredan |
| Trazabilidad de una falla de precisión |
Una de las partes es dueña de los datos del bastidor, el mecanizado y el ensamblaje |
La responsabilidad se divide entre dos o tres empresas |
| Tonelaje o eslora fuera de norma |
Los cambios de ingeniería se realizan utilizando sus propios planos |
Requiere la aprobación del proveedor del chasis |
| Piezas de repuesto estructurales después de 5 años |
Fabricado según los planos originales a pedido |
Depende de si el subcontratista sigue operando |
| ¿Quién firma la declaración de exactitud? |
El fabricante |
El ensamblador, basado en la estructura de acero de otro proveedor |
STON Lleva a cabo todo el proceso en su propia planta de 20 000 ㎡, desde la fundición y el tratamiento térmico hasta el mecanizado, el ensamblaje y la inspección final, con una precisión de ensamblaje declarada de ±0,05 mm.
Paso 2: Lee los números estructurales, no la placa de tonelaje
Dos máquinas de 100 toneladas con la misma longitud de doblado pueden diferir en dos toneladas de acero. Las líneas de especificaciones que contienen esa información son el espesor de las placas (placa vertical / pistón / mesa de trabajo) y el peso de la máquina.
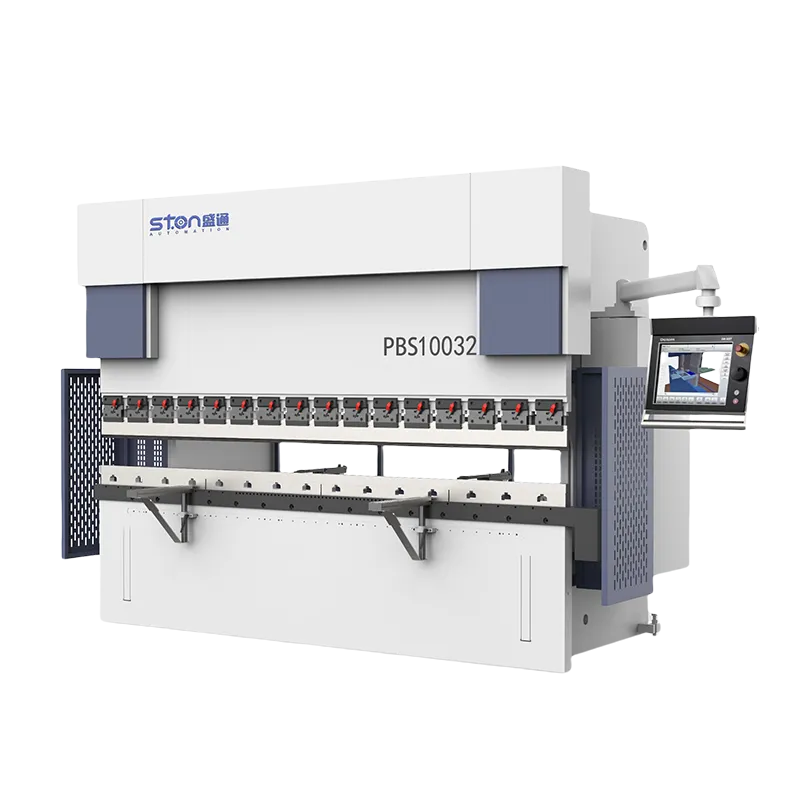
Según la ficha técnica de la prensa plegadora electrohidráulica de STON, el espesor de la chapa es de 40/50/60 mm en los bastidores de 63 toneladas y de 80/100/120 mm en los de 320 toneladas, con un peso de la máquina que va desde los 4,500 kg en el modelo 63/1500 hasta los 19,000 kg en el modelo 320/4100. Pide a cualquier proveedor preseleccionado que te proporcione esas mismas dos especificaciones. Si no aparecen en el folleto y el ingeniero de ventas no puede proporcionarlas, eso te da una idea de cómo se especificó la máquina.
Una segunda pregunta de carácter estructural: ¿qué tratamiento se le aplicó a la pieza soldada? Los marcos de STON se sueldan a partir de chapa de alta resistencia y, posteriormente, se recocen, se someten a un tratamiento de granallado y se dejan envejecer para liberar tensiones internas. El hecho de omitir el proceso de envejecimiento no se nota en el momento de la aceptación. Se manifiesta como una desviación angular después de dieciocho meses de producción.
Paso 3: Cuenta los ejes y separa los estándar de los opcionales
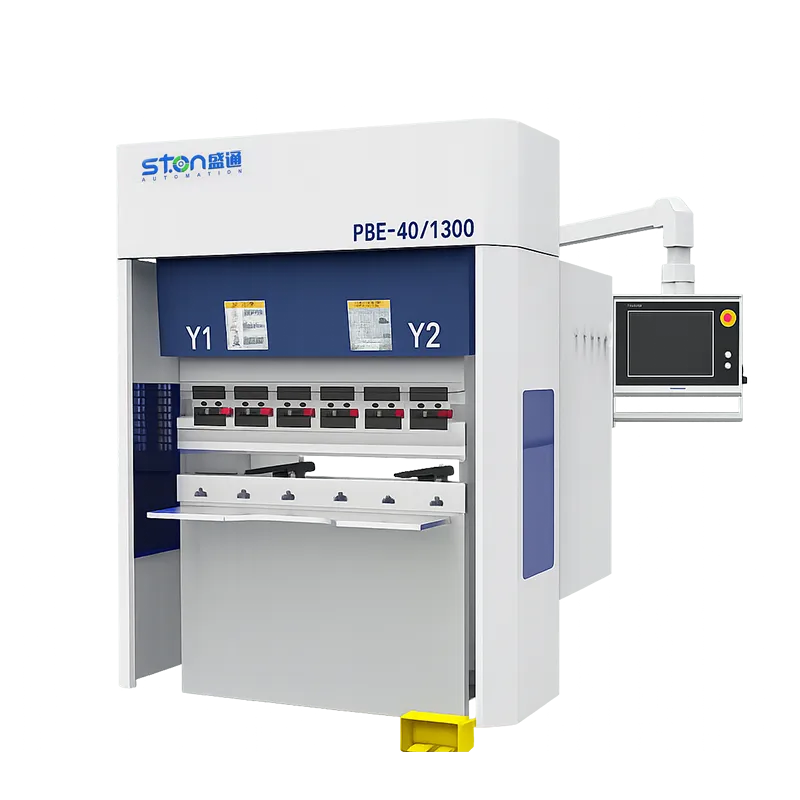
“La expresión ”5 ejes» en una cotización puede referirse a Y1, Y2, X, R y Z1 en una máquina, y a Y1, Y2, X, R, más el abombamiento (que se cuenta como un eje) en otra. Anota la lista de ejes por su nombre en la orden de compra.
Las preguntas funcionales que se esconden detrás del número:
1. ¿El tope trasero se desplaza en las direcciones X (profundidad) y R (altura) mediante el CNC, o la posición R se ajusta manualmente?
2. ¿Se pueden programar las posiciones de los dedos Z1 y Z2? ¿Y realmente las necesitas para tu mezcla de piezas?
3. ¿El coronamiento es un eje controlado o un ajuste manual de la cuña?
4. ¿Cuántos pasos de doblado puede contener un programa? ¿Puede el operador recuperar un trabajo guardado con una sola acción?
STON‘Las prensas plegadoras de esta marca utilizan un tope trasero CNC multieje con posicionamiento continuo a lo largo de pliegues multisegmentados, lo cual es fundamental si tus piezas tienen cuatro o más pliegues consecutivos. Si tu trabajo consiste en fabricar soportes de dos pliegues en series largas, no te sirve de nada invertir en dedos del eje Z.
Paso 4: Pregunta cómo compensa la máquina la deflexión
Bajo carga, el pistón y la mesa se comban hacia afuera en el centro. Esto ocurre en todas las prensas plegadoras. Lo que difiere es la corrección.
La corrección con cuñas consiste en que el encargado del ajuste coloque material de relleno debajo del troquel y vuelva a realizar pruebas hasta que el ángulo sea uniforme a lo largo de toda la longitud. Funciona. Lleva entre veinte minutos y una hora en cada cambio de trabajo y depende de quién esté en el turno.
El coronamiento mecánico con cuñas corrige la deflexión mediante un sistema de cuñas integrado en la mesa, ajustable desde el panel de control. STON’s Las prensas plegadoras vienen equipadas con compensación mecánica de la deflexión De manera estándar, funciona en conjunto con una regla de rejilla en un circuito cerrado para la retroalimentación de la posición del pistón. Para un taller que realiza seis o más cambios de trabajo al día, esta suele ser la partida con el plazo de recuperación más corto de todo el presupuesto.
El error más común: los compradores consideran el coronamiento como una característica que se aplica o no. En lugar de eso, pregunte cómo se ajusta, cuánto tiempo lleva el ajuste después de cambiar la pieza de trabajo y si el valor se guarda junto con el programa de mecanizado.
Paso 5: Arregla el control y averigua quién lo respalda
STON ofrece controles DELEM 53T, 58T, 66T y 69T, con un sistema italiano ESA disponible como opción, y almacena múltiples conjuntos de parámetros de proceso para recuperarlos con un solo clic. Esa variedad existe porque el control adecuado depende de quién opere la máquina.
Tres cosas que hay que aclarar antes de firmar:
- Ya sea que el controlador sea de una marca conocida que tus técnicos locales ya conocen, o que se trate de un firmware propio que solo la fábrica puede actualizar
- En qué idioma se proporcionan la interfaz y el manual del operador
- Independientemente de si los accionamientos y los componentes eléctricos se mencionan en el contrato — STON especifica componentes de ESTUN y Siemens en la serie electrohidráulica, y un servomotor de accionamiento directo en la serie PBE, totalmente eléctrica
Los distribuidores deben insistir sobre todo en el primer punto. Un sistema de control propio convierte cada falla de software en un ticket de soporte internacional.
Paso 6: Verifica que el certificado cumpla con la norma correspondiente
El marcado CE es una declaración, no una inspección. En el caso de las prensas plegadoras, las normas que establecen los requisitos técnicos son la EN ISO 16092 (seguridad de las prensas) y la EN 12622 (prensas plegadoras hidráulicas), que se enmarcan en el marco general de la norma EN ISO 12100 para la evaluación de riesgos y la norma EN ISO 13849-1 para el nivel de desempeño de las funciones de control relacionadas con la seguridad.
Qué solicitar, en este orden:
- La Declaración de Conformidad en la que se indiquen el modelo y el número de serie, no un certificado genérico de la empresa
- Las normas armonizadas que figuran en dicha declaración
- El nivel de desempeño (PL) declarado para la función de protección y la función de parada según la norma EN ISO 13849-1
- La referencia del expediente técnico y el organismo notificado involucrado, cuando se cuente con la participación de terceros
- El certificado ISO 9001 de la planta de fabricación, en el que se puedan ver el alcance y la fecha de vencimiento
STON‘Las máquinas de esta empresa cuentan con protecciones láser que detienen el émbolo cuando se invade la zona protegida, y la empresa cuenta con las certificaciones ISO y CE. El objetivo de la lista anterior es que leas esos documentos tú mismo, en lugar de conformarte con el logotipo que aparece en un folleto.
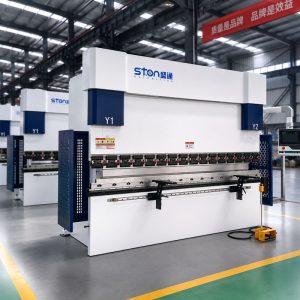
Paso 7: Ajustar las herramientas y la sujeción antes de la impresión
Las herramientas determinan el tiempo de cambio de producción, y este tiempo determina si la máquina alcanza el rendimiento para el que se calculó el costo. STON suministra troqueles adaptados a las piezas del cliente y utiliza un sistema de sujeción de cambio rápido que admite diferentes especificaciones de troqueles, lo cual es la solución ideal. Verifica qué norma siguen los vástagos de las herramientas, cuántos juegos de troqueles están incluidos en el precio cotizado, cuánto cuesta un juego de repuesto y cuánto tarda en llegar.
Paso 8: Incluye los términos del servicio en el contrato
STON ofrece un compromiso de respuesta in situ en un plazo de 48 horas en más de 80 países, con seguimiento de por vida, actualizaciones de software y un almacén de repuestos exclusivo. Cualquier proveedor puede publicar una cifra. Conviértela en lenguaje contractual:
- ¿A partir de qué evento se mide el tiempo de respuesta y durante qué horario?
- ¿Qué piezas se tienen en inventario en su región o cerca de ella, y cuáles se envían desde la fábrica?
- ¿Quién paga los gastos de viaje del ingeniero, tanto durante el período de garantía como fuera de él?
- ¿Cuántos días de capacitación para operadores y personal de mantenimiento se incluyen, y dónde se llevan a cabo?
- Si el diagnóstico remoto requiere que la máquina esté conectada a una red, y quién es el dueño de esos datos
Preguntas Frecuentes
P: ¿Es mejor un bastidor fundido que uno soldado en una prensa plegadora?
R: No automáticamente. Lo que importa es el alivio de tensiones. Los bastidores de las prensas plegadoras de STON se sueldan a partir de chapa de alta resistencia y luego se recocen, se someten a un tratamiento de granallado y se dejan envejecer; en la línea de dobladoras de paneles, se ofrecen tanto bancadas de hierro fundido como soldadas, y ambas se recocen. Pide el registro de tratamientos en lugar del nombre del material.
P: ¿Cuántos ejes necesita realmente una prensa plegadora?
R: Para piezas sencillas con dos pliegues, los ejes Y1/Y2 más X y R son suficientes. La posición de los dedos Z1/Z2 justifica su costo cuando las piezas tienen una geometría de reborde variada y cuatro o más pliegues. Compra el número de ejes que justifiquen los planos de tus piezas, no el que aparece en el folleto de la competencia.
P: ¿Significa el marcado CE que la máquina ha pasado una inspección de seguridad?
R: No. El marcado CE es la declaración de conformidad del fabricante. La información se encuentra en las normas armonizadas en las que se basa, principalmente la EN ISO 16092 y la EN 12622 para las prensas plegadoras, mientras que la EN ISO 13849-1 cubre las funciones de control de seguridad. Solicita la declaración específica del modelo y las normas que en ella se mencionan.
P: ¿Cuál es la diferencia entre las prensas plegadoras electrohidráulicas y las totalmente eléctricas?
R: La máquina servoeléctrica-hidráulica utiliza una bomba servocontrolada, lo que proporciona un alto tonelaje en toda la gama, hasta 320 toneladas en la serie de STON. La serie PBE, totalmente eléctrica, utiliza un accionamiento servo directo, lo que elimina el aceite hidráulico y los problemas de mantenimiento y contaminación que este conlleva, y por lo general es adecuada para trabajos de calibres más ligeros y de alto ciclo.
P: ¿Cómo puedo verificar si un proveedor realmente fabrica sus productos en sus propias instalaciones?
R: Pide un recorrido en video en vivo por el área de mecanizado en el que se muestre un armazón de tu modelo sobre la mesa, además del registro de tratamiento térmico de un armazón que se encuentre actualmente en producción. Las fotografías y las imágenes tomadas con drones de un edificio no prueban nada sobre quién es el dueño del proceso.
P: ¿Cuánto tiempo debería ser el plazo de entrega de una prensa plegadora?
R: Depende de la configuración y de la disponibilidad de turnos en la fábrica, por lo que la pregunta relevante no es “cuánto tiempo”, sino “qué número de turno de producción y cuáles son las fechas de cada etapa”. Un proveedor que se dedique a la fabricación puede proporcionarte ambos datos.










 6 de agosto de 2026