Bir [...],'yi incelemek için sekiz adımlı bir kontrol listesi CNC kant press 2026 yılında üretici: şirket içi döküm ve montaj karşılaştırması, eksen sayısı, bombeleme yöntemi, EN ISO 16092 standardına uygunluk, kalıplama ve hizmet koşulları.
Bir CNC kant press Üreticiyi değerlendirmek, doğrulanabilir sekiz kontrol noktasına indirgenebilir: Çerçeveyi kim döküyor ve işliyor, standart olarak kaç adet kontrollü eksen bulunuyor, çerçeve eğriliği nasıl sağlanıyor, makine hangi güvenlik standardına göre sertifikalandırılmış ve bir servis mühendisi tesisinize ne kadar hızlı ulaşabiliyor. Geri kalan her şey pazarlama.
1. Adım: Tedarikçinin gerçekte ne ürettiğini belirleyin
Teknik bir tartışmaya başlamadan önce şu soruyu sorun: Aşağıdaki işlemlerden hangileri kendi tesisinizde gerçekleştiriliyor — döküm veya levha kaynağı, gerilim giderme, yapısal işleme, montaj, son kontrol?
Kendi markaları altında satış yapan birçok şirket, kaynaklı veya döküm şasileri üçüncü taraflardan satın alır, hiçbir parça işleme tabi tutmaz ve dışarıdan temin edilen silindirleri, kontrol sistemlerini ve tahrik sistemlerini monte eder. Bu, meşru bir iş modelidir ve kullanıma uygun bir makine üretilebilir. Ancak bu durum, üç yıl sonra bir sorun çıktığında ne bekleyebileceğinizi değiştirir.
| Değerlendirme Boyutu |
Tamamen Kendi Tesislerinde Üretim Yapan Üretici |
Sadece Montaj Tedarikçisi |
| Çerçeve Kökeni |
Döküm veya kaynaklı olup, kendi proses kontrolü altında gerilim giderimi yapılmış |
Satın alınmıştır; işlem kayıtları bir alt yüklenici tarafından tutulmaktadır |
| Yapısal İşleme |
Kendi portal veya zemin tipi işleme tezgahı ile dahili tolerans kayıtları |
Dış kaynak kullanıldı; toleranslar devralındı |
| Hassas Bir Arızanın İzlenebilirliği |
Çerçeve, işleme ve montaj verilerinin sahibi tek bir taraftır |
Sorumluluk iki ya da üç şirket arasında paylaşılmaktadır |
| Standart Dışı Tonaj / Uzunluk |
Mühendislik değişiklikleri, şirketin kendi çizimleri kullanılarak yapılır |
Şasi tedarikçisinin onayı gereklidir |
| 5 Yıl Sonrası Yedek Yapısal Parçalar |
Talep üzerine orijinal çizimlere göre üretilir |
Bu, alt yüklenicinin hâlâ faaliyet gösterip göstermediğine bağlıdır |
| Doğruluk Beyanını Kim İmzalıyor? |
Üretici |
Başka bir tedarikçinin çelik konstrüksiyonuna dayanan montaj tesisi |
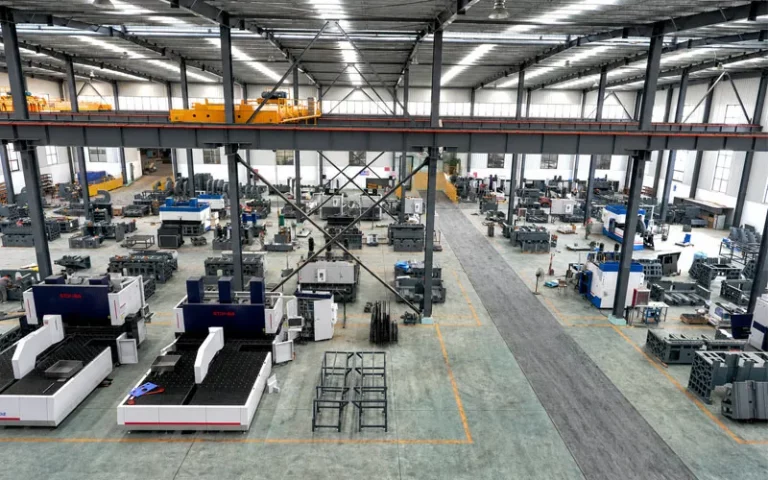
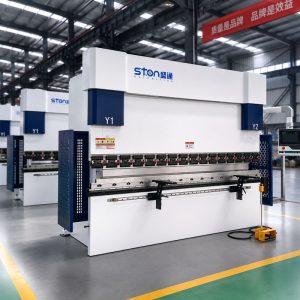
STON 20.000 ㎡'lik kendi tesisinde, döküm ve ısıl işlemden işleme, montaj ve son kontrol aşamalarına kadar tüm üretim sürecini yürütmekte olup, açıklanan montaj hassasiyeti ±0,05 mm'dir.
2. Adım: Tonaj etiketini değil, yapı numaralarını okuyun
Aynı bükme uzunluğuna sahip iki adet 100 tonluk makine arasında 2 tonluk çelik farkı olabilir. Bu bilgiyi içeren teknik özellik satırları, levha kalınlığı (dikey levha / piston / çalışma masası) ve makine ağırlığıdır.
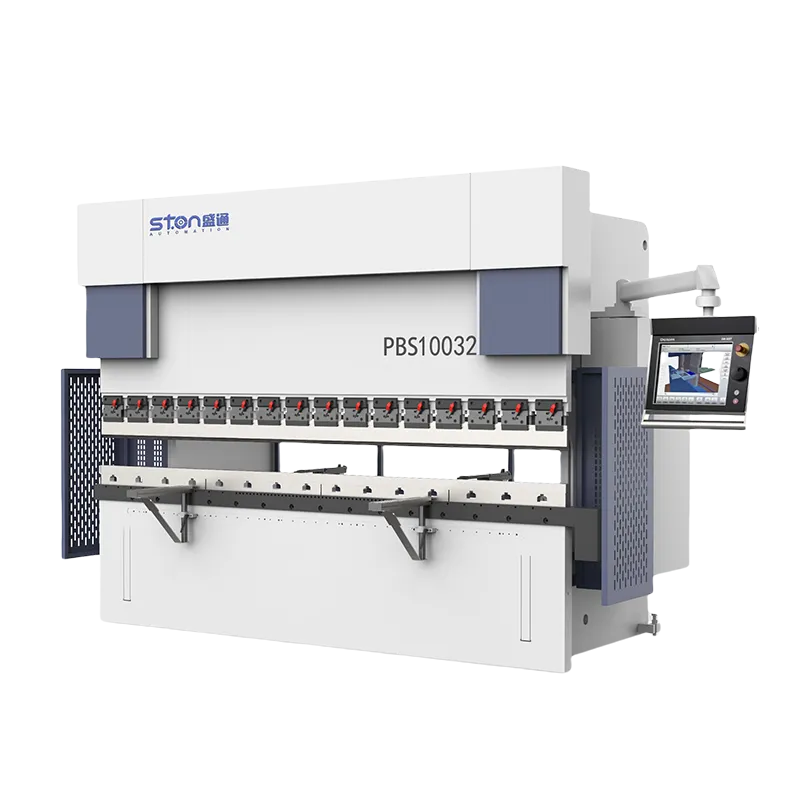
STON’un elektrohidrolik pres fren veri sayfasına göre, levha kalınlığı 63 tonluk şasilerde 40/50/60 mm, 320 tonluk şasilerde ise 80/100/120 mm olup, makine ağırlığı ise 63/1500 modelinde 4.500 kg'dan 320/4100 modelinde 19.000 kg'a kadar çıkmaktadır. Aday listesindeki herhangi bir tedarikçiye bu iki satırı sorun. Eğer broşürde yer almıyorlarsa ve satış mühendisi bunları bulamıyorsa, bu durum makinenin nasıl tasarlandığına dair size bir fikir verecektir.
İkinci bir yapısal soru: Kaynaklı yapı hangi işlemlerden geçti? STON’un şasileri, yüksek mukavemetli sacdan kaynaklanıp ardından iç gerilimi gidermek amacıyla tavlama, kumlama ve yaşlandırma işlemlerinden geçirilir. Yaşlandırma işleminin atlanması, kabul aşamasında fark edilmez. Ancak üretimden on sekiz ay sonra açı kayması şeklinde ortaya çıkar.
3. Adım: Eksenleri sayın ve standart olanları isteğe bağlı olanlardan ayırın
“Bir teklifte geçen ”5 eksen” ifadesi, bir makinede Y1, Y2, X, R, Z1 eksenlerini, başka bir makinede ise Y1, Y2, X, R eksenlerine ek olarak bir eksen olarak sayılan bombelemeyi ifade edebilir. Eksen listesini adlarıyla birlikte satın alma siparişine yazınız.
Rakımın ardındaki işlevsel sorular:
1. Arka dayama, CNC kontrolü altında X (derinlik) ve R (yükseklik) eksenlerinde hareket ediyor mu, yoksa R ekseni elle mi ayarlanıyor?
2. Z1/Z2 parmak konumları programlanabilir mi ve parça karışımınız için bunlara gerçekten ihtiyacınız var mı?
3. Taç yerleştirme işlemi kontrollü bir eksen mi yoksa manuel kama ayarı mıdır?
4. Bir programda kaç adet bükme adımı saklanabilir ve operatör, kaydedilmiş bir işi tek bir işlemle geri çağırabilir mi?
STON‘Şirketin pres frenlerinde, çok segmentli bükümler boyunca kesintisiz konumlandırma özelliğine sahip çok eksenli bir CNC arka ölçü çubuğu kullanılmaktadır; bu yapılandırma, parçalarınızda arka arkaya dört veya daha fazla büküm varsa büyük önem taşır. Eğer işiniz uzun seriler halinde iki bükümlü braketler ise, Z ekseni parmakları için para ödemenizin hiçbir faydası olmaz.
4. Adım: Makinenin sapmayı nasıl telafi ettiğini sorun
Yük altında, piston ve tabla ortadan dışa doğru eğilir. Her pres freninde bu durum görülür. Aradaki fark, bu eğriliğin düzeltilme şeklidir.
“Shim” tabanlı düzeltme, kurulum görevlisinin kalıbın altına dolgu malzemesi ekleyip, uzunluk boyunca açı eşit hale gelene kadar testi tekrarlaması anlamına gelir. Bu yöntem işe yarıyor. Her iş değişikliğinde yirmi dakika ile bir saat arasında zaman alıyor ve bu süre, vardiyada kimin görev yaptığına bağlı olarak değişiyor.
Mekanik kama düzeltme sistemi, masaya entegre edilmiş ve kontrol panelinden ayarlanabilen bir kama sistemi aracılığıyla sapmayı düzeltir. STON’un pres frenleri, mekanik sapma telafisi özelliğiyle birlikte sevk edilir Standart olarak, piston konum geri bildirimi için kapalı döngü içinde bir ızgara ölçeği ile birlikte çalışır. Günde altı veya daha fazla iş değişikliği gerçekleştiren bir atölye için bu, genellikle teklifin tamamında en kısa sürede kendini amorti eden kalemdir.
Sıkça yapılan hata: Alıcılar, taçlanma özelliğini “evet/hayır” şeklinde değerlendiriyor. Bunun yerine, ayarlamanın nasıl yapıldığını, iş parçası değişiminden sonra ayarlamanın ne kadar sürdüğünü ve bu değerin parça programıyla birlikte kaydedilip kaydedilmediğini sorun.
5. Adım: Kontrol mekanizmasını sabitleyin ve onu destekleyenin kim olduğunu belirleyin
STON, isteğe bağlı olarak İtalyan ESA sistemi ile birlikte DELEM 53T, 58T, 66T ve 69T kontrol sistemlerini sunar ve tek tıklamayla çağrılabilen çok sayıda proses parametre setini depolar. Bu ürün yelpazesi, doğru kontrol sisteminin makineyi kimin kullandığına bağlı olması nedeniyle mevcuttur.
İmzalamadan önce halledilmesi gereken üç husus:
- Kontrol ünitesi, yerel teknisyenlerinizin zaten aşina olduğu yaygın bir marka olsun ya da sadece fabrika tarafından yeniden yazılabilen özel bir donanım yazılımı olsun
- Arayüz ve kullanım kılavuzunun hangi dilde sunulduğu
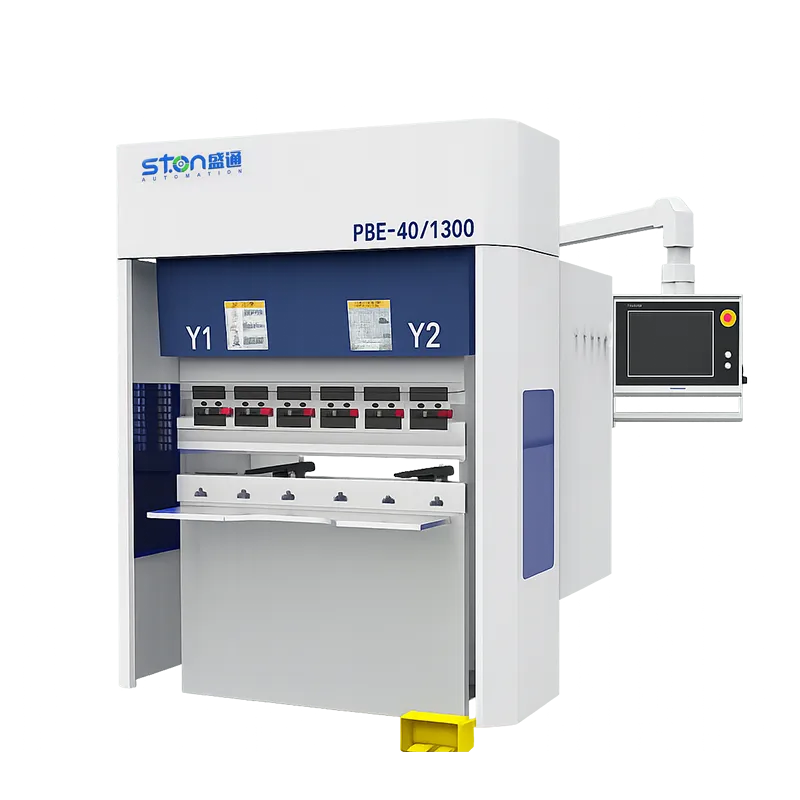
- Sözleşmede tahrik sistemleri ve elektrikli bileşenlerin isimleri belirtilmiş olsun ya da olmasın — STON, elektrohidrolik seride ESTUN ve Siemens bileşenlerini, tamamen elektrikli PBE serisinde ise doğrudan tahrikli bir servo motoru belirtmektedir
Bayiler özellikle ilk noktaya en fazla önem vermelidir. Özel bir kontrol sistemi, her yazılım hatasını uluslararası bir destek talebine dönüştürür.
6. Adım: Sertifikayı doğru standartla karşılaştırarak kontrol edin
CE işareti bir beyan olup, bir denetim değildir. Abkant presleri için teknik içeriği belirleyen standartlar, risk değerlendirmesi konusunda EN ISO 12100 genel çerçevesine ve güvenlikle ilgili kontrol fonksiyonlarının performans seviyesi konusunda EN ISO 13849-1 genel çerçevesine dayanan EN ISO 16092 (preslerin güvenliği) ve EN 12622 (hidrolik pres frenleri) olup, bunlar risk değerlendirmesi için EN ISO 12100 ve güvenlikle ilgili kontrol fonksiyonlarının performans seviyesi için EN ISO 13849-1 standartlarının genel çerçevesine dayanmaktadır.
Şu sırayla ne talep etmelisiniz:
- Model ve seri numarasını belirten Uygunluk Beyanı; genel bir şirket sertifikası değil
- Söz konusu beyannamede listelenen uyumlaştırılmış standartlar
- EN ISO 13849-1 standardı kapsamında koruma ve durdurma işlevleri için beyan edilen performans seviyesi (PL)
- Üçüncü taraf katılımının söz konusu olduğu durumlarda, teknik dosya referansı ve ilgili onaylanmış kuruluş
- Üretim tesisinin, kapsamı ve geçerlilik süresi açıkça görülebilen ISO 9001 sertifikası
STON‘Şirketin makineleri, koruma bölgesi ihlal edildiğinde pistonu durduran lazer koruma sistemiyle donatılmıştır ve şirket, ISO ve CE sertifikalarına sahiptir. Yukarıdaki listenin ana fikri, broşürdeki logoyu körü körüne kabul etmek yerine bu belgeleri kendiniz okumanız gerektiğidir.
7. Adım: Fiyatlandırma öncesinde kalıplama ve sıkıştırma işlemlerini tamamlayın
Takımlar, makinenin üretim geçiş süresini belirler; üretim geçiş süresi ise makinenin, maliyet hesaplamasında öngördüğünüz üretim hedefine ulaşıp ulaşmayacağını belirler. STON, müşterinin parçalarına uygun kalıplar tedarik eder ve farklı kalıp özelliklerini destekleyen hızlı değiştirilebilir sıkıştırma sistemi kullanır; aradığınız çözüm budur. Takım şaftlarının hangi standarda uygun olduğunu, teklif fiyatına kaç kalıp setinin dahil olduğunu, yedek setin maliyetinin ne kadar olduğunu ve teslim süresinin ne kadar olduğunu teyit edin.
8. Adım: Hizmet şartlarını sözleşmeye ekleyin
STON 80'den fazla ülkede 48 saatlik yerinde müdahale taahhüdü sunuyor; buna ömür boyu takip hizmeti, yazılım güncellemeleri ve özel bir yedek parça deposu da dahildir. Herhangi bir tedarikçi bir rakam açıklayabilir. Bunu sözleşme diline dönüştürün:
- Tepki süresi hangi olaydan itibaren ve hangi saatler arasında ölçülmüştür?
- Bölgenizde veya yakınında hangi parçalar stokta tutuluyor ve hangileri fabrikadan gönderiliyor?
- Garanti süresi içinde ve dışında mühendisin seyahat masraflarını kim karşılar?
- Kaç gün operatör ve bakım eğitimi dahildir ve bu eğitimler nerede gerçekleştirilir?
- Uzaktan teşhis için makinenin ağa bağlı olması gerekiyor mu ve bu verilerin sahibi kimdir?
SSS
S: Abkant presinde döküm şasi, kaynaklı şasiden daha mı iyidir?
C: Otomatik olarak değil. Önemli olan gerilimin giderilmesidir. STON’un pres fren çerçeveleri, yüksek mukavemetli sacdan kaynaklanıp ardından tavlanır, kumlanır ve yaşlandırılır; panel bükme hattında ise hem dökme demir hem de kaynaklı yataklar sunulmaktadır ve her ikisi de tavlanmaktadır. Malzeme adı yerine işleme kayıtlarını isteyin.
S: Bir pres freninde aslında kaç eksen gerekir?
C: Basit, iki kıvrımlı parçalar için Y1/Y2 eksenleri ile X ve R eksenleri işin üstesinden gelir. Z1/Z2 parmak konumlandırma özelliği, parçaların flanş geometrisi farklı olduğunda ve dört veya daha fazla kıvrım içerdiğinde maliyetini hak eder. Rakip firmanın broşüründe belirtilen eksen sayısını değil, parça çizimlerinizin gerektirdiği eksen sayısını satın alın.
S: CE işareti, makinenin bir güvenlik denetiminden geçtiği anlamına mı gelir?
C: Hayır. CE işareti, üreticinin uygunluk beyanıdır. Bu konu, esas olarak pres frenleri için EN ISO 16092 ve EN 12622 olmak üzere, arkasındaki uyumlaştırılmış standartlara dayanmaktadır; güvenlik kontrol fonksiyonları ise EN ISO 13849-1 standardı kapsamında yer almaktadır. Modele özgü beyanı ve bu beyanda belirtilen standartları talep ediniz.
S: Elektrohidrolik servo ve tamamen elektrikli kant pressler arasındaki fark nedir?
C: Elektrohidrolik servo makine, servo kontrollü bir pompa kullanır ve STON serisinde 320 tona kadar olan tüm aralıkta yüksek tonaj sağlar. Tamamen elektrikli PBE serisi, doğrudan servo tahrik kullanır; bu sayede hidrolik yağı ve bununla ilgili bakım ve kirlenme sorunlarını ortadan kaldırır ve genellikle daha ince kalınlıktaki, yüksek döngülü işler için uygundur.
S: Bir tedarikçinin üretim faaliyetlerini gerçekten kendi tesislerinde gerçekleştirip gerçekleştirmediğini nasıl kontrol edebilirim?
C: İşleme alanının canlı video turunu isteyin; bu turda, tezgah üzerinde modelinizin bir şasisi gösterilmeli ve ayrıca şu anda üretimde olan bir şasinin ısıl işlem kayıtları da sunulmalıdır. Bir binanın fotoğrafları ve drone görüntüleri, sürecin kime ait olduğu konusunda hiçbir kanıt teşkil etmez.
S: Bir pres freninin teslim süresi ne kadar olmalıdır?
C: Bu, konfigürasyona ve fabrikanın üretim aralığı kapasitesine bağlıdır; bu nedenle asıl sorulması gereken soru “ne kadar sürecek” değil, “hangi üretim aralığı numarası ve aşama tarihleri nelerdir”dir. Üretim yapan bir tedarikçi size her ikisini de verebilir.










 6 Ağustos 2026