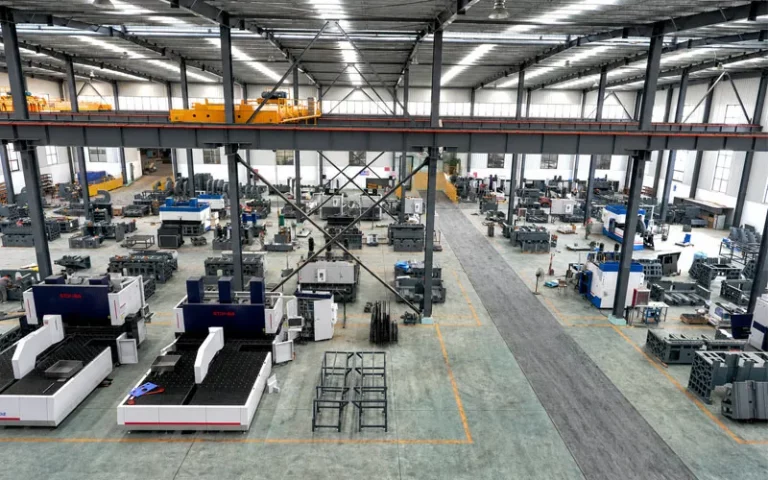
Bir otomatik sac metal üretim hattı Bu sistem, istasyonlar arasında otomatik aktarım ile bobin açma, düzleştirme, lazer kesim, delme, bükme ve istifleme işlemlerini tek bir kontrol sistemi altında birleştirir. Zor olan kısım makineler değildir. Zor olan, sürekli bobin işleme sürecini tek tek parça işlemeyle senkronize etmek ve bir istasyondaki durma durumunun tüm hattı durdurmaması için istasyonlar arasında tamponlama sağlamaktır.
“Otomatik” olarak adlandırılan üç şey vardır ve bunların fiyatları birbirinden farklıdır
Herhangi bir süreç tartışmasına girmeden önce, bunlardan hangisini satın alacağınızı belirleyin. Tedarikçiler nadiren aralarında ayrım yapar ve alıcılar da nadiren sorar.
- Otomatik makineler, manuel aktarım. Her makine, döngü süresince operatör müdahalesi olmaksızın CNC programlarını çalıştırır. Parçalar, arabalarla veya forkliftle istasyonlar arasında taşınır. Programlama, makine bazında yapılır. Çoğu sac metal fabrikası halihazırda bu aşamadadır.
- Bağlantılı hücreler. Robot veya kafes taşıma sistemi ile birbirine bağlanmış, ortak bir parça kuyruğuna sahip iki veya üç makine. Otomatik yükleme, sac ayırma, konumlandırma, boşaltma ve istifleme özelliklerine sahip bir taretli delme presi, Seviye 2 hücreye örnektir. Robot kolu bulunan bir panel bükme makinesi de aynı şekilde Seviye 2 hücreye örnektir. Bu hücreler hâlâ bağımsız birimler olarak çalışmaktadır.
- Senkronize bir hat. Bobinden istiflenmiş parçaya kadar, tek bir kontrol sistemi aracılığıyla tüm istasyonlar genelinde proses bağlantıları, zamanlama ve veri izlenebilirliği yönetilir. STON, bunu kullanıcının ürün yapısı, kapasite gereksinimi, tesis yerleşim planı ve proses akışına göre planlanmış özelleştirilmiş bir hat olarak tedarik eder.
Seviye 1’den Seviye 2’ye geçiş genellikle işçilik maliyetlerinde tasarruf sağlar. Seviye 2’den Seviye 3’e geçiş ise malzeme verimliliği, yarı mamul stoklarının azaltılması ve tutarlılık açısından fayda sağlar; ancak ürün yelpazeniz yanlışsa bu geçiş tamamen başarısız olur. Bu makalenin son bölümü bu konuyu ele almaktadır.
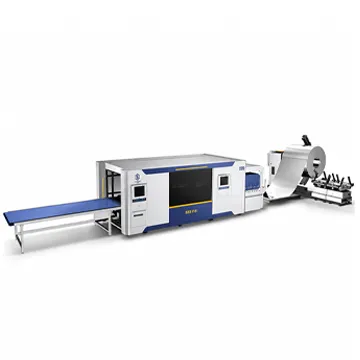
Birinci ve ikinci işlemler: bobinden açma ve düzleştirme; bu aşamalarda üretim hattının ritmi belirlenir
Sarmal açıcı, şerit bobini açar ve düzleştirici ile senkronize bir malzeme dengesi sağlar. Gövde ve taban, ısıl yaşlandırma işlemine tabi tutulmuş kaynaklı yapılardır. Rulo kapasitesi ≤10 T olup, iç çap φ508–630 mm ⁽¹⁾ ve dış çap φ1.000–1.600 mm'dir.
Düzleştirme, hattın işlevini yerine getirip getirmediğinin belirlendiği aşamadır. STON’un düzleştirme silindirleri 40Cr malzemeden imal edilmiştir; iş silindirlerinde yük kapasitesi ve düşük sürtünme sağlamak üzere kendinden hizalamalı veya iğneli rulmanlar kullanılmaktadır. Farklı düzleştiriciler, müşterinin kalınlık ve hassasiyet gereksinimlerine göre yapılandırılır. Yayınlanan çıktı: düzleştirme hassasiyeti ±1 mm/m², köşegen hassasiyeti ≤1 mm/2000 mm.
Bunun iki istasyon ileride neden önemli olduğu: Bir panel bükme makinesi, yaklaşık ±0,5°/m'lik açı hassasiyetini ve yaklaşık 0,2 mm/m'lik düzlük hassasiyetini korur. Bu rakamlar, sacın düz olduğunu varsayar. Düzleştiriciden geçtikten sonra kalan bobin eğriliği, bükme makinesinde açı dağılımı olarak ortaya çıkar ve ne kadar açı telafisi yapılırsa yapılsın, bir parti boyunca güvenilir bir şekilde düzeltilemez. Teknik şartnamede bükme hassasiyetini ön planda tutan ve standart bir düzleştiriciyi kabul eden alıcılar, yanlış istasyonu optimize etmiş olurlar.
Malzeme zarfı, bobinden beslenen hat
| Parametre |
Değer |
| Hammadde |
Soğuk haddelenmiş sac, galvanizli sac, paslanmaz çelik |
| Kalınlık |
0,5–2,0 mm (paslanmaz çelik ≤1,5 mm) |
| Plaka Genişliği |
1.000–1.500 mm ⁽²⁾ |
| Bobin Ağırlığı |
≤10 T |
| Bobin İç / Dış Çapı |
φ508–630 mm ⁽¹⁾ / φ1.000–1.600 mm |
| Düzlük Hassasiyeti |
±1 mm/m² |
| Çapraz Doğruluk |
≤1 mm/2.000 mm |
| İplik Geçirme Hızı |
5 m/dk |
| Hat Hızı |
0–12 m/dk, ayarlanabilir |
| Çalışma Yüksekliği |
+800 mm |
| Güç Kaynağı |
3 fazlı AC 400 V ±5%, 50 Hz ±2% |
| Hava |
0,5–0,6 MPa, 0,6 m³/dk |
Hat parametre tablosunda φ508–630 mm; şirketin ürün genel bakışında ise Ø470–630 mm değerleri belirtilmiştir. Her iki değer de aynen aktarılmıştır. Sipariş vermeden önce bobin tedarikçinizin mandrel ölçüleriyle karşılaştırarak teyit ediniz. ⁽²⁾ Hat parametre tablosunda 1.000–1.500 mm; ürün genel bakışında ise 200–1.500 mm değerleri belirtilmiştir. Konfigürasyonunuz için geçerli aralığı STON mühendislik ekibiyle teyit ediniz.
Üçüncü işlem: lazerle kesme ve çizginin kesintisiz olmaktan çıktığı an
Fiber lazer kesim bölümü, düzleştirilmiş şeritleri alır ve akıllı yerleştirme yöntemi ile bitmiş kesim parçaları üretir. STON 1 kW ile 6 kW arası güç aralığı, grafik arayüzlü bir endüstriyel kontrol bilgisayarı, AutoCAD ve CorelDraw dosyalarıyla uyumluluk ve kesim sırasında gerçek zamanlı parametre ayarlaması imkanı sunan bir kesim işlemi parametre veritabanı sunar. Besleme sistemi, servo kontrollü yüksek hassasiyetli taşlanmış bir ray kullanır.
İşte hat tasarımını belirleyen geçiş noktası budur. Rulodan açma ve düzleştirme, hız tarafından kontrol edilen sürekli süreçlerdir. Lazer kesim ise dur-başlat şeklinde gerçekleşir: belirli bir uzunluk beslenir, sıkıştırılır, kesilir, serbest bırakılır, tekrar beslenir. Sonraki tüm aşamalar ayrık işlemlerdir: parçalar tek tek ilerler.

Bunların aynı süreç olduğunu varsayan bir yaklaşım pek işe yaramaz. Üç pratik çözüm:
- Düzleştirici ile lazer arasında bir döngü veya feston düzeni bulunur. Düzleştirici sabit hızda döngüye doğru ilerler; lazer ise döngüden aralıklı olarak veri alır. Döngü derinlik sensörleri, düzleştiricinin hızını ayarlar. Bu, standart düzenlemedir ve üretim hattınızın yerleşim çiziminde çukur derinliği veya tavan yüksekliği bilgilerinin yer alması gereken neden budur.
- Durdur-kes özelliğine sahip ve döngüsüz servo besleme sistemi. Daha basit ve daha kısadır; ancak artık sarıcı ve düzleştirici her levha ile birlikte hızlanıp yavaşlamaktadır; bu durum tahrik sistemlerinde aşınmaya yol açmakta ve her besleme uzunluğunun uçlarında düzleştirme tutarlılığını bozmaktadır.
- Hareket halindeyken kesim. En yüksek verim, en sıkı kontrol gerekliliği ve yalnızca basit, tekrarlanan konturlarda uygulanabilir.
Teklifinizin hangisine dayandığını sorun. Bu faktör, lazer gücünden daha fazla bir şekilde zemin uzunluğunu, çukur gereksinimini ve ulaşılabilir hat hızını etkiler.
Tekli veya çift platformlu lazer konfigürasyonları için, tek masalı 3015 modelinde yayınlanan çalışma alanı 4.500 × 2.600 mm, değiştirilebilir masalı 3015 modelinde ise 9.000 × 3.100 mm olup, 4015 modelinde ise sırasıyla 5.500 × 2.600 mm ve 12.000 × 3.100 mm'ye yükselir. Güç kaynağı üç fazlı 380 V/50 Hz olup, toplam kurulu kapasite 3.000 W'da ≤50 kVA (60 kVA besleme önerilir) ve 6.000 W'da ≤100 kVA'dır (120 kVA önerilir). Dijital sıcaklık ekranına sahip çift devreli bir soğutucu, iki çekirdek bölgesini bağımsız olarak soğutur ve ayarlanan değere göre otomatik olarak devreye girer ve çıkar.
Dördüncü işlem: Otomatik yükleme ve boşaltma özellikli taretli delme
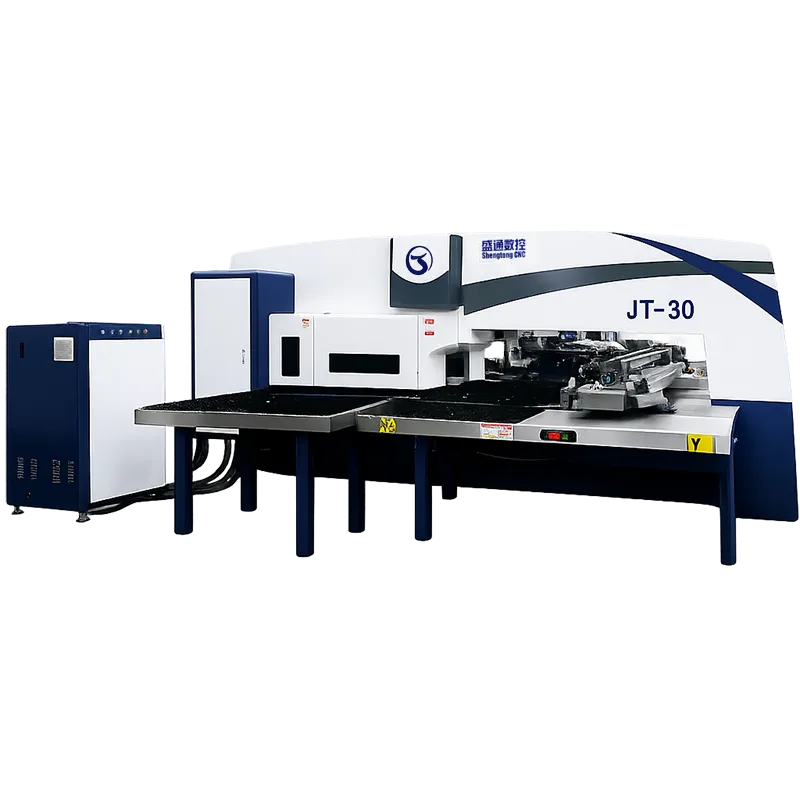
Delme, kesme, şekillendirme, panjur açma ve nervür presleme işlemleri lazerle yapılamaz; ayrıca delik sayısı yüksek olduğunda, taret özellik başına çok daha hızlıdır. STON’un hat konfigürasyonu, tareti otomatik yükleme ve boşaltma ünitesi ile çalıştırır; böylece yükleme, sac ayırma, konumlandırma, boşaltma ve istifleme işlemleri insansız olarak gerçekleştirilir.
| Parametre |
SF Serisi (Servo) |
JT Serisi (Mekanik) |
| Maksimum Taret Hızı |
40 rpm |
30 rpm |
| İşleme Hassasiyeti |
±0,1 mm |
±0,1 mm |
| Maksimum Yük Kapasitesi |
150 kg |
150 kg |
| Toplam Güç Tüketimi |
Yaklaşık 3–5 kW |
≤2 kW |
| Hava Kaynağı Basıncı |
0,55 MPa |
0,55 MPa |
| Güç Kaynağı |
380 V ±5% |
380 V ±5% |
| Dış Boyutlar |
5.200 × 5.000/5.500/6.500 × 2.230 mm |
5.200 × 5.000/5.500 × 2.100 mm |
Her ikisi de fırça ve çok yönlü çelik bilye bileşik masa tablası kullanır; bu, tamamen fırça veya tamamen çelik bilye olarak özelleştirilebilir. Önceden boyanmış veya fırçalanmış paslanmaz çelik parçalarda bu bir teknik özellik olup, bir ayrıntı değildir: Tamamen çelik bilye tablaları yumuşak kaplamalarda iz bırakır; tamamen fırça tablaları ise ağır ham parçalarda sürtünme yaratır.
Mekanik JT, basınç ayarlanan değeri aştığında darbe gücünü azaltan, emniyet pimini tetikleyen veya debriyajı ayıran aşırı yük korumasına sahip bir volan tahrik sistemine sahiptir. Servo tahrik, daha fazla güç tüketir ancak programlanabilir ram kontrolü sağlar. Tek bir kalınlıkta yüksek hacimli üretim yapan bir hat için mekanik sistem tercih edilebilir. 0,8 mm ile 2,0 mm arasında geçiş yapan bir hat için ise, servo sistemin strok kontrolü, daha yüksek güç tüketimini haklı çıkarır.
Parçanın tek bir sıkıştırma işleminde gerçekten delme ve kontur kesimi gerektirdiği durumlarda, SFL delme-lazer kombine makinesi her ikisini de gerçekleştirir: 300/400 kN (30/40 T) delme kuvveti, “O” tipi kapalı çerçeve, X ekseni tek konumda 2.500 mm ve ikincil konumlandırma ile 5.000 mm'ye kadar, Y ekseni 1.250/1.500 mm, 5 mm'de dakikada 405 kez adım aralığı, 1B ve 1C döner istasyonları dahil 16A / 11B / 3C / 2D kalıp düzeni. Tek bir CNC sistemi, zımba, lazer ve eksen hareketlerini birlikte kontrol eder; FANUC ise isteğe bağlı olarak sunulur. STON, bu sistemin ayrı bir zımba presi ve lazer kesiciden yaklaşık 40% daha az yer kapladığını ve aralarındaki taşıma, yeniden sıkıştırma ve yeniden hizalama sürelerini ortadan kaldırdığını belirtmektedir.
Beşinci işlem: bükme ve otomasyonun en zor olduğu aşama
Bükme işlemi, hatların nominal üretim kapasitesine ulaşamadığı aşamadır; zira bu, döngüsü parça boyutundan ziyade parça geometrisine bağlı olan tek istasyondur.
Bir CNC panel bükme makinesi, otomatik besleme, konumlandırma, bükme ve boşaltma işlemleri, açı telafisi ve ürünler arasında hızlı program geçişi özellikleriyle, tek bir sıkıştırma işleminde bir panel üzerinde çok açılı bükümler gerçekleştirir.
| Model |
Maks. Bükme Boyutu (mm) |
Maks. Bükme Yüksekliği (mm) |
Tam Kıvrımda Maksimum Kalınlık |
Servo Eksenleri |
Dış Boyutlar (cm) |
| A (1000) Kaynaklı |
1,000 × 1,000 |
170 / 300 / 400 |
CR 1,5 / SS 1,0 |
15 |
425 × 160 × 255 |
| A+ (1200) Kaynaklı |
1,200 × 1,200 |
170 / 300 / 400 |
CR 1,5 / SS 1,0 |
15 |
430 × 180 × 255 |
| B (1400) Döküm |
1,400 × 1,250 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
450 × 206 × 290 |
| B+ (1600) Döküm |
1,600 × 1,250 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
462 × 226 × 290 |
| C (2000) Oyuncu Kadrosu |
2,000 × 1,500 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
558 × 270 × 310 |
| D (2500) Döküm |
2,500 × 1,500 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
615 × 308 × 310 |
| D+ (2800) Döküm |
2,800 × 1,500 |
170 / 300 / 400 |
CR 2.0 / SS 1.2 |
15 |
630 × 338 × 310 |
Bu seriye özgü işlem sınırları: bükme açısı 0–180°; minimum bükme yüksekliği 5 mm; dört taraflı şekillendirme için minimum iç boyut 140 × 190 mm; minimum iki taraflı boyut yaklaşık 140 mm; açı hassasiyeti yaklaşık ±0,5°/m; düzlük yaklaşık 0,2 mm/m; boyutsal hassasiyet yaklaşık ±0,1 mm/m; üç fazlı 380 V ve 0,6 MPa hava. Vantuz tipi modeller yalnızca A ila B+ serisini kapsar.
Model kodları, ürün tablolarında A / A+ / B / B+ / C / D / D+ şeklinde, resmi ürün sayfasında ise A2 / B2 / C2 / D2 / F2 şeklinde gösterilmektedir. Şirket tanıtım materyallerinde maksimum bükme uzunluğu 4.100 mm olarak belirtilirken, model tablosunda bu değer 2.800 mm olarak gösterilmektedir; aynı tabloda ±0,1 mm/m boyut hassasiyeti belirtilirken, ±0,01 mm hassasiyet iddiası da yer almaktadır. Bu durumda model tablosu esas alınır. Teklifinizde seri isimlendirme, maksimum uzunluk ve hassasiyet kriterleri konusunda yazılı teyit talep ediniz.
Bükme istasyonunun iş temposuna ayak uydurup uydurmayacağını belirleyen üç yapılandırma kararı:
- Çerçeve malzemesi. Kaynaklı çerçeveler tam bükülme durumunda CR 1,5 mm / SS 1,0 mm olarak derecelendirilmiştir; döküm çerçeveler ise CR 2,0 mm / SS 1,2 mm olarak derecelendirilmiştir. Kaynaklı bir çerçeve üzerinde 1,5 mm soğuk haddelenmiş malzeme kullanılması, her döngüde yayınlanan üst sınır değerinde çalışma anlamına gelir.
- Yardımcı bıçaklar. Üst, alt veya her ikisi de; 42CrMo dövme malzemeden imal edilmiş, yerel kısa bükümler için uzunluğu ayarlanabilir. Uzun bir kenarın içinde kısa bir flanşa ihtiyaç duyan parçalar ya bir yardımcı bıçakla işlenir ya da hat dışına çıkararak pres frenine yönlendirilir.
- Besleme yöntemi. Satış öncesi analizde iş parçasına göre seçilen kelepçe tipi, C ekseni kaldırma, manyetik tutucular veya vakum yuvası düzenekleri. Bu, bir üretim hattının nominal kapasitenin altında çalışmasının en yaygın tek nedenidir: taşıma yöntemi örnek parçaya uygundur, ancak üçüncü SKU’ya uygun değildir.
Parçaların basit flanşlar yerine yaylı bükümlere, ölü kenarlara veya ofsetlere ihtiyaç duyduğu durumlarda, esnek kenar bükme makinesi 1200 / 1600 / 2000 boyutlarını kapsar; maksimum şekillendirme boyutu 2.000 × 1.500 mm, maksimum bükme yüksekliği 100 mm, minimum dört kenar iç boyutu 200 × 200 mm ve minimum bükme yüksekliği 4 mm olup, pozitif veya pozitif-artı-negatif bükme özelliklerine sahiptir. Kontrol sistemi, 25 eksene kadar eşzamanlı bağlantı desteği sunar.
Ağır veya çalışma sınırlarının dışına çıkan işler hâlâ pres freninde yapılmalıdır. STON’un elektrohidrolik serisi, 63 T/1500 mm’den 320 T/4100 mm’ye kadar uzanır; bu seride DELEM 53T, 58T, 66T veya 69T kontrol sistemleri ya da İtalyan ESA seçeneği, mekanik bombeleme telafisi, ızgara cetveli kapalı devre geri beslemesi ve çok eksenli CNC arka dayama ile sunulmaktadır. 100/3200 modeli, 3.720 × 1.720 × 2.550 mm boyutlarında 8.500 kg ağırlığındadır.
Altıncı ve yedinci işlem: kaynak ve istifleme
Otomatik bir kaynak iş istasyonu, alın, köşe ve nokta kaynağı işlemleri için bir kaynak robotu, konumlandırıcı, kalıp donanımları ve kaynak hattı izleme sistemini bir araya getirir. Bu sistemin eklenmesi, parça üretim hattını bir alt montaj hattına dönüştürür; bu da işsüreci modelinizi tamamen değiştirir ve şekillendirme hattından ayrı olarak değerlendirilmeye değer bir unsurdur.
Hattın tamamında yükleme, boşaltma ve aktarma işlemleri için robot kolları, portal sistemler veya kafes tipi manipülatörler kullanılmaktadır. STON’un panel bükme makineleri Piyasadaki çoğu robot kolu ve portal markasıyla uyumlu, yerleşik bir otomatik yükleme ve boşaltma bağlantı noktasına sahiptir; bu özellik, halihazırda tercih ettiğiniz bir robot markasını kullanıyorsanız veya ileride standartlaştırma yapmayı planlıyorsanız önemlidir.
Kontrol katmanı: Hattı aslında senkronize eden şey
Bu noktada, bu kategorideki yayınlanmış içerikler, gerçek zamanlı izleme ve koordineli veri akışı gibi ifadelerle sınırlı kalmaktadır. Bunun yerine şunları belirtmelisiniz.
Tek bir kontrol sistemi mi, yoksa birbirleriyle iletişim kuran birkaç sistem mi?. STON’un tamamen özelleştirilmiş hatları, prosesler arası bağlantıyı, akıllı zamanlamayı ve veri izlenebilirliğini destekleyen tek bir kontrol sistemi kullanır. Tek tek makineler kendi kontrol sistemlerini çalıştırır: taret, RTEX veriyolu servo üniteleri ile bir Windows platformu kullanır; istek üzerine FANUC, Siemens veya Rexroth seçenekleri de mevcuttur; panel bükme makinesi ise veriyolu kontrolüne ve 15 eksen boyunca çok eksenli eşzamanlı bağlantı özelliğine sahip, ithal edilmiş tamamen elektrikli bir servo kapalı döngü sistemi kullanır. Hattınızın istasyon modülleri içeren tek bir sistem mi, yoksa I/O alışverişi yapan birkaç sistemden mi oluştuğunu açıkça sorun. Her ikisi de çalışır. Aralarındaki en büyük fark, sabah saat 2’de bir arızayı nasıl teşhis edeceğinizdir.
El sıkışma listesi. Sözleşme imzalanmadan önce, birbirine komşu her istasyon çifti arasındaki sinyal listesini talep edin. Bu liste en azından şunları içermelidir: teslim alma noktasında parçanın mevcut olması, sonraki istasyonda alıma hazır olması, parça ile birlikte iletilen program kimliği, döngünün tamamlanması, arıza sınıfı ve ciddiyeti ile her arıza sınıfı için durdurma yayılma kuralı. Bu listeyi sunamayan bir tedarikçi, entegrasyonu henüz tasarlamamıştır.
Hata yayılma politikası. Her bir arıza için, hattın durup durmayacağına, istasyonun durup tamponun boşaltılıp boşaltılmayacağına ya da parçanın işaretlenip geçirilip geçirilmeyeceğine karar verin. İstifleyicide meydana gelen bir sıkışma, sarıcıyı durdurmamalıdır. Tolerans dışı bir düzleştirme ölçümü, üç istasyonun yukarısında hurda oluşmasına neden olduğu için tüm sistemi durdurmalıdır.
Program akışı. Bir parça programı, yuvalama yazılımında, lazer kontrolünde, taret kontrolünde ve bükme makinesi kontrolünde bulunur. Hangi sistemin ana sistem olduğunu ve bir revizyonun nasıl yayıldığını doğrulayın. Bükme programını ana dosyada değil, makine üzerinde revize eden fabrikalar, bir ay içinde para ödeyerek elde ettikleri izlenebilirliği kaybederler.
İzlenebilirlik çıktısı. Hattın parça başına mı yoksa parti başına mı kayıt yaptığını, hangi formatta kayıt yaptığını ve bu verilerin ERP veya MES sisteminize aktarılabilip aktarılamayacağını sorun. Teknik özellik belgesinde belirtilen veri izlenebilirliği ile gerçekte sorgulayabileceğiniz veriler birbirinden farklı kavramlardır.
Bağlantılı bir hat için güvenlik ve durdurma mimarisi
Bir bütün olarak çalışmak üzere birbirine bağlanmış makineler, 2006/42/EC sayılı Makine Direktifi kapsamında bir makine grubu olarak değerlendirilir; AB pazarına yeni ürünlerin sürülmesi ise artık (AB) 2023/1230 sayılı Tüzük kapsamında düzenlenmektedir. Bu, kurulu haldeki hattın, sadece tek tek istasyonlara ait sertifikaların bulunduğu bir dosya değil, kendi risk değerlendirmesi, teknik dosyası ve Uygunluk Beyanı ile birlikte sunulduğu anlamına gelir.
Hat entegrasyonuna özgü talep:
- EN ISO 12100 standardına göre yapılan risk değerlendirmesi, istasyonlar arasındaki arayüzleri, özellikle de operatörlerin fiilen el uzattığı aktarım ve tampon bölgelerini kapsamaktadır
- EN ISO 13849-1 standardına göre derecelendirilmiş güvenlik fonksiyonları; her fonksiyon için belirtilen performans seviyesi ve kategorisi dahil olmak üzere, istasyonlar arası durdurma yayılımı ve yeniden başlatma kilitlemesi
- Hangi acil durdurma düğmesinin hangi istasyonları durdurduğunu ve bitişik bölgeler çalışmaya devam ederken bir bölgeye nereden girilebileceğini gösteren bir güvenlik bölgeleme şeması
- Bobin hatlarının en yüksek enerjili tehlikelerin ortaya çıktığı yerler olan malzeme giriş noktaları için devre dışı bırakma ve yeniden başlatma mantığı
- Hattın içinde veya hemen yanında bulunan tüm pres frenlerinin EN 12622 ve EN ISO 16092 standartlarına uygunluğu
STON’Şirketin makineleri ISO ve CE sertifikalarına sahiptir; bu makinelerde, koruma alanını gerçek zamanlı olarak izleyen ve izinsiz giriş durumunda makineyi durduran lazer koruma cihazları, mekanik tarette aşırı tonaj koruması ve esnek kenar bükme makinelerinde tamamen kapalı arka koruma sistemi bulunmaktadır. Üretim, döküm, ısıl işlem, işleme, kaynak, montaj ve kalite kontrol işlemlerini kapsayan 20.000 ㎡'lik bir fabrikada şirket bünyesinde gerçekleştirilmekte olup, ±0,05 mm montaj hassasiyeti ve ISO 9001 sertifikasına sahiptir.
SSS
S: Hat kullanılabilirliği ile makine kullanılabilirliği arasında ne gibi farklar vardır?
C: Makine kullanılabilirliği, tek bir makinenin çalışma süresidir. Sıkı bir şekilde birbirine bağlı istasyonlar için hat kullanılabilirliği, tüm istasyonların toplamının çarpımıdır — 95% değerinde çalışan beş makine, hat bazında 77,4% değerini verir. Tamponlar bu bağlantıyı keser ve hat kullanılabilirliğini en kötü performans gösteren tek istasyonun seviyesine çeker. Bir tedarikçiye, verimlilik iddialarının hangi rakama dayandığını her zaman sorun.
S: Tek bir üretim hattı, hem delme işlemleri ağırlıklı hem de kesme işlemleri ağırlıklı parçaları işleyebilir mi?
C: Evet, ancak tek bir seri akışta verimli bir şekilde gerçekleştirilemez. Kesme ağırlıklı parçalar için optimize edilmiş bir seri hat, tareti düşük kullanım oranında bırakır; bunun tersi de geçerlidir. Akışı ortak bir tampon havuzundan paralel dallara ayırın ya da her iki işlemin de tek bir sıkıştırma sistemini paylaşması için zımba-lazer kombine bir makine belirleyin.
S: Bu hat, en küçük hangi boyutlardaki parçaları işleyebilir?
C: Panel bükme makinesinde, dört taraflı şekillendirme için minimum iç boyut 140 × 190 mm, iki taraflı şekillendirme için yaklaşık 140 mm ve minimum bükme yüksekliği 5 mm gereklidir. Esnek kenar bükme makinesinde minimum dört taraflı iç boyut 200 × 200 mm, minimum bükme yüksekliği ise 4 mm'dir. Bu sınırların altındaki küçük parçalar için özel mikro parça konfigürasyonu gereklidir; STON bunu standart bir seçenek olarak değil, özelleştirme olarak ele almaktadır.
S: Ürün serisinin tamamını tek seferde satın almam gerekiyor mu?
C: Hayır, ve aşamalı kurulum genellikle daha iyidir. Yaygın bir sıralama, genellikle en fazla işgücü gerektiren işlem olduğu için önce otomatik yüklemeli bükme hücresini kurmak, ardından parça programları ve operatör becerileri oturduktan sonra kesme ön ucunu eklemektir. Başlangıçta, kontrol mimarisinin ilerideki genişletmeleri desteklediğini ve hattın sadece bir kısmı teslim edilse bile, tüm hat için bağlantı noktaları ile G/Ç kapasitesinin belirtildiğini teyit edin.
S: Senkronize bir hattı kaç kişi işletiyor?
C: Genellikle bir operatör HMI başında, bir operatör bobin taşıma ve vinç işlerinde, bir operatör de boşaltma ve istifleme işlerinde görev alır; programlama ve bakım görevleri ise ortaklaşa yürütülür. Sayı, beceri düzeyindeki değişim kadar önemli değildir: Birkaç yarı vasıflı pozisyonu, daha az sayıda pozisyon ve gerçekten yetkin bir programcıyla değiştirirsiniz. Bir değil, iki kişiyi eğitin.
S: Bu satır neyi kaydeder ve bu verileri alabilir miyim?
C: STON’un özelleştirilmiş üretim hatları, tek bir kontrol sistemi altında veri izlenebilirliği ile tasarlanmaktadır. Verilerin içeriği, ayrıntı düzeyi, formatı ve MES sisteminize aktarılıp aktarılmayacağı, sözleşmede netleştirilmesi gereken ayrı konulardır. Değerlendirme aşamasında örnek bir aktarım dosyası talep edin.
S: Sözleşmeden nominal çıkış gücüne ulaşana kadar ne kadar süre geçer?
C: Tek bir rakam yerine dört ayrı rakam talep edin: üretim, nakliye, kurulum ve devreye alma ile nominal kapasiteye ulaşma süresi. Dördüncü rakam genellikle tekliflerde yer almaz ve yeni kapasiteyi ne zaman satabileceğinizi belirleyen unsurdur.









 11 Ağustos 2026